
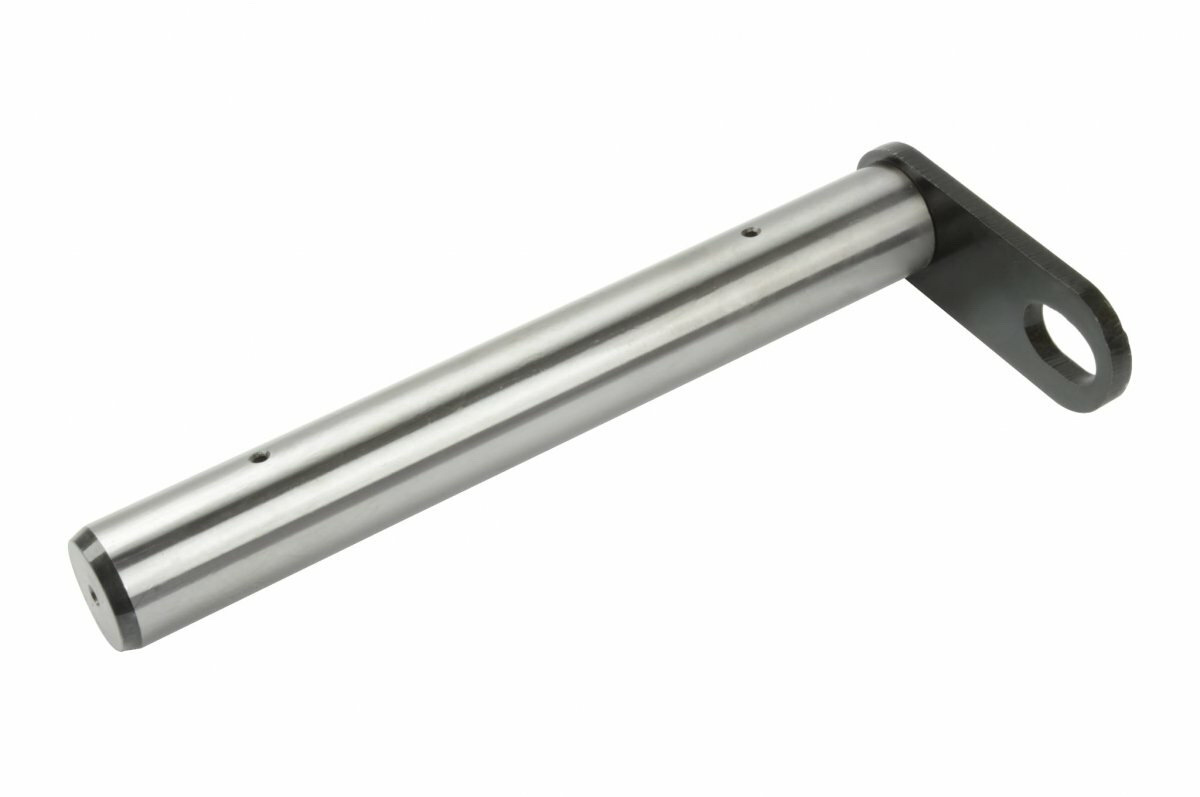
Штифт экскаватора под каталожным номером 1980868 представляет собой важный элемент крепёжной системы, от надёжности которого во многом зависит исправная работа шарнирных соединений и общая безопасность эксплуатации машины. Эта деталь, несмотря на внешнюю простоту, выполняет в конструкции экскаватора сразу несколько критически значимых задач: она не просто удерживает сопрягаемые узлы в нужном положении, но и берёт на себя существенные механические нагрузки, возникающие в процессе копания и перемещения тяжёлых масс грунта. Благодаря продуманной инженерной логике, штифт выступает своего рода защитным барьером: при превышении допустимых нагрузок он намеренно разрушается раньше, чем более дорогостоящие компоненты вроде проушин или гидроцилиндров, тем самым предотвращая серьёзные повреждения техники и сокращая затраты на последующий ремонт.
Деталь с маркировкой 1980868 чаще всего поставляется как запчасть от компании Blumaq и рассчитана на применение в колёсных экскаваторах марки Caterpillar, в частности на моделях M313C, M313D, M315C, M315D, M315D2, M316C, M316D и M317D2. Наиболее типичным местом установки служит соединение ковша с рукоятью — узел, который в ходе работы регулярно сталкивается с максимальными ударными и изгибающими усилиями. Конструктивно изделие выполнено из прочной конструкционной стали, его длина составляет ориентировочно 385 миллиметров при диаметре порядка 50 миллиметров; плотная посадка и наличие отверстия под шплинт либо стопорное кольцо обеспечивают надёжную фиксацию без риска самопроизвольного смещения. При подборе замены важно учитывать не только габариты, но и прочностные характеристики материала, поскольку даже незначительные отклонения в допусках способны спровоцировать ускоренный износ или заклинивание.
Эксплуатация штифта происходит в крайне непростых условиях: на деталь постоянно воздействуют вибрации, резкие рывки, перепады температур и агрессивная внешняя среда. Существенно ускоряют износ перекосы в узле, возникающие из‑за износа втулок или деформации проушин, — в такой ситуации штифт начинает работать не на срез, а на изгиб, что резко снижает его ресурс. Не меньшую опасность представляют абразивные частицы, проникающие в соединение вместе с пылью и песком: они действуют подобно наждачной бумаге, постепенно увеличивая зазор и провоцируя люфт. Коррозионные процессы, вызванные влагой и химическими реагентами, дополнительно ослабляют металл и нередко приводят к прикипанию детали, из‑за чего её демонтаж становится заметно сложнее. О необходимости замены свидетельствуют такие признаки, как ощутимый осевой люфт, задиры на поверхности, следы пластической деформации, трещины либо сильная коррозия, мешающая надёжной фиксации стопорными элементами.
Для продления срока службы штифта требуется системный подход к обслуживанию узла. Регулярные осмотры в рамках планового техобслуживания позволяют своевременно выявлять первые признаки износа и принимать меры до наступления критического состояния. Важно поддерживать чистоту крепёжных соединений и не пренебрегать смазкой сопрягаемых поверхностей подходящими консистентными составами. Оптимальным решением зачастую становится комплектная замена: если в узле присутствуют палец, втулка и штифт, разумнее менять их одновременно, поскольку изношенная втулка способна быстро вывести из строя даже новую деталь. Кроме того, следует уделять внимание геометрии проушин — деформированные элементы создают перекосы и неравномерное распределение нагрузок, что неизбежно ведёт к ускоренному разрушению крепежа. Использование оригинальных запчастей либо сертифицированных аналогов с подтверждёнными характеристиками существенно снижает риск аварийных ситуаций и дорогостоящих ремонтов.
Процесс замены штифта требует строгого соблюдения правил безопасности и привлечения квалифицированного персонала. Перед началом работ экскаватор необходимо обесточить, опустить рабочее оборудование на ровную площадку и надёжно зафиксировать его страховочными упорами; при работе с узлами гидроцилиндров критически важно предварительно сбросить давление в гидросистеме. Узел тщательно очищают от загрязнений и обрабатывают проникающей смазкой, давая составу подействовать в течение 15–30 минут. Для демонтажа применяют оправки и выколотки, действуя строго по оси штифта, либо используют винтовые или гидравлические съёмники в случае прикипевшей детали. Иногда оправданным оказывается локальный прогрев посадочного отверстия газовой горелкой — тепловое расширение металла облегчает извлечение, однако при этом нужно проявлять осторожность вблизи резиновых уплотнений и шлангов. В особо сложных случаях, когда штифт сломан или сильно заклинен, прибегают к высверливанию: начинают с небольшого диаметра и постепенно увеличивают его, после чего остатки удаляют выколоткой.
Перед установкой нового штифта посадочные отверстия обязательно проверяют на отсутствие эллипсности, задиров и сильной коррозии; при выявлении дефектов может потребоваться развёртывание под ремонтный размер либо замена проушины. Сопрягаемые поверхности очищают и смазывают, чтобы снизить трение и защитить металл от коррозии. Сам штифт устанавливают без перекосов, добиваясь плотной посадки, а затем надёжно фиксируют с помощью шплинта, стопорного кольца или гайки в зависимости от конструкции узла. Завершающим этапом становится контрольный запуск: выполняют пробные движения без нагрузки и внимательно оценивают работу соединения, убеждаясь в отсутствии люфтов, заеданий и посторонних звуков. Соблюдение этих правил, а также ведение учёта заменённых деталей с указанием даты, артикула и места установки помогают планировать дальнейшее обслуживание и оперативно выявлять потенциально проблемные узлы.