

Вакуумная инфузия — это следующий шаг в эволюции тех. процесса производства композитов после вакуумного мешка. В отличии от последнего, пропитка всех слоев армирующего материала (стеклоткань, стекломат и т.п.) связующим (смола) происходит без ручной работы кистью.
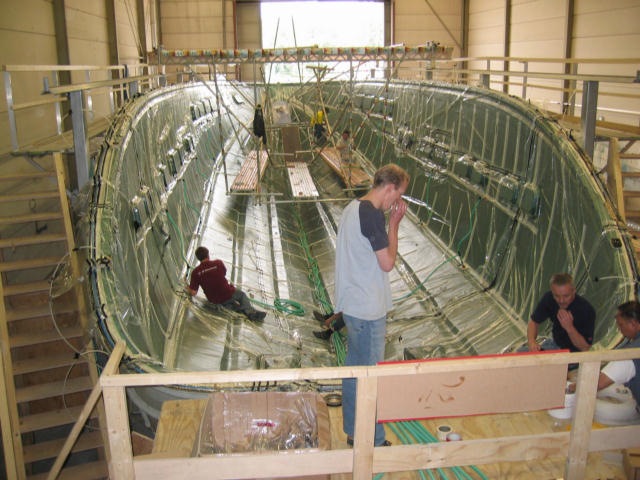
Принципиальная схема процесса выглядит так
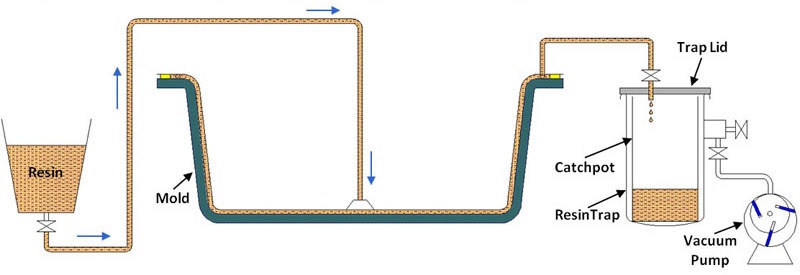
Инфузионная система состоит из нескольких элементов:
1. Матрица детали/изделия. Ее важнейшим элементом является обортовка. Это площадка шириной 7-10 см по периметру матрицы. Ее функциональное назначение – монтаж каналов: подачи связующего, вакуумного. К обортовке крепится вакуумная пленка.
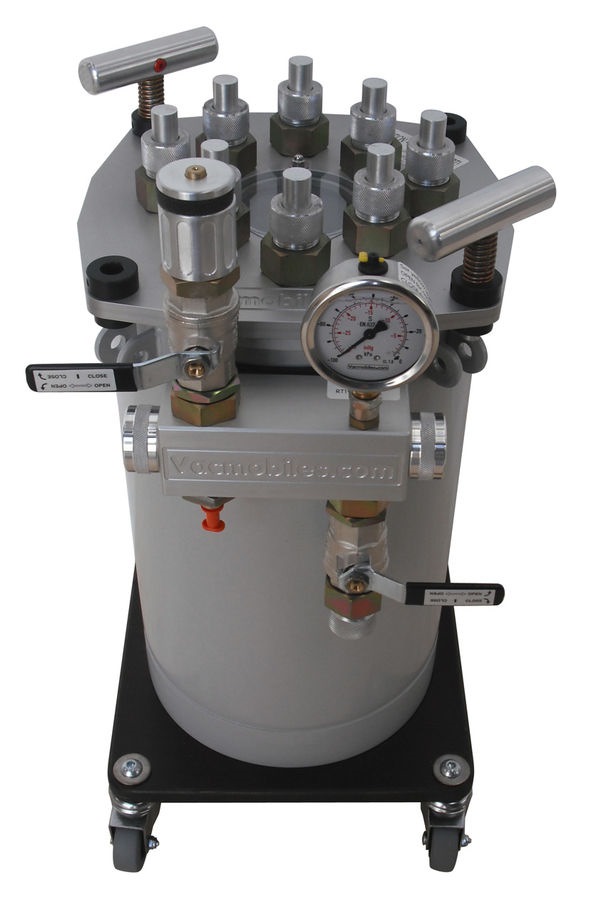
2. Ловушка для смолы. Это герметичная емкость предназначенная для сбора излишков смолы, образующихся в результате неравномерности пропитки армирующих материалов. Ловушка защищает вакуумный насос от попадания в него смолы. Иногда ловушка совмещается с регулятором глубины вакуума.
3. Вакуумный насос. Создает разряжение в системе, обеспечивая равномерное прижатие материалов в матрице и эффект всасывания связующего.
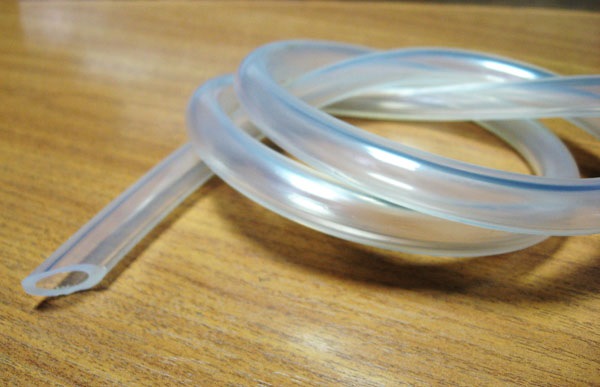
4. Арматура. Трубки и фитинги вакуумного канала и канала подачи связующего.
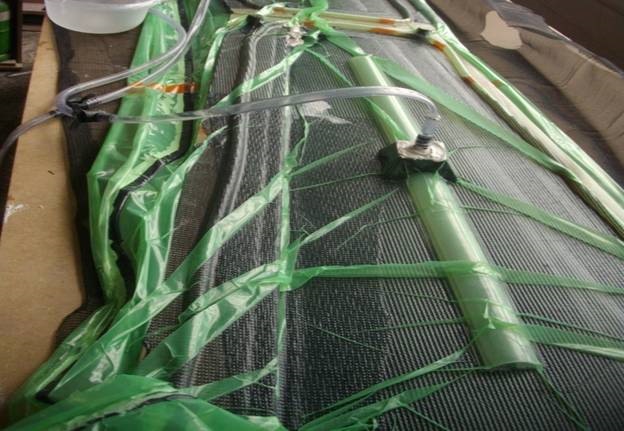
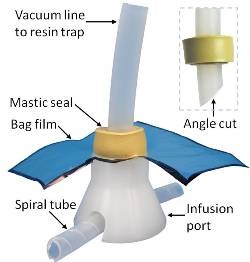
Набор материалов в матрице.
Материалы в матрице можно разделить на армирующие и вспомогательные.
Армирующие – лежат в основе будущего ламината и определяют его итоговые свойства.
Вспомогательные – необходимы для обеспечения проведения процесса инфузии, а по завершении удаляются с ламината/изделия.
В инфузионной системе весь набор армирующих и вспомогательных материалов укладывается в сухом виде и сразу!
Количество армирующих материалов определяется толщиной изделия которую нужно получить. Для точного набора материалов (количества слоев ткани с учетом их плотности), определения последовательности их расположения и скорости пропитки проводят тестовый инфузионный процесс заложив в систему наборы материала в разной конфигурации. По результатам выбирается оптимальный набор материалов, а также пропорция смолы и отвердителя с учетом ее жизнеспособности, так чтобы ее хватило на пропитку всего изделия.
Армирующие материалы можно разделить на группы:
1.Стеклоткани, стеклоровинговые ткани, стекломаты, стекловуали и т.п.
2.Углеткани.
3.Арамиды (кевлар).
4.Базальтовые ткани.
5.Гибридные ткани. Арамидно-базальтовые. Арамидно – карбоновые миксы.
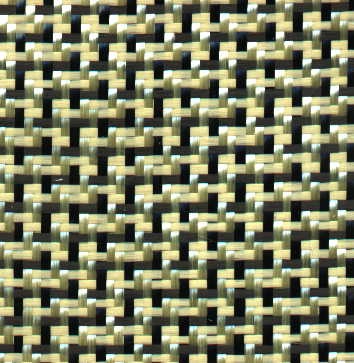
6.Нетканые материалы.
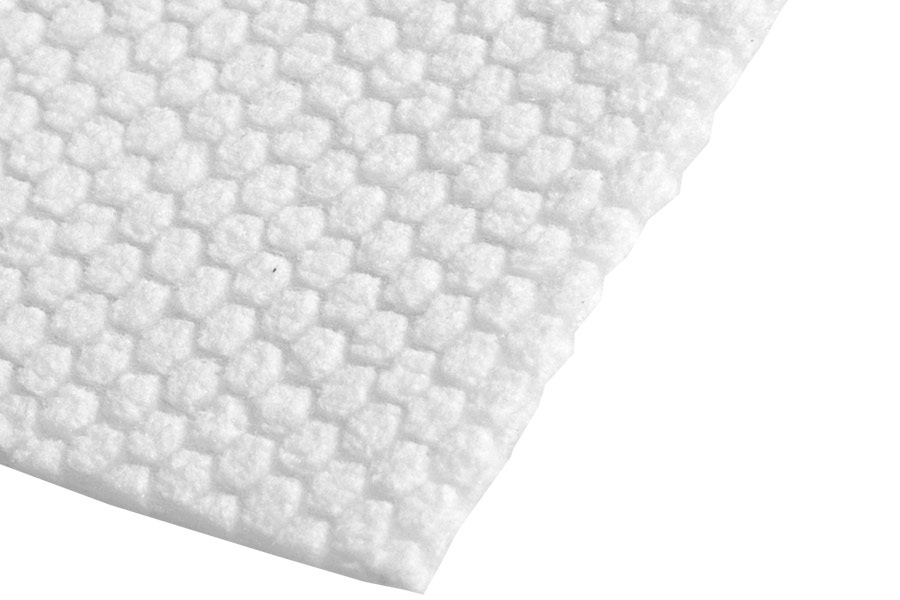
7.Пенопласты, алюминий
Сочетание в наборе армирующих материалов зависит от того какой по свойствам мы хотим получить в итоге ламинат.
Ткани имеют разные типы плетения. Плетение влияет на прочность. Например, имеем пластину из ткани А, если ее пытаться сломать по плетению потребуется приложить меньше усилий чем поперек плетения. С учетом таких особенностей, в наборе, ткани следует располагать плетением в разных направлениях (мультиаксиально) в целях обеспечения равномерной прочности готового ламината.
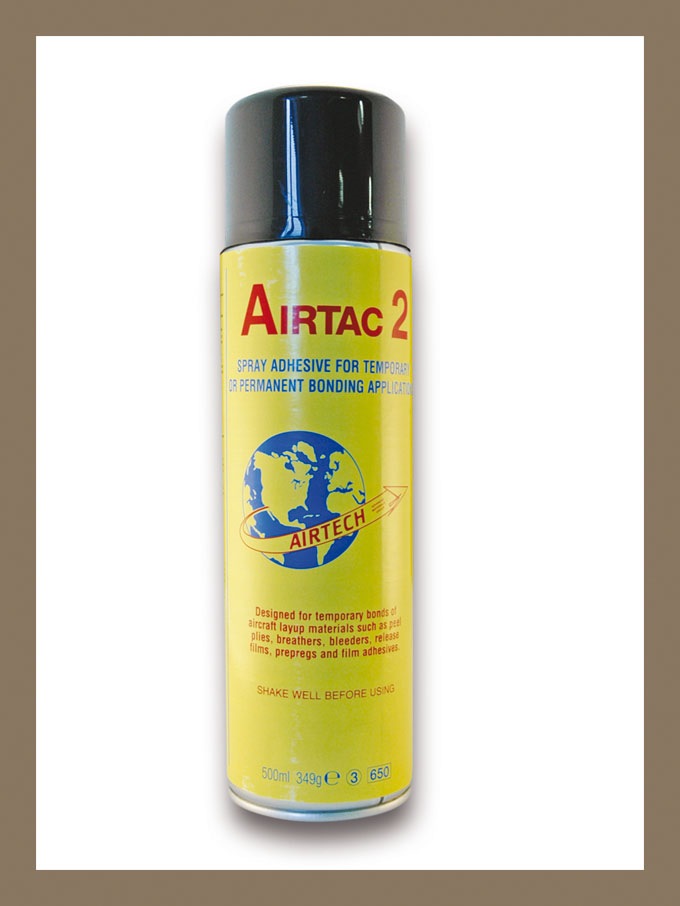
Для межслойной фиксации армирующих материалов применяют специальный клей в аэрозоле. Он растворим смолой.
Вспомогательные материалы.
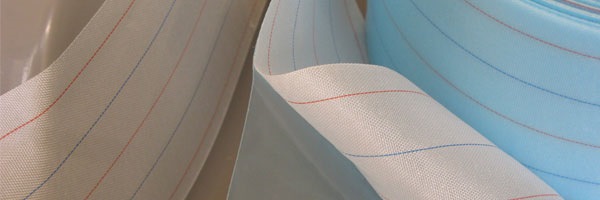
Жертвенная ткань. Она не имеет адгезии к смолам и формирует ровную внутреннюю поверхность изделия. После отверждения, снимая с детали жертвенную ткань можно сразу убрать весь набор.
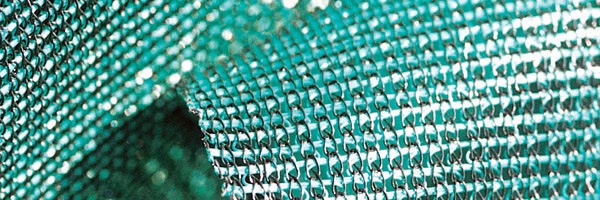
Проводящая сетка. Необходима для отвода воздуха и подвода смолы к армирующим материалам.
Вакуумная пленка. Специальная пленка с высоким модулем растяжения до 400%, выдерживающая температуры более 100 градусов. Пленку неоходимо подготовить заранее по форме матрицы, но больше размерами .
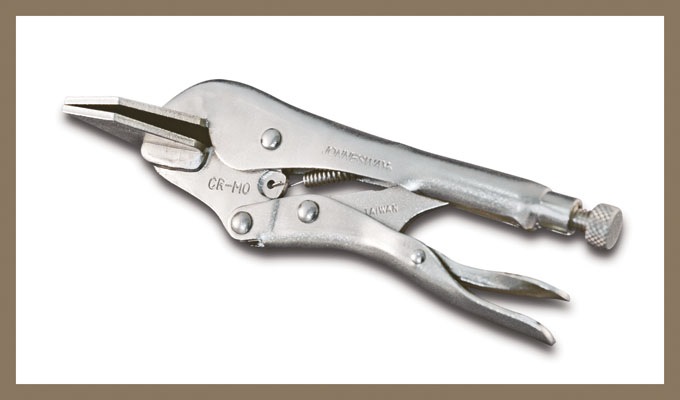
Герметизирующий жгут.
Стратегия инфузии.
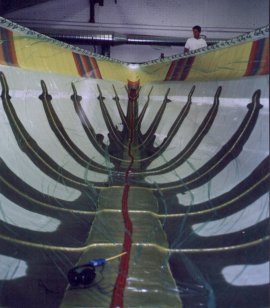
Предполагает расположение точек подачи смолы и вакуумного каналов в целях равномерного и полного пропитки армирующего материала. Для больших деталей стратегия диктует последовательность и время начала подачи связующего в каждую точку.
Основные схемы стратегий.
Параллельная. Противоположное расположение канала подачи связующего и вакуумного канала. Движение смолы от одной стороны к другой. Недостаток, возможно натекание воздуха по периметру матрицы.
Кольцевая. Вакуумный канал располагается по периметру матрицы, а точки подачи расположены внутри вакуумного кольца. Движение смолы от центра к периметру. Натекание воздуха исключается поскольку вакуумный канал замыкает систему в кольцо.
Связующее.
Инфузионный процесс предъявляет особые требования к связующему. Важнейшими являются низкая вязкость, низкий экзотермический пик и жизнеспособность.
Чем связующее менее вязкое, тем оно быстрее пропитывает набор армирующих материалов. Поэтому в инфузии применяют смолы с низкой вязкостью.
Как известно, отверждение смол сопровождается выделением тепла (экзотермическая реакция). К характеристикам смолы относят – экзотермический пик, т.е. максимальная температура достигаемая при отверждении. Поскольку смолой будет пропитываться сразу весь набор армирующих материалов толщина которых может достигать 10мм высокая температура экзотермического пика может разрушить матрицу, расплавить пластиковые трубки, пленку и вообще является пожароопасной, для инфузии разработаны специальные смолы с низким экзотермическим пиком.
Жизнеспособность особенно важна при пропитке больших изделий. Для них важно чтобы процесс был завершен до начала желатинизации. В инфузии применяют связующее с длительным временем полимеризации.
Продолжение следует…


Комменты 33
эх столько работ, стратегий и материалов. Теперь всё это умещается в одно слово — препрег
не всё… кое что невозможно "запихать" в автоклав )…
Вы, так живо интересуетесь темой угольных препрегов, чем занимаетесь, что хотите изготовить и почему именно из смол горячего отверждения (препрега)?
комерчесская тайна. нужна серьезная прочность, потому и препрег с автоклавом
"нужна серьезная прочность"
у вас есть ТЗ (техзадание) на вашу деталь ?
т.е вы все посчитали, провели испытания образцов и пришли к выводу-только автоклав?
m-Plastic
не всё… кое что невозможно "запихать" в автоклав )…
Вы, так живо интересуетесь темой угольных препрегов, чем занимаетесь, что хотите изготовить и почему именно из смол горячего отверждения (препрега)?
у вас есть автоклав ? проконсультируете по нескольким вопросам ?
автоклава нет
некоторые детали изготавливаются из препрега в замкнутой матрице при избыточном давлении (8атм.), температура отверждения 120гр
пока формуешь, смола остынет и никакой ваккум не поможет. Это прошлый век.
А что современно?
современно-сейчас есть английская смола, воздух даже не остается в стекломатах.
Ну понятно! А технология какая? Рука — кисть?
нет не кисть, есть ершовый валик(пушистый)постоянно мокаю и катаю на стекломатах. Очень эластично, не трескается и не лопается. Без валика нельзя работать.
Вы бы хоть отсняли ролик, посмотреть, может кому пригодиться!
нет не кисть, есть ершовый валик(пушистый)постоянно мокаю и катаю на стекломатах. Очень эластично, не трескается и не лопается. Без валика нельзя работать.
Яхты катать — валик отвалится
ну еще придумал? как швабру сделали длиноой 2метра, ширина валика 600мм и катают по стекломату
Спасибо, за инфу очень полезно.с теплом сам думаю что нибудь начать делать.вот тока надо сейчас опредилится где брать материал.
Отлично. Ждем продолжения.
ОК!
Я так понимаю, изделия изготовленные таким методом, прочнее обычной "лепни" на воздухе за счет меньшего количества воздушных пузырей и меньшего количества лишней смолы. Я прав?
на все 100%
Hawk82
Я так понимаю, изделия изготовленные таким методом, прочнее обычной "лепни" на воздухе за счет меньшего количества воздушных пузырей и меньшего количества лишней смолы. Я прав?
ДА!
Отличная статья. Хорошее изложение теории вакуумной формовки. По-моему крайне полезно. Автору благодарность.
:)
у меня вопрос. суть в чем. если смола достаточно жидкая, но время гелеобразования можно регулировать количеством отвердителя. т.е. опытным путем подобрать оптимальное количесто отвердителя. такая смола подойдет?
Учту вопрос и подробней отвечу в следующей статье. Кратко — немного не так.
отличная статья! жду прододжения.
Этож сколько бабала уходит только на всякие прибамбасы, некоторые из которых выкидываются…
выидываются по сути пленка, жертвенная ткань и проводящий слой. все остальное можно много раз использвоать. цена расходников 1кв.м. примерно 500р.
Откуда цена?
пошарил по инету. по разным фирмам. в среднем кв.м. этих 3х материалов выходит в 500р. +-.
трубки только хз. вроде их почистить можно вроде как. но насчет этого ничего скаазать не могу
трубок силиконовых тоже на метраж можно купить. причем много и дешево. поэтому 600р считай) с учетом трубок
Forso
Этож сколько бабала уходит только на всякие прибамбасы, некоторые из которых выкидываются…
:) основные затраты на оборудование, у меня получилось под сотку тыс. уложиться. Ничего не поделаешь — плата за технологию, но эти вложения себя оправдывают. Я почему настырно пишу об этом, потому что на западе инфузия вчерашний день! Хочу чтобы мы не отставали, ведь желания у многих хоть отбавляй, а вот опыта и инфы 0! Да и за державу обидно, мы и получше сможем западных образцов вещи делать!
да потому что до нас это доходит только тогда, когда уже опыт есть у зарубежных коллег. С одной стороны это очень хорошо. можно избежать ошибок, которые делали там, за бугром и уберечь от лишних растрат и т.д.
Мастерская авторской полировки и композитных изделий #toboliac
:) основные затраты на оборудование, у меня получилось под сотку тыс. уложиться. Ничего не поделаешь — плата за технологию, но эти вложения себя оправдывают. Я почему настырно пишу об этом, потому что на западе инфузия вчерашний день! Хочу чтобы мы не отставали, ведь желания у многих хоть отбавляй, а вот опыта и инфы 0! Да и за державу обидно, мы и получше сможем западных образцов вещи делать!
а что тогда сегодняшний