

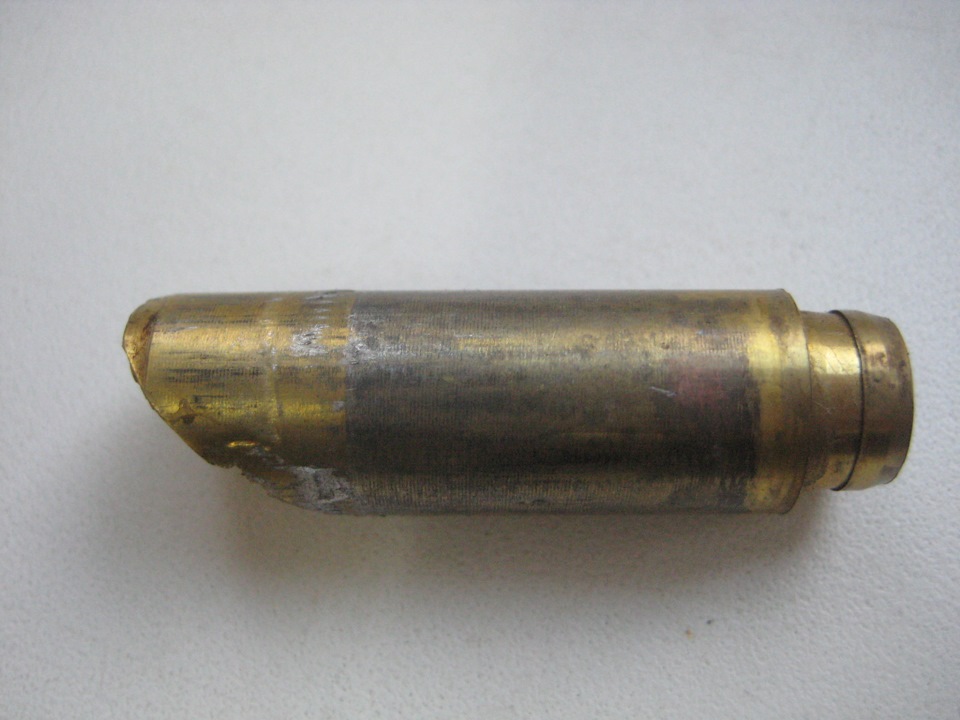
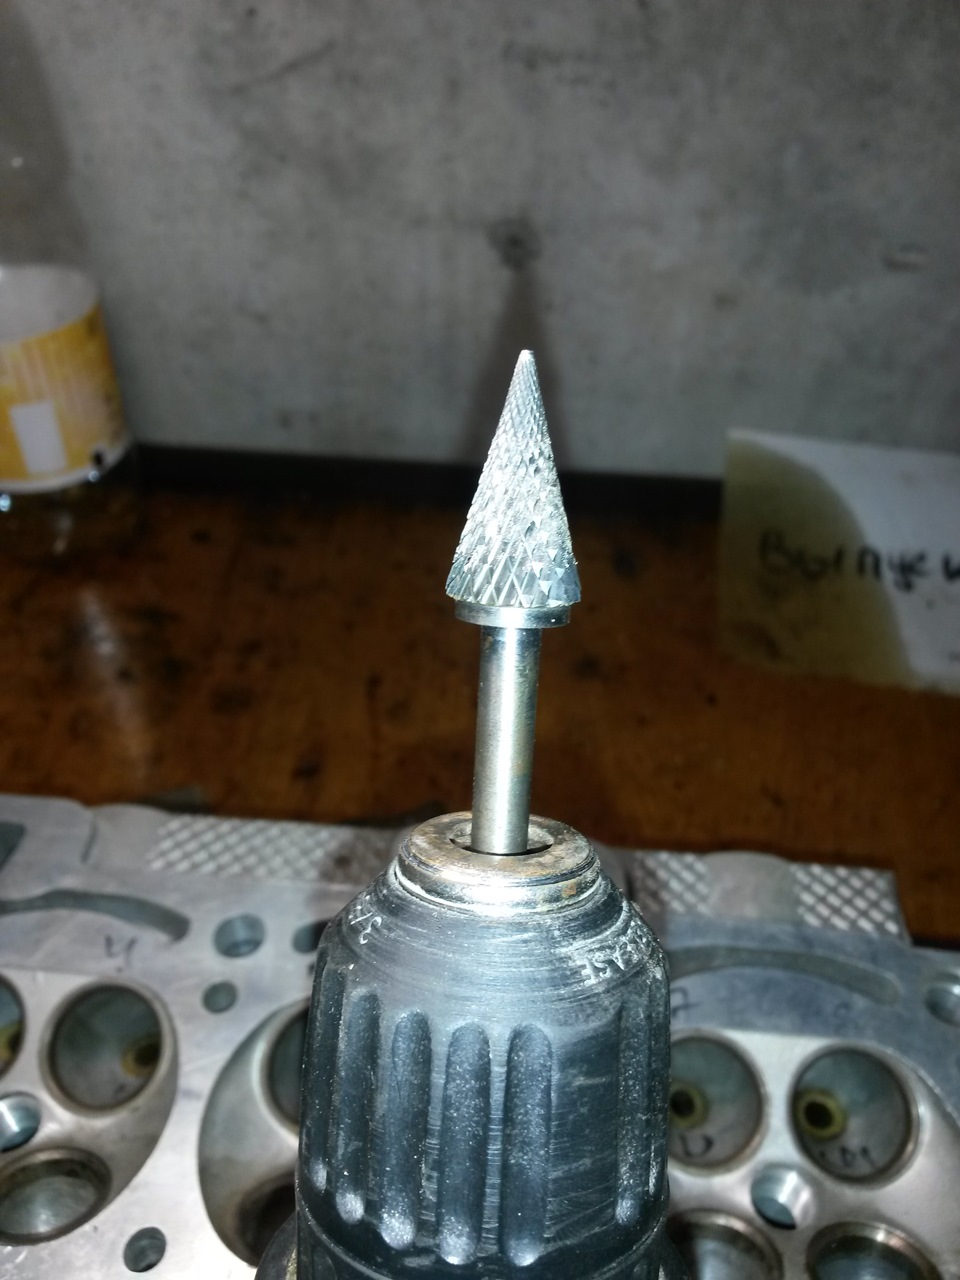
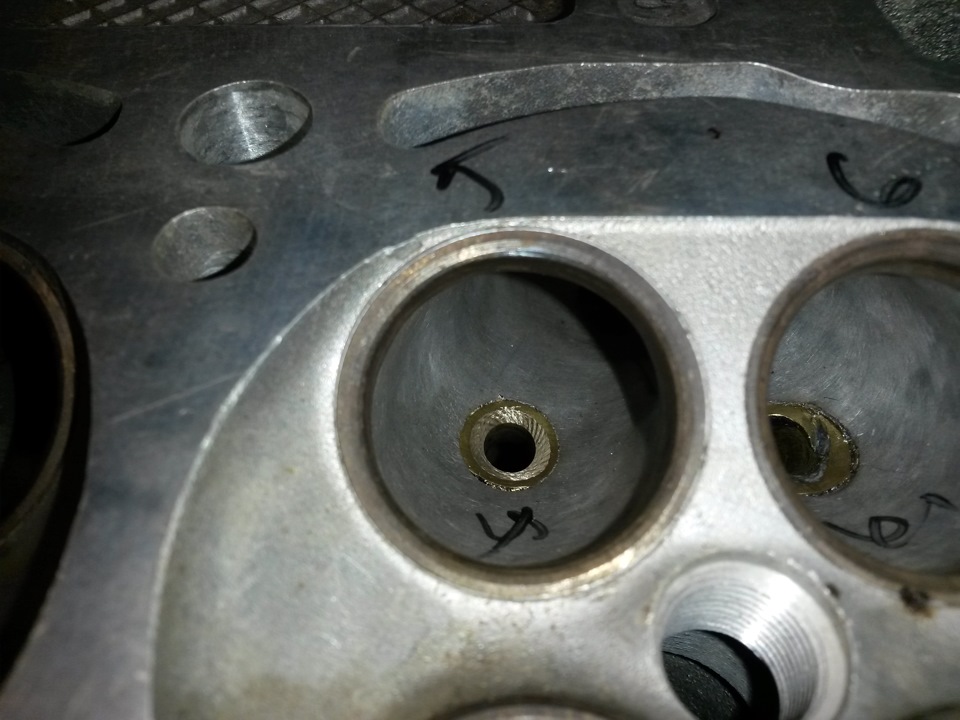
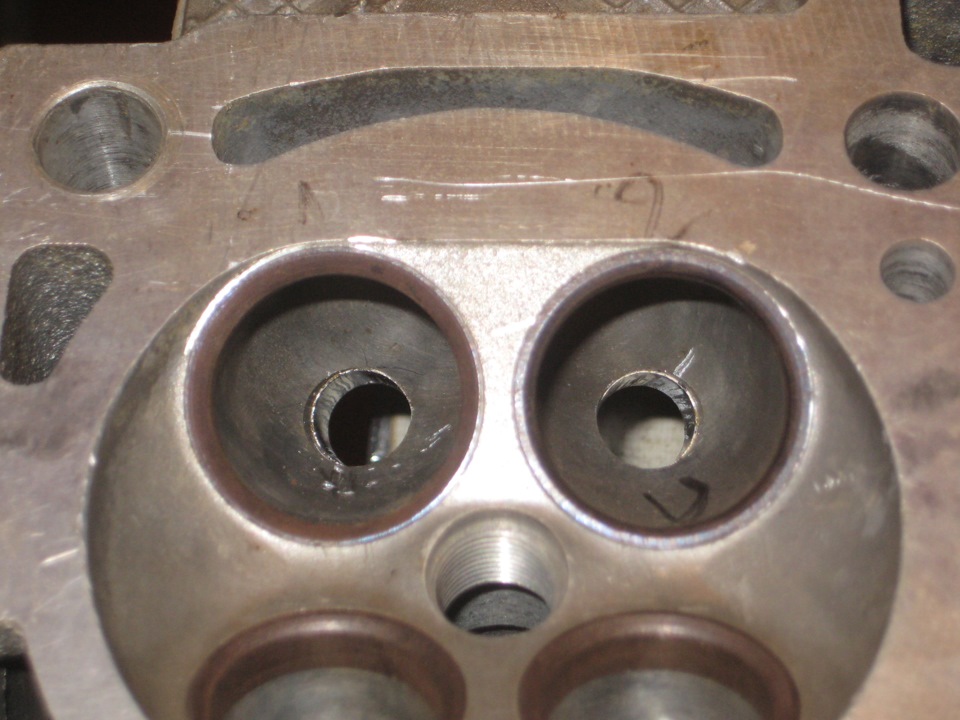
После запила каналов ГБЦ было принято решение заменить направляющие клапанов на впуске . Причиной послужило то что направляющие стали короче после запила новая направляющяя 39 мм после запила 32 мм итог минус 7 мм что есть 20 % от общей длинны . Хотя люди не меняют ставит и со спиленными . Но если даже смирится с тем фактором что они стали короче есть еще один немаловажный фактор . это то что после того как направляющие спилены край направляйки не ровный и нарезать нормальную фаску на седлах невозможно в силу того что идет перекос .
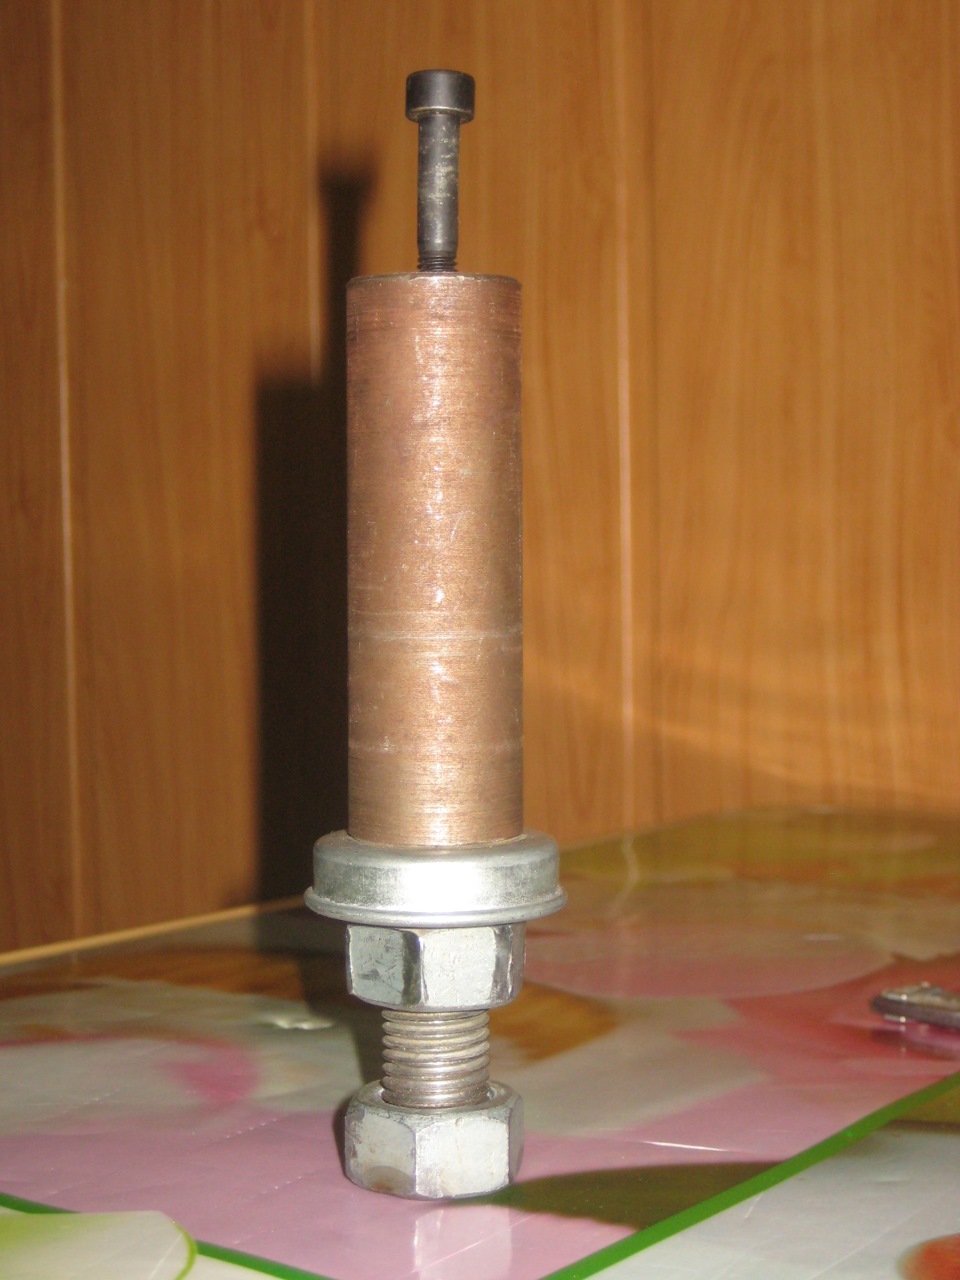
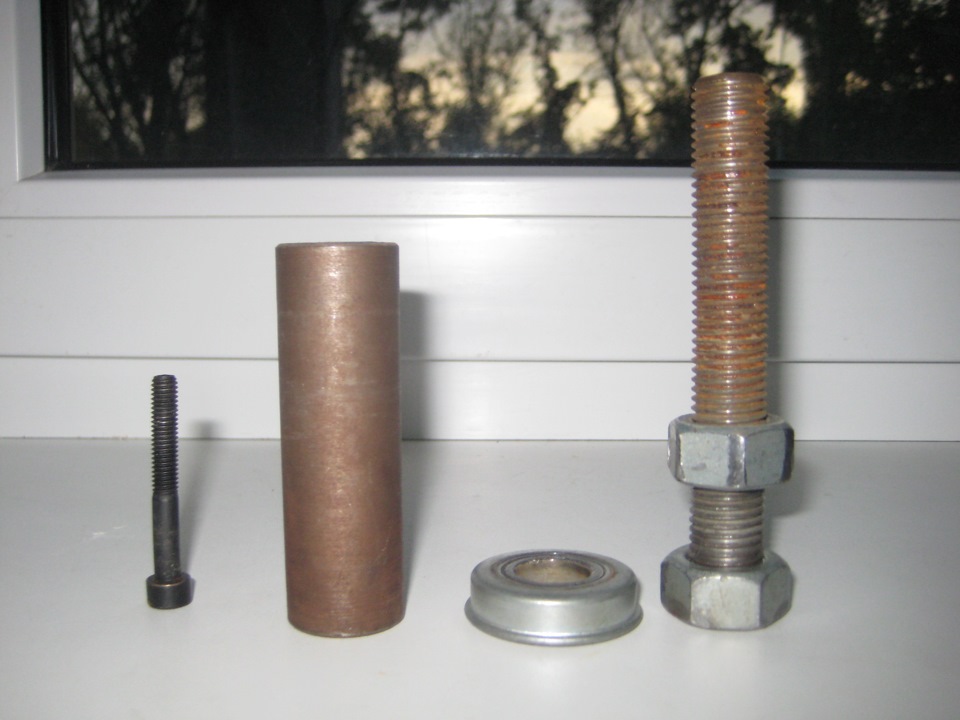
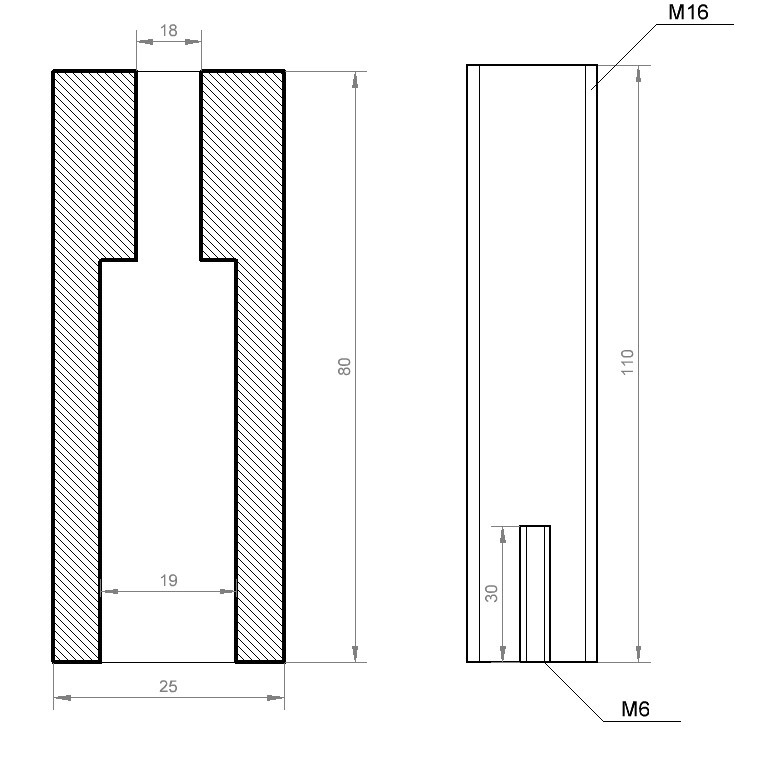
Для выпресовки был выточен выпресовщик по принципу как у Евгения Травникова тока со своими размерами
Всякие варварские методы выбивания были откинуты дабы не повредить ГБЦ
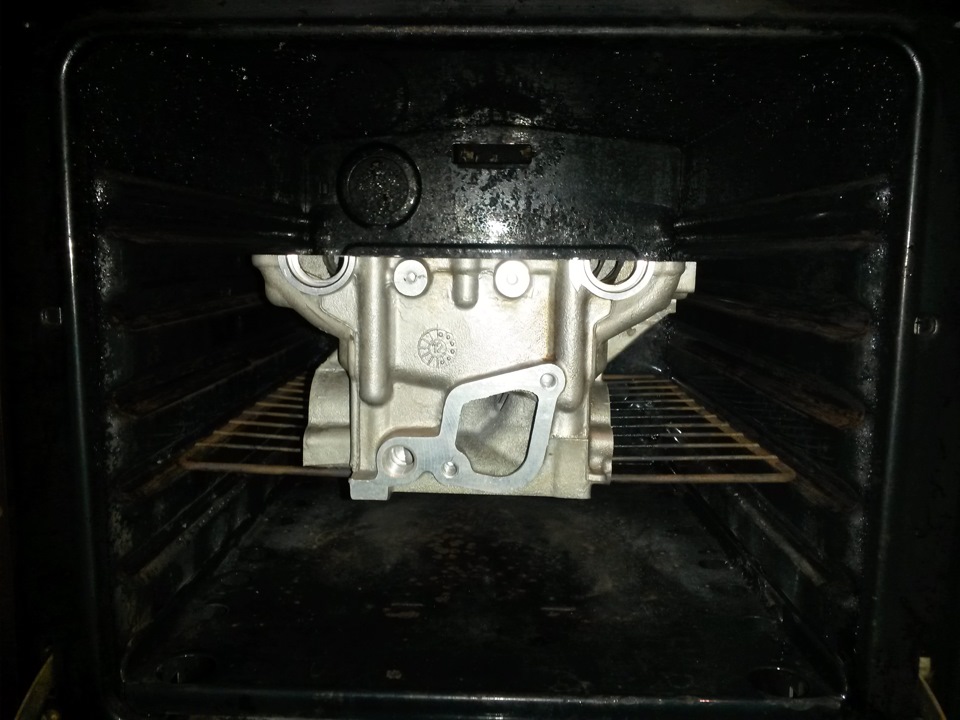
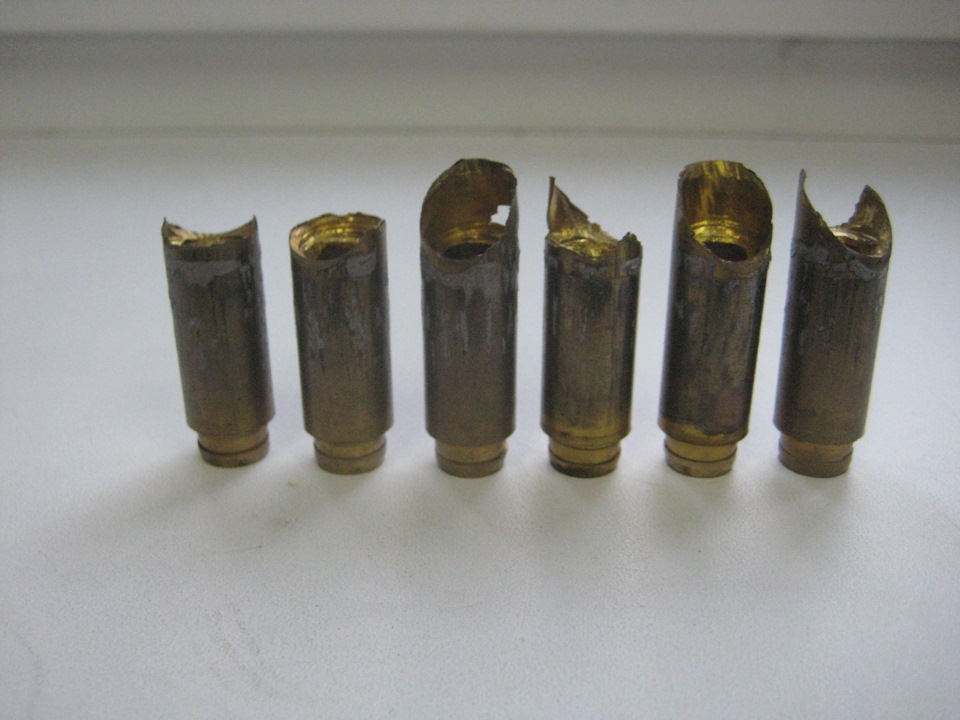
Для выпресовки ГБЦ по любому греть я грел в духовке до той температуры когда смог сорвать первую направляющюю температура составила порядка 250 градусов в самой духовке . какая при этом была температура ГБЦ неизвестно .
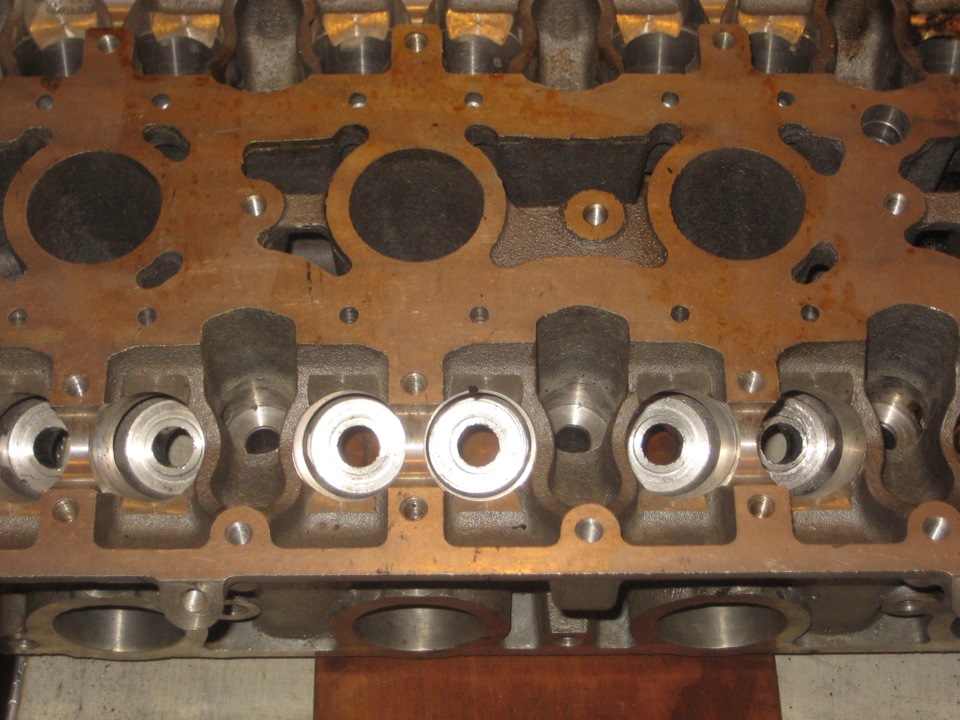
После нагрева ГБЦ выпресовщик вставлялся на место предварительно подложив под него прокладку из под пружины клапанов и двумя ключиками на 24 все это выпресовывалось . Сначала идет небольшой натяг усилия потом щелочек и тянем до момента пока идет . Некоторые направляющие выходили за один подход некоторые приходилось подогревать ГБЦ т.к в какой то момент усилие резко возрастало т.к ГБЦ слишком быстро остывает буквально за минуты 3 если не успел значит придется опять греть . Самое геморройное это то что за один нагрев не получается больше 2 направляющих вытянуть . в силу того что коэффициент расширения у алюминия больше чем у латуни . но если долго греть остальные направляющие тоже расширялись и их сильно зажимало в ГБЦ .
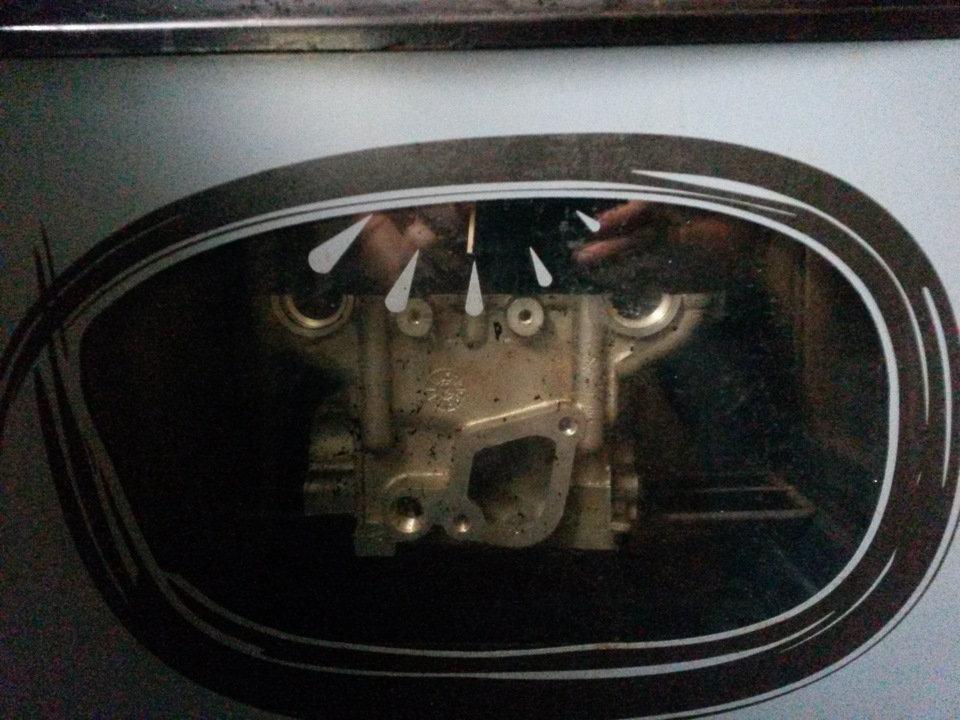
Удивило то что при общей длине направляющей 39 мм в ГБЦ запрессована она не по всей длине а всего 20 мм остальные 19 со стороны камеры сгорания просто в воздухе этот факт отчетливо видно на фото .
Сам выпресовщик был изготовлен с минимальными затратами из подручных материалов .
Подшипник для выпресовщика был куплен на рынке от колес тачки с которыми бабушки ездят за картошкой с внутренним диаметром 17 мм . Болт М6 под шестигранник длинной 45 мм . нужен именно с круглой шляпкой и черного цвета т.к серые с квадратной будут головкой портить канал направляющей и они слабые его просто порвет и все .
Т.к диаметр внутренний направляйки 7 мм а болта 6 мм в самой старой направляющей было проточен маленький потай для центровки
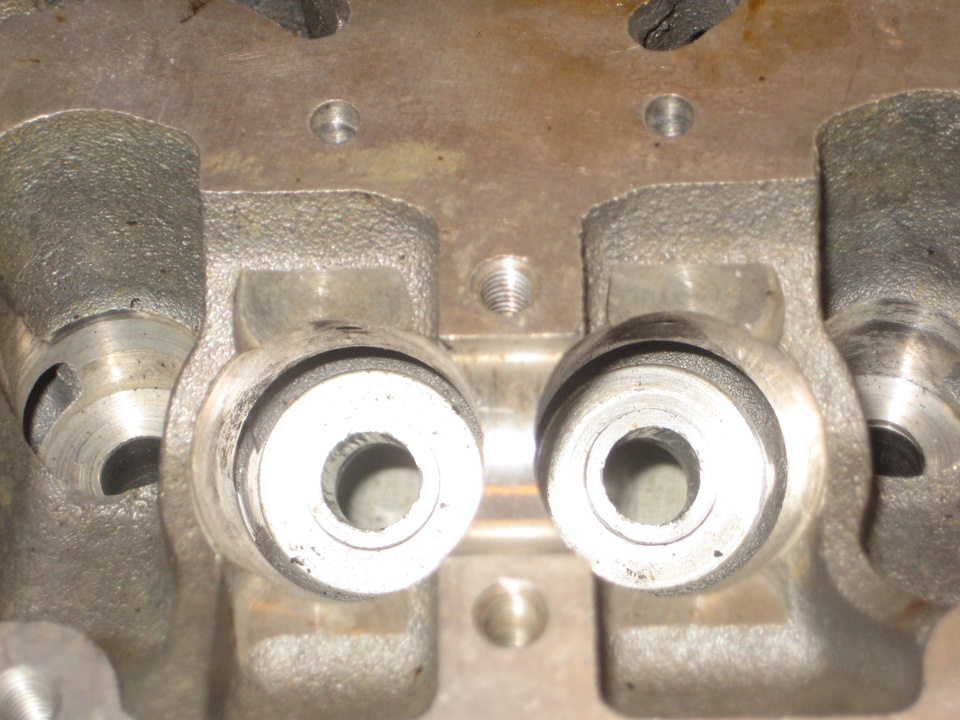
После выпресовки в итоге все отверстия под направляющие получились 12,00 — 12,02
отверстие под направляющие мерял направляющей мерником дабы не покупать нутромер по цене 110 евро
взял одну направляйку и стачивал ее по 1 сотке до тех пор пока не начала залазить в отверстие, потом ее замерял микрометром .
Ремонтные втулки имеют следующие артикулы
21120-1007032-20 Втулка направляющая +0,02 мм.
21120-1007032-22 Втулка направляющая +0,22 мм.
Размеры натяга для новых направляющих процитирую от известного автора рекомендации Хрулева ( дядька пишит книги по ремонту двигателей ) по поводу натяга втулок
В то же время для направляющих втулок клапанов и сталебронзовых втулок верхней головки шатуна (ВГШ) вполне достаточно натяга 0,03-0,05 мм.
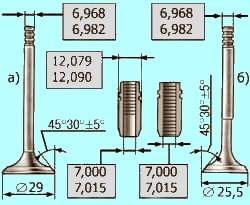
Внутренний диаметр направляющих втулок равен 7+0,015мм, а наружный (для втулок, поставляемых в запасные части) — 12,079-12,090 и 12,279-12,290мм (втулка увеличенная на 0,2мм)
Диаметр стержня впускного клапана равен 6,975±0,007мм, а выпускного -6,965±0,007мм


Комменты 15
А седла прирезал после завтуливания, или притирки клапанов хватает?
Привет. ГБЦ не ставил ещё? Задумался над распилом. Мастер говорит что низы и середину потеряю заметно.
Правду говорят есть такое . Война на дворе только кончилась не до гбц
Пожалуйста, войдите, чтобы пользоваться всеми функциями Drive2
Войти