
Всем привет!
И снова с этой ГБЦ не всё здОрова как бы хотелось…))) Я уже смеюсь…
Но обо всем по порядку. После отмывки клапанов я увидел вот такую картину:
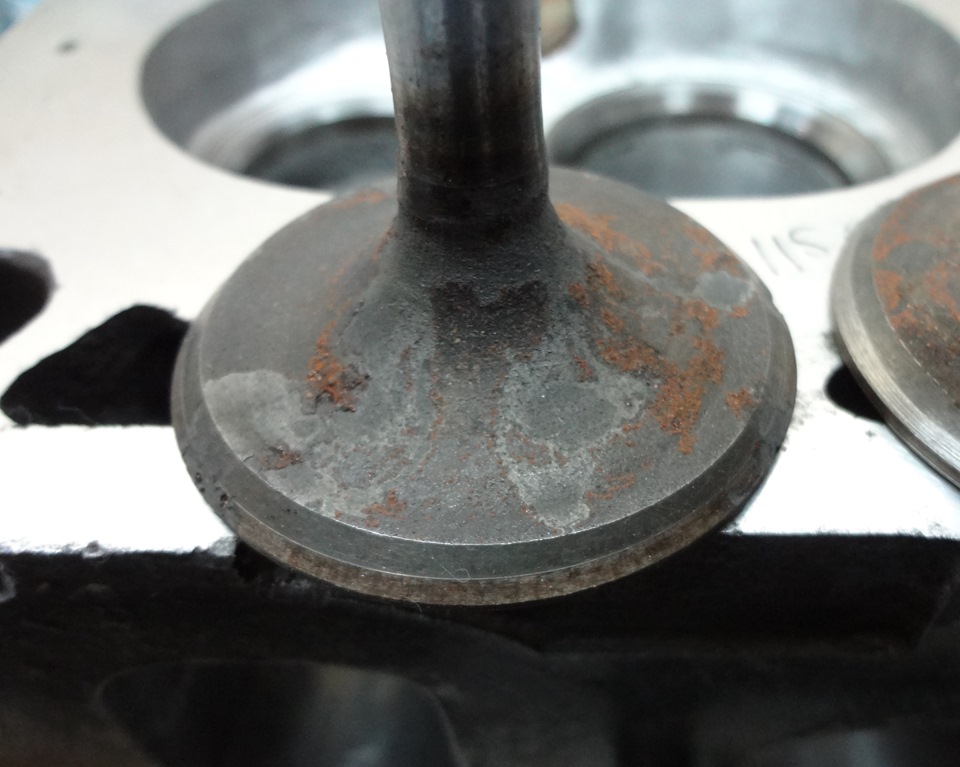
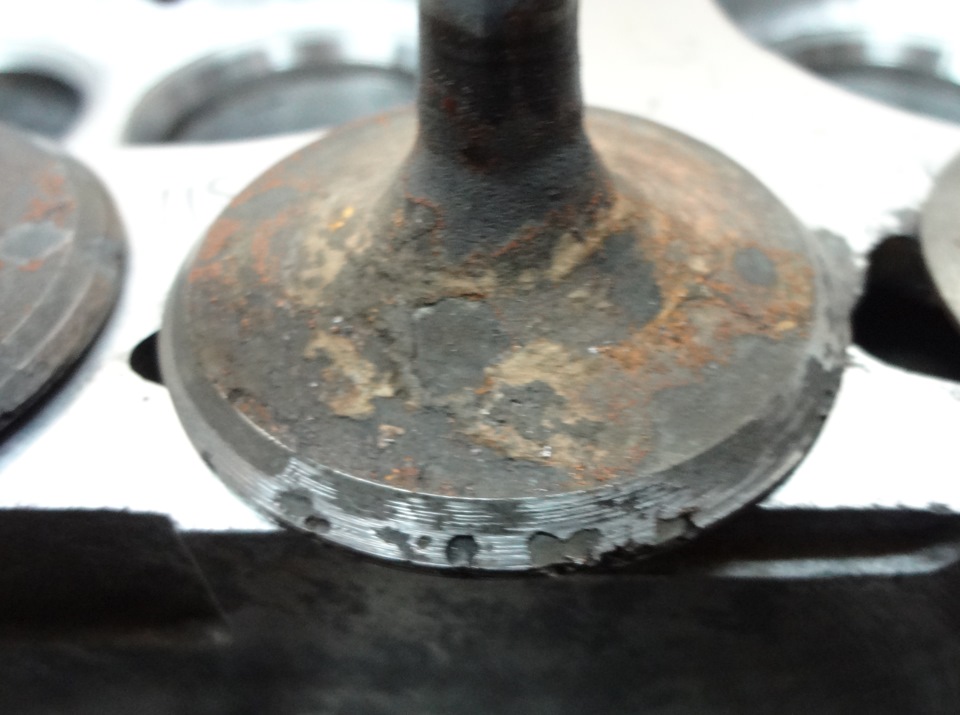
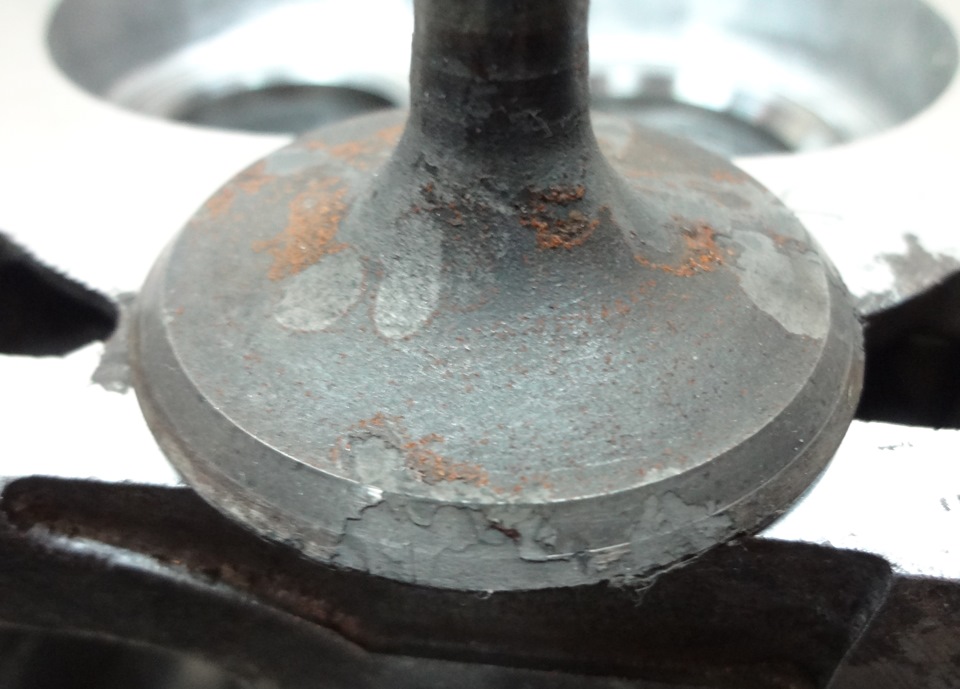
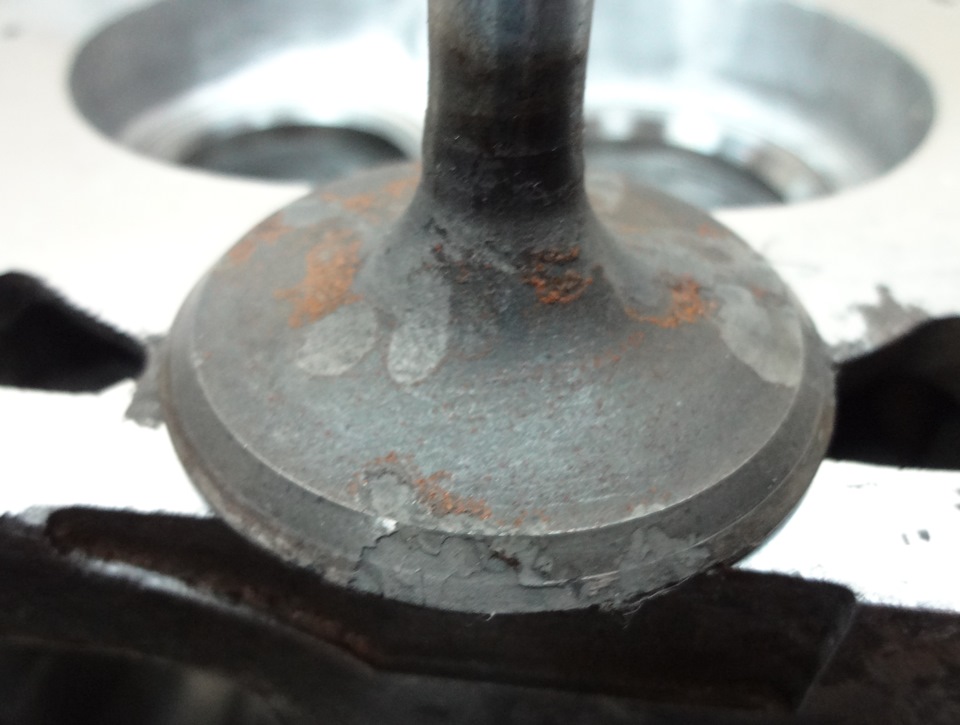
Запорный фаска трез впускных клапанов были как-будто прогрызены, на одном даже насквозь, и даже прирезка не помогла:
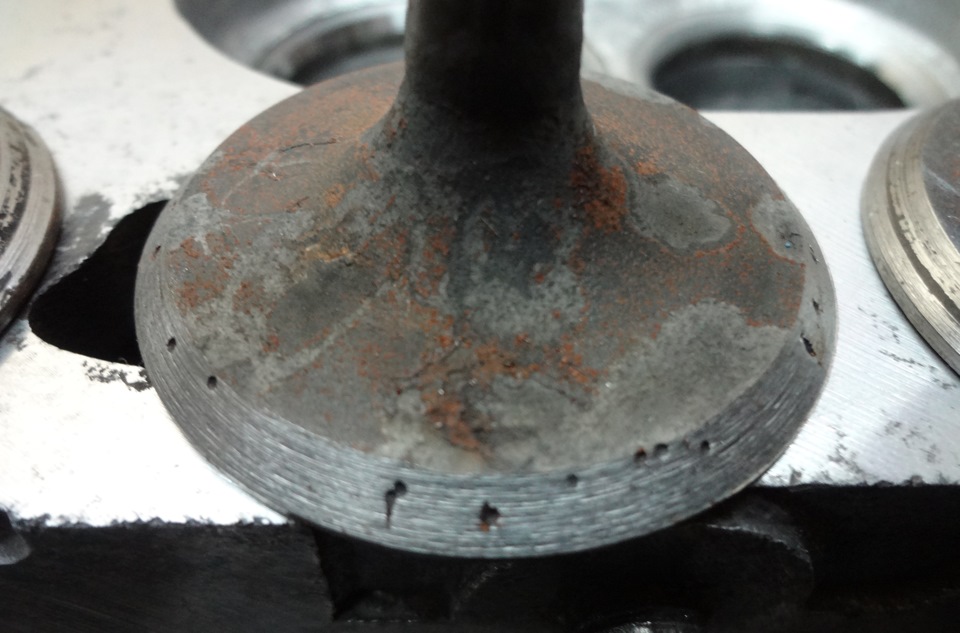
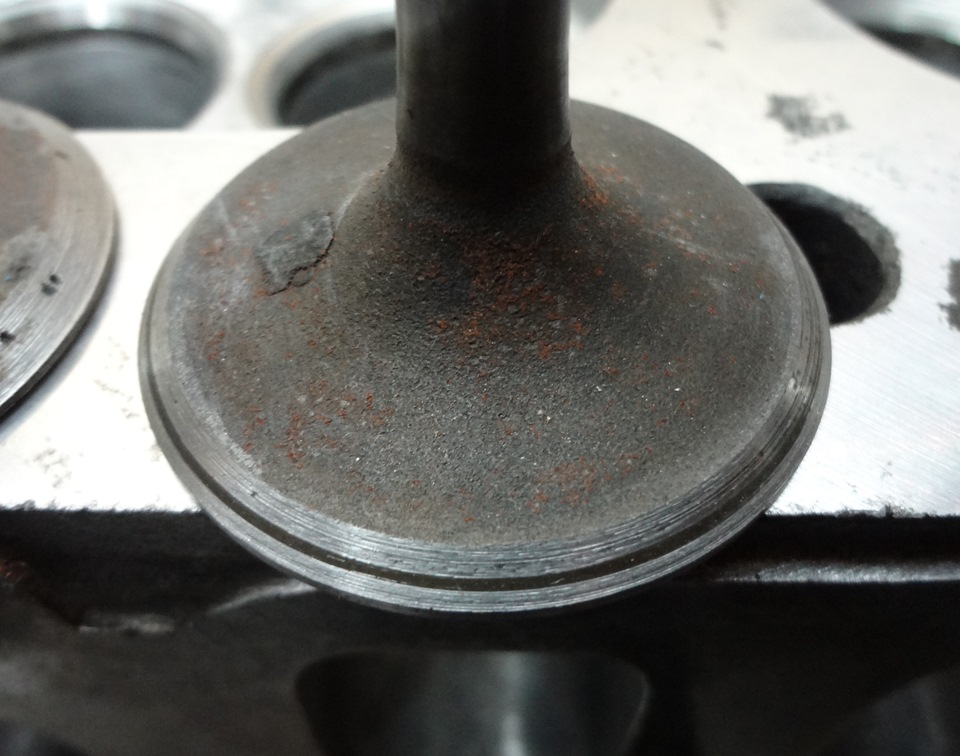
А на четвертом была слишком глубокая канавка от седла.
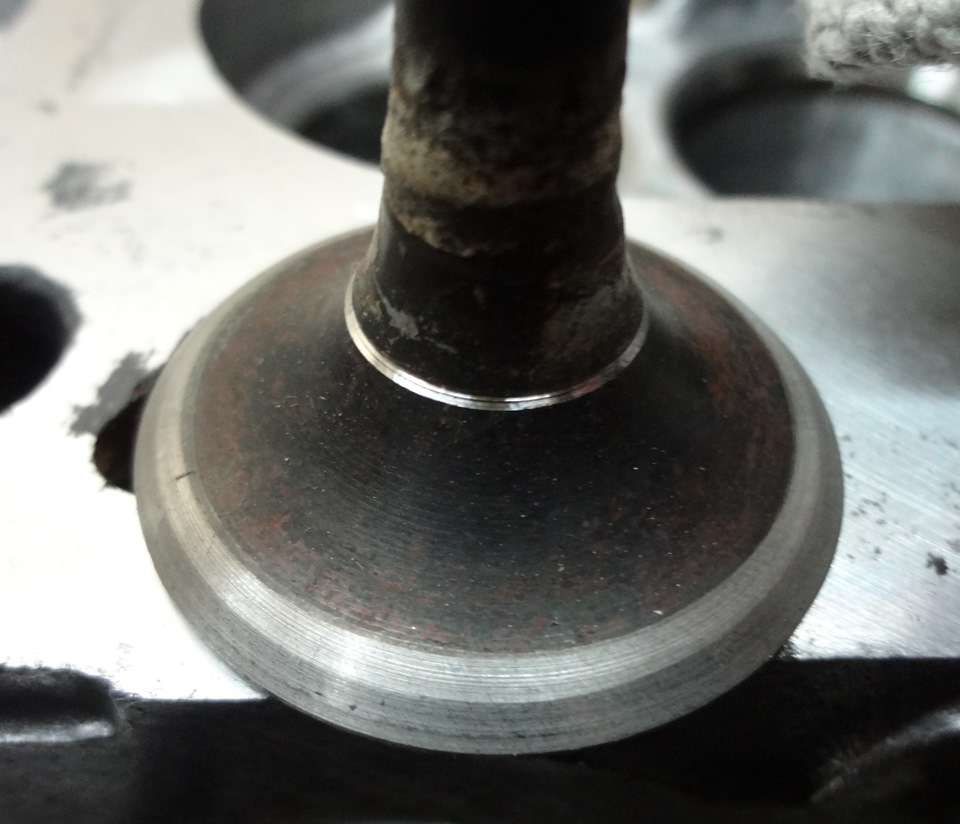
Только выпускные остались нормальными, вот на них то я и пробовал свои эксперименты с Gizmatic-ом…
В общем поняв, что ничего толкового из впуска ни выйдет отправился я в одну из ремонтных контор, а именно "Механика", нашего города. Выбор пал на нее во-первых, потому как слышал хорошие отзывы по работе с ГБЦ, во-вторых, только они работают по субботам и в-третьих, только они согласились притезать сёдла из чугуна на станке, все остальные побоялись потерять фрезу. Поэтому, взял я ГБЦ и комплект новых клапанов SM, благо не успел еще продать — карма))))) и отправился с утречка пораньше в контору. Заказал там замену направляющих втулок с разверткой под мои клапаны с зазором на впуске три сотки, на выпуске четыре, а также прирезку седел под три фаски, причем с шириной фаски 2 мм и зоной контакта с запорной фаской клапана от середины в сторону увеличения диаметра. И каково было мое удивление когда в три дня было уже все готово.
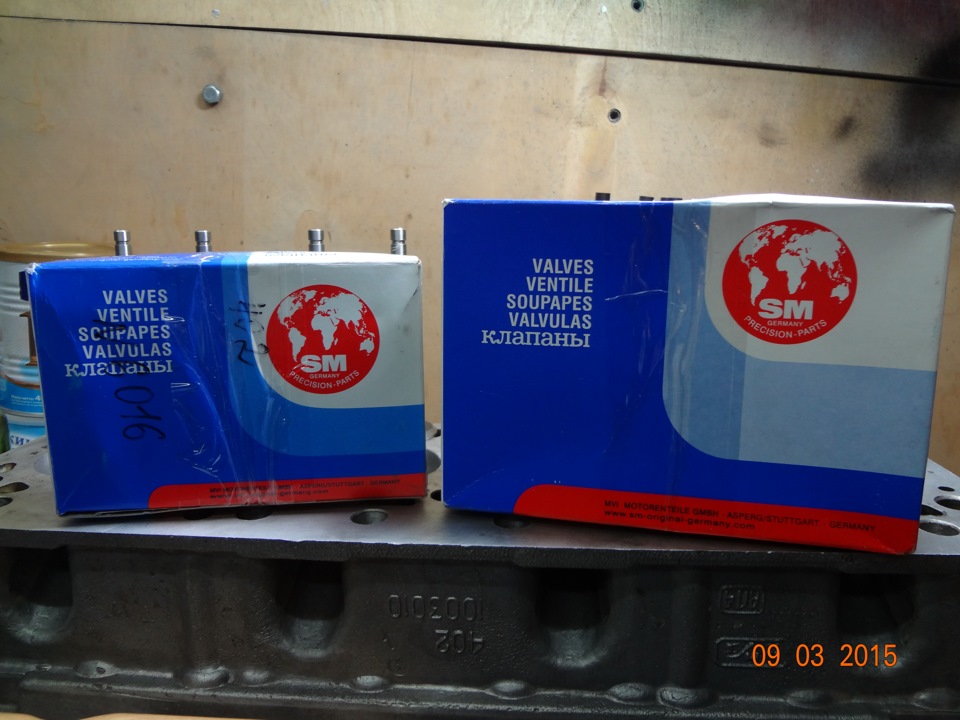
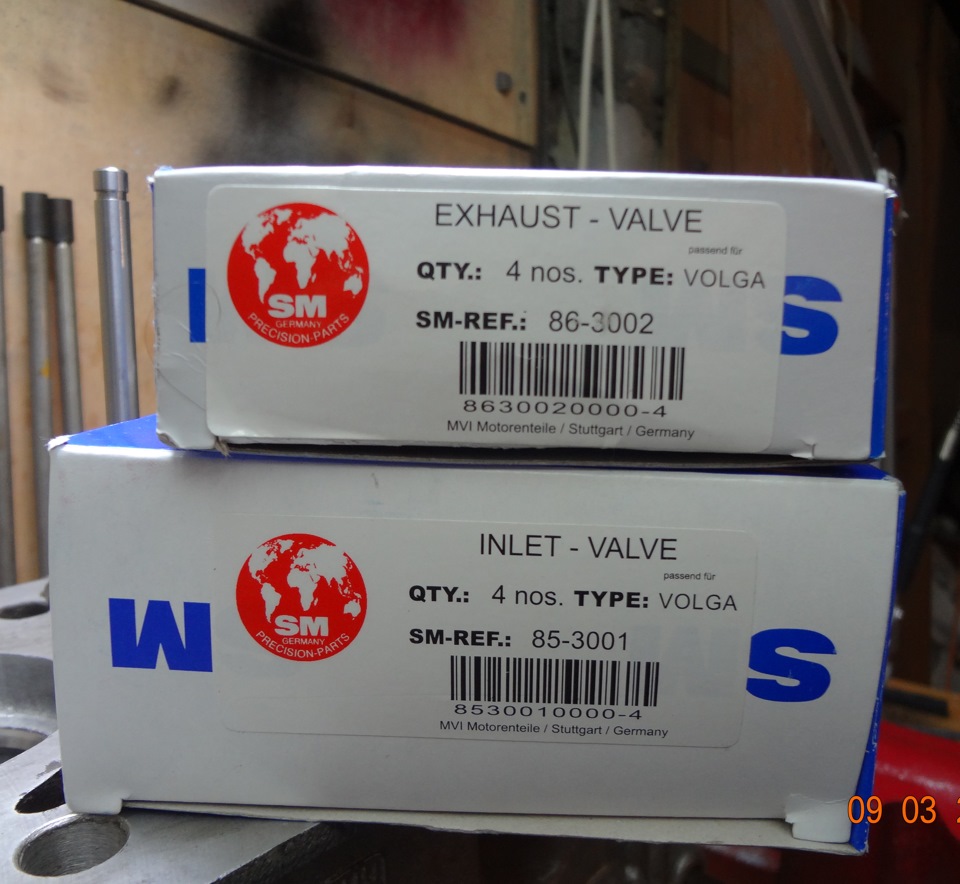
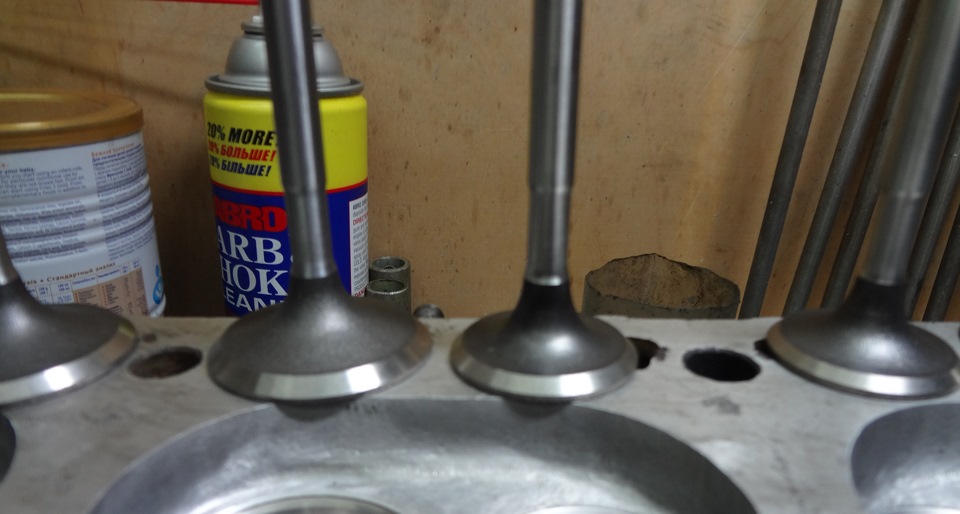
Поставили мне новые направляйки SM и отпустили после оплаты в кассе:
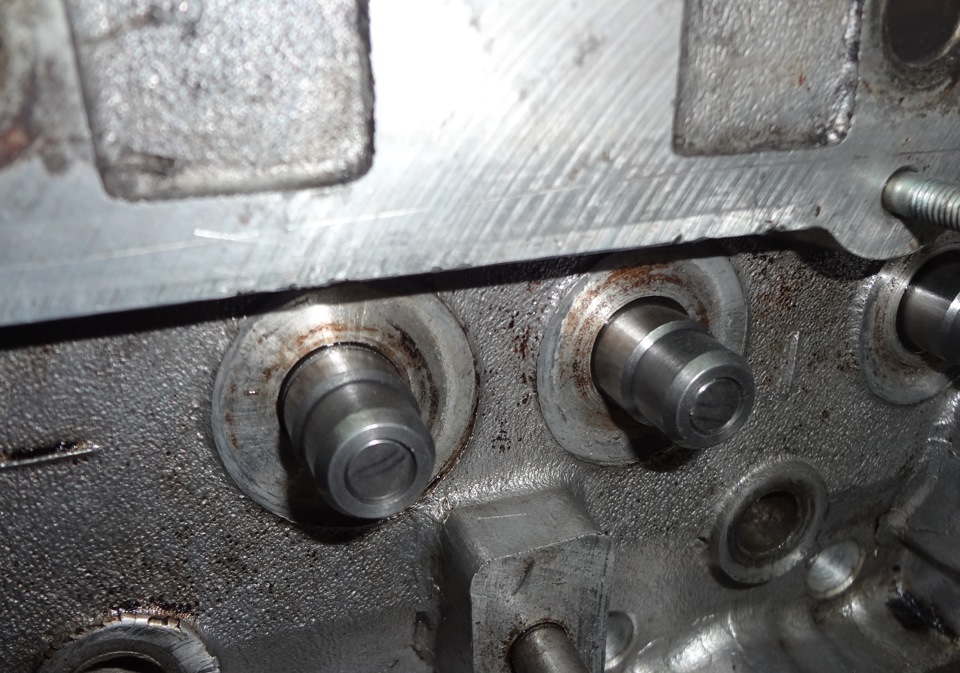
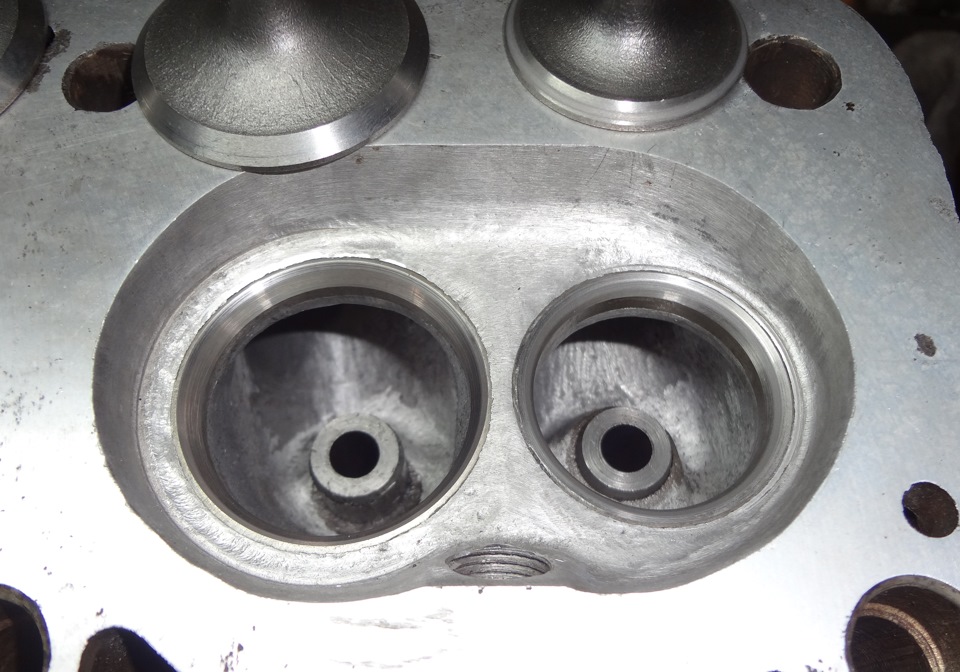
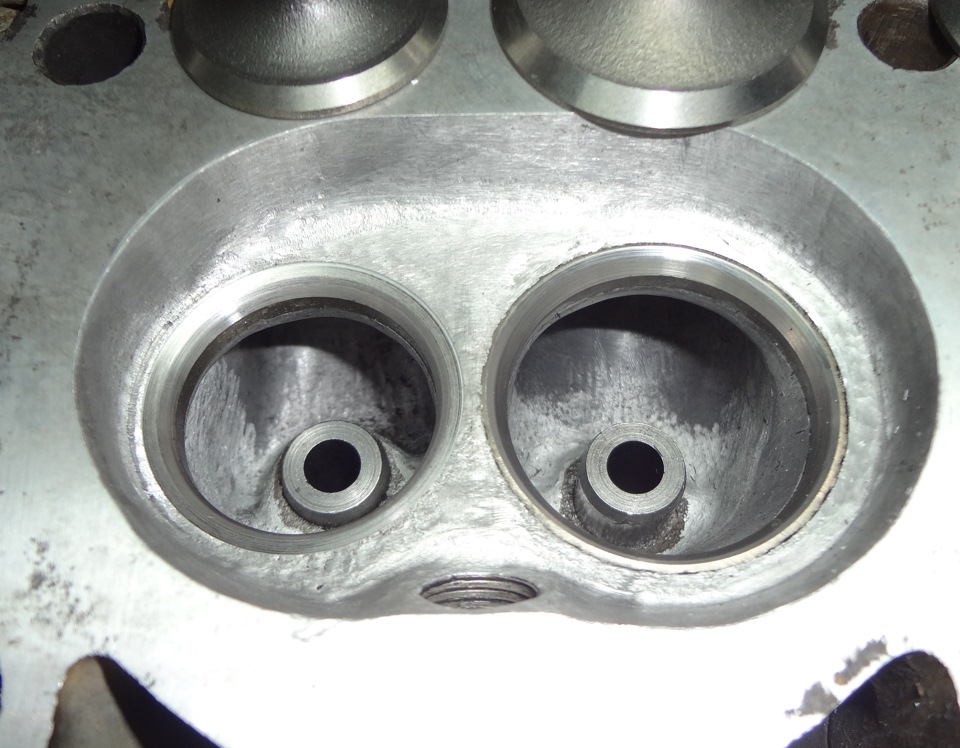
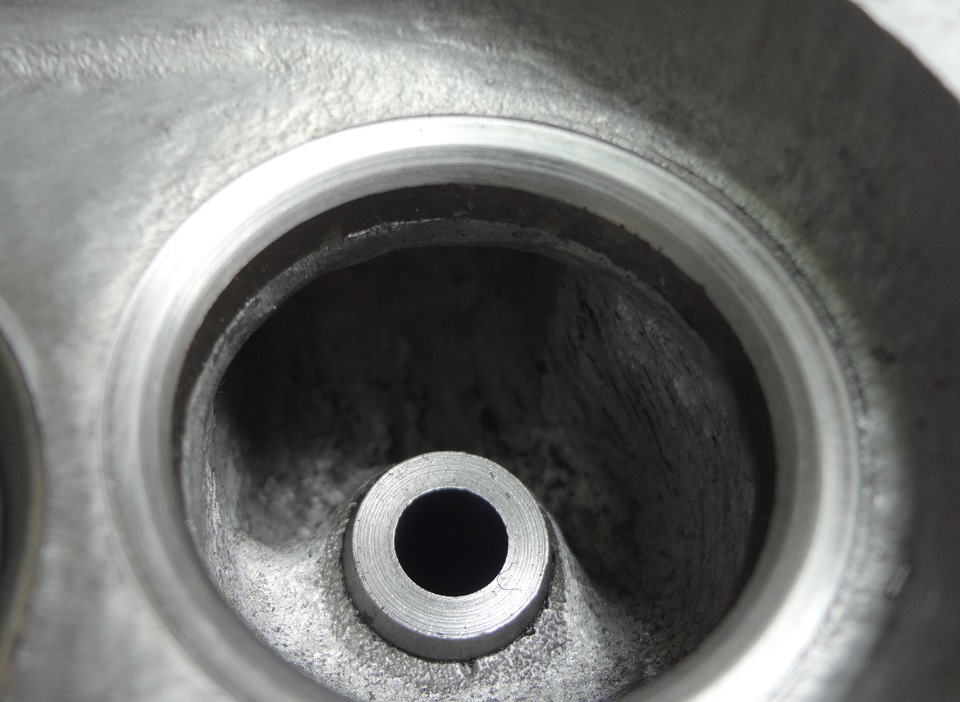
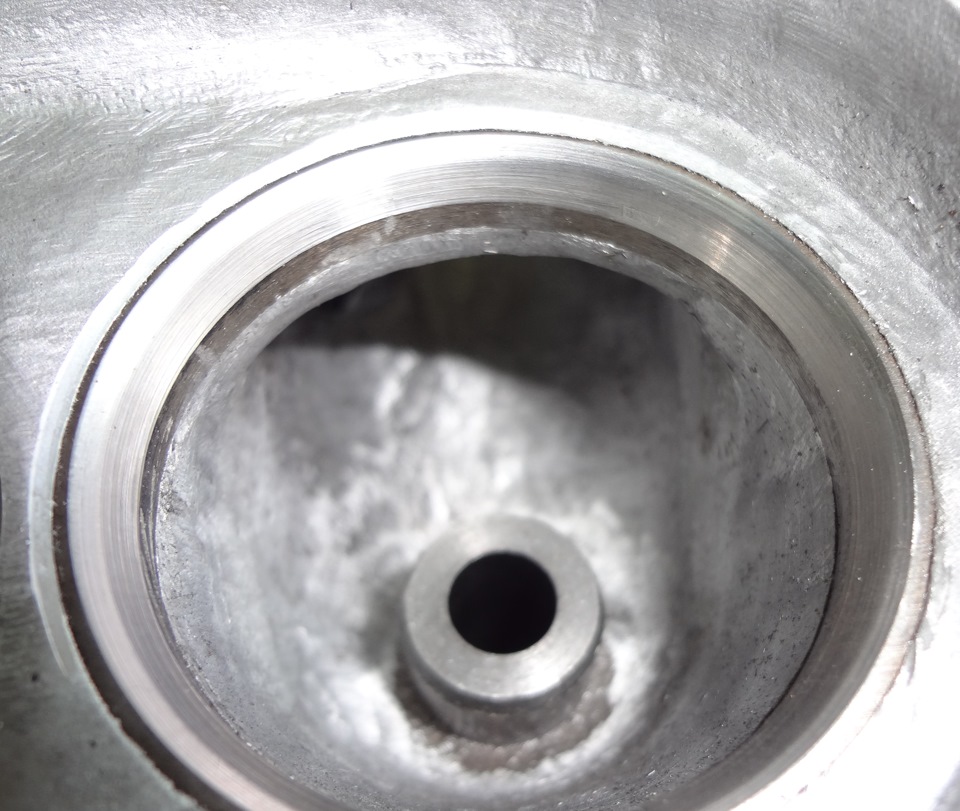
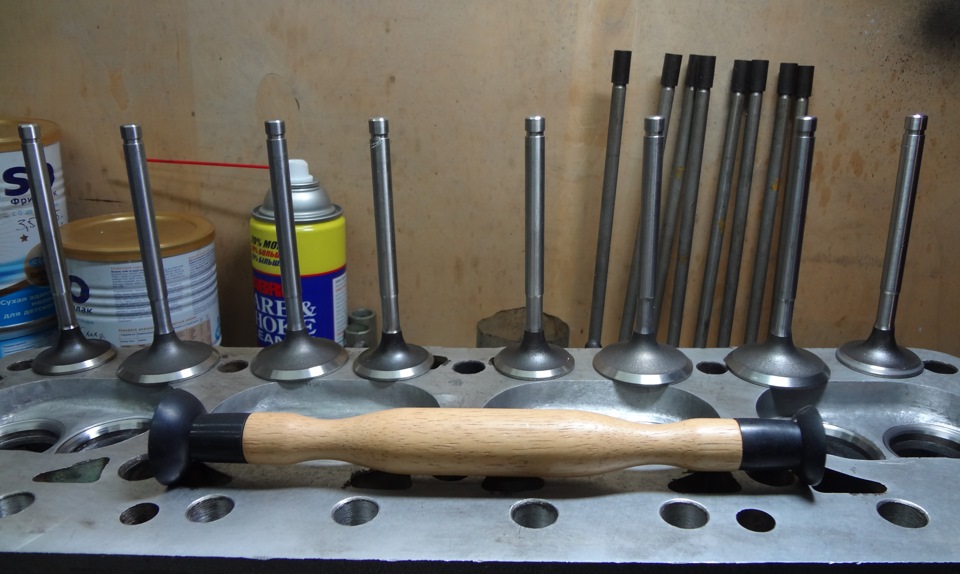
После этого я начал притирать клапаны и седла. Способов притирки существует великое множество и очень многие из них равноценны по результату.
Главный принцип притирки :
а — нельзя совершать непрерывные круговые движения в одну сторону. Электродрель, в этом плане, совершенно неприемлемый инструмент;
б — при притирке, клапану надо сообщать вращательное движение вперед-назад на 60-90 градусов с обязательным отрывом притираемых деталей друг от друга в момент реверса. Это необходимо для того, чтобы зерна абразивного материала переворачивались разными режущими гранями, дробились и не создавали на притираемых поверхностях сплошных рисок.
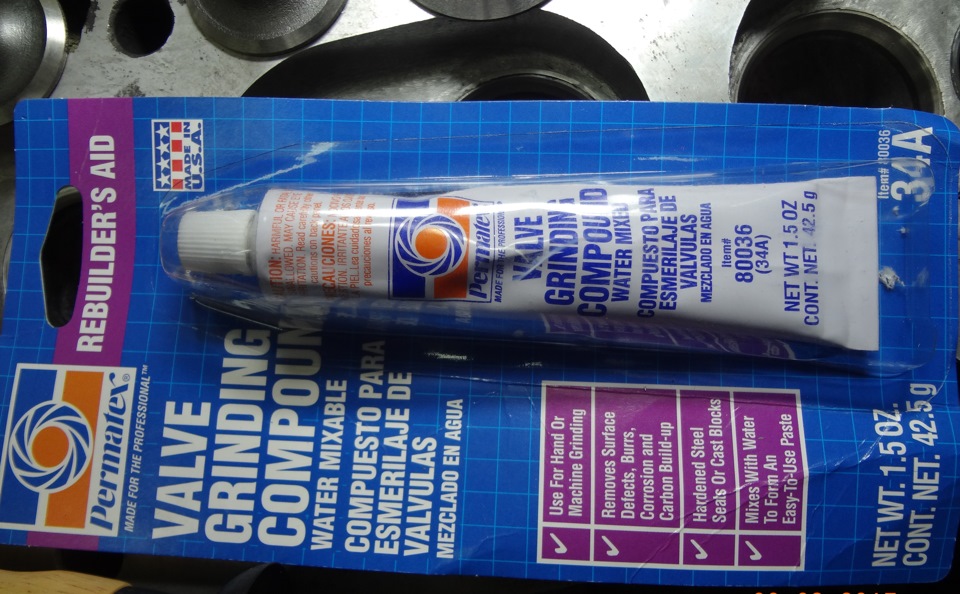
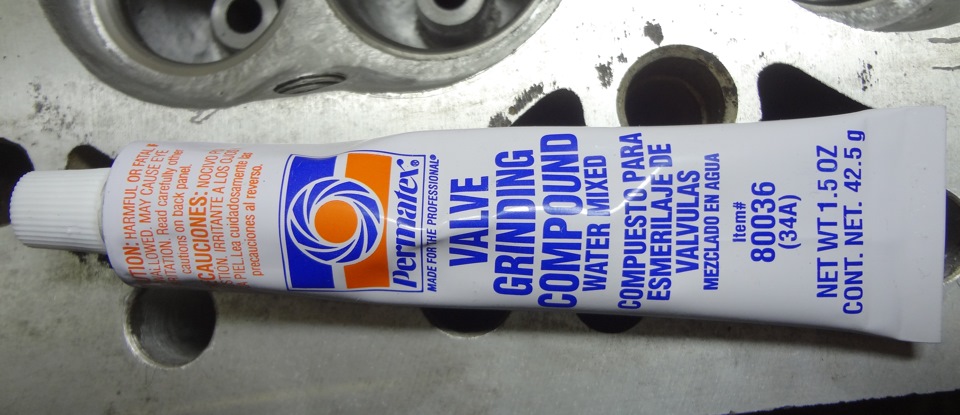
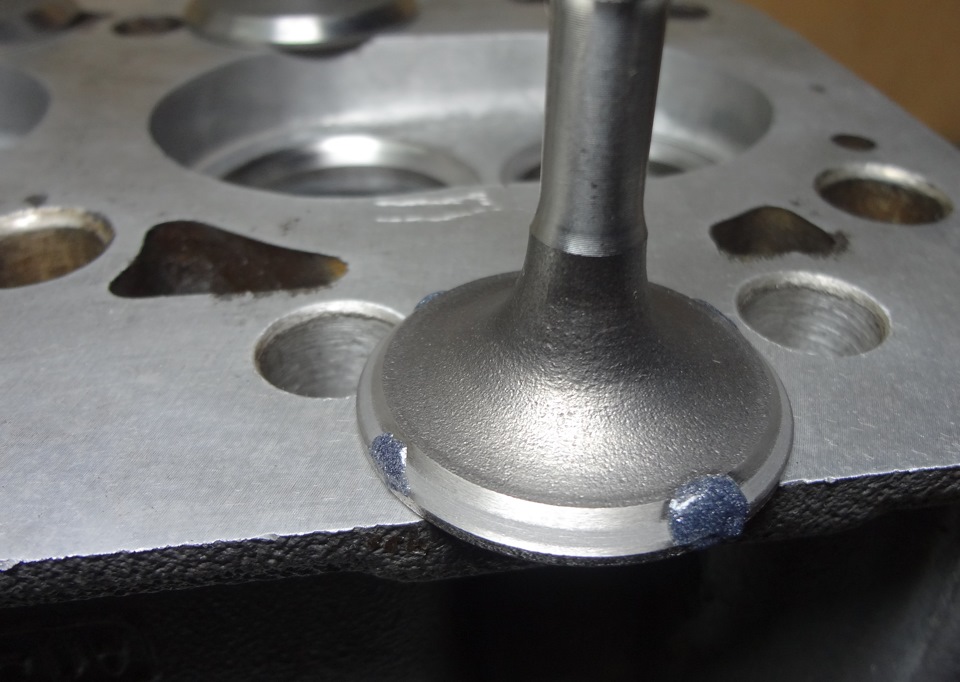
Притирочных паст продается много и разных, но откровенно, все они весьма не хороши, самодельные пасты иногда оказываются даже лучше. Единственной, по настоящему хорошей, является профессиональная паста фирмы PERMATEX, которая называется Valve Grinding Compaund (water mixable) штрих код 6 86226 80036 7. Как ни странно, паста эта довольно свободно продается в магазинах. Тюбика 42,5 грамма хватает на притирку 50-100 клапанов. Паста удобна тем, что в процессе притирки зерна абразива интенсивно дробятся и измельчаются, поэтому в начале притирки паста работает как грубая, а по мере срабатывания становится мелкой, что в итоге, обеспечивает очень тонко притертую поверхность. Время "срабатывания" пасты великолепно определяется на слух. В начале притирки звук грубый, скрипящий, а по мере измельчения пасты переходит в шелестящий. Причем этот шелестящий звук не должен меняться при любом движении клапана. Я обычно притираю за один раз, нанося три-четыре точки пасты на фаску клапана, до тех пор пока не появится постоянный тонкий шелестящий звук и происходит, как бы, прилипание клапана к седлу за счет притирки, как при склейке двух стекол водой. Хорошо обработанное седло оставляет на клапане матовую притертую полоску шириной около 2 мм.
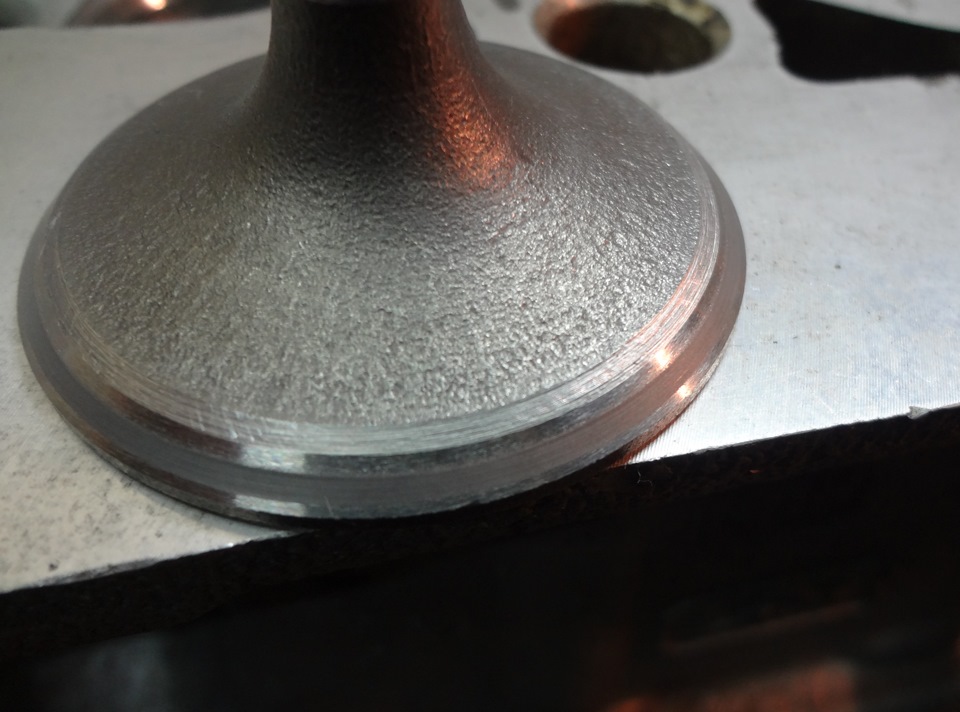
Продолжение в следующей части, не хватило разрешенного числа загрузки фото…
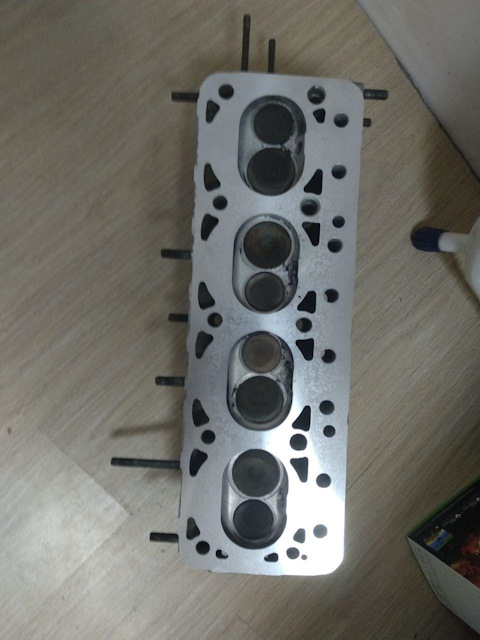


Комментарии 10
на первых 6 фото это клапана AMP так разъело или это другая головка?
АМР заготовлены для другой головыта, что с двумя карбами, лежит и ждет своей очереди…))
а не подскажешь их номера?
Пожалуйста, войдите, чтобы пользоваться всеми функциями Drive2
Войти