
Небольшое отступление для начала…
Нигде "подробного описания" про болты ГБЦ я так и не нашел! Всё перерыл, халявы не вышло! Всё пришлось изучать самому так сказать с самого "0"…Начал писать и испытывать еще с марта месяца этого года…увы затянулось.
Всё написанное ниже в этой статье, является личным расследованием и изучением!
Я конечно не супер писатель, такого рода изучений на афишу никогда не делал, но постараюсь изложить всю полученную информацию с опытов и изучения предмета как "СОПРОМАТ" на сколько это у меня получится.
Инженеры вот люди такие, сами всё вычислили, рассчитали и дали точное руководство по затяжке наших болтов ГБЦ почему-то на градусы, а не на момент затяжки…
С точки зрения инженерных мозгов их ответ прозвучал бы примерно так:
" Делайте затяжку как написано в инструкции и не задавайте лишних вопросов, как это работает и почему именно так нужно производить затяжку…Объяснять долго, это наука, да собственно и не нужно это вам знать слесарям на СТО и тем более простым пользователям автомобилей. Есть предписание-выполняйте!"
Похоже ведь действительно никто и никогда с этим не заморачивался…Я например не слышал, что кто-нибудь на новых иномарках ездили на протяжку ГБЦ. Но вот у нас "ховероводов" с частыми сменами прокладок ГБЦ этот вопрос очень уж "острый" получается…
Готовьтесь информации будет МНОГО! Можно сказать, что это мой первый такой "тяжелый" научно-исследовательский доклад.
------------------------------------------------------------------------------------------------------------------------------------------------
А началось всё с того, что после пробоя прокладки ГБЦ, я решил использовать родные болты ГБЦ повторно. Но меня тогда постигла неудача и "пИчаль"…В предыдущем посте в 4-ой части темы Пробой ПГБЦ(часть4)есть запись про этот эпичный случай.
Изначально интересен был мне вопрос, что же с этими именно двумя болтами из 4-го цилиндра произошло такое? Ведь протяжку ГБЦ я не делал вообще. С салона как взял ховера с "0" пробегом, так до ~60т.км. и прошел. Почему же 2 болта так вытянулись больше остальных на 2 десятки и имели длину 97,4мм, в то время как остальные 8 болтов имели длину 97,2мм.( Напомню, что новые болты с упаковки имеют размер 97,0мм.) И далее после попытки их повторного использования один из болтов имеющего длину 97,4мм вообще ппц как страшно растянулся так и не дойдя до момента в 85н*м на ключе? Получается по факту, что все болты после съема ГБЦ уже имели удлинение…
Первые мысли были такого плана : Может это последствие перегрева сказалось на свойствах металла…может закалку отпустило что-ли…а калёный ли он вообще?
В моём понимании было, что "Болт должен быть болтом, а не пластилином. Тебя закрутили-так ты ДЕРЖИ! Не табличку же на двери держишь, а ответственную деталь силового агрегата!"
Слишком сильно я захотел добраться до истины, моё любопытство всё-таки преодолело лень… И вот весь комплект старых болтов ГБЦ у меня теперь на руках и я решил их отнести к себе на работу взяв их на "исследование"…
Чтобы начать от чего-то отталкиваться, хотел узнать хотя бы 2 составляющие, а именно:
1.) Марка используемой стали болтов
2.) Твердость закалки (вообще калёный ли, если болт такой "пластилиновый"?)
Благо у меня работа позволяет это сделать и имеется "под боком" лаборатория со всеми необходимыми приборами и на эти 2 вопроса можно уже найти ответы для прояснения картины.
Хотелось сравнить и выявить различия между ними.
Отправляем на анализ:
Имеем 2 образца:
-Болт длиной =101мм(поплывший страх)
-Болт длиной =97.25мм(еще на вид живой. После повторной затяжки с щелчком на 85н*м прибавил в длине еще 5 соток )
Состояние резьбы у обоих образцов "абсолютно" здоровое!
Проверку на марку стали делали спецприбором "стиллоскоп".
Получаем следующее заключение :
В соответствии полученных результатов о хим. анализе составляющих элементов образцов, и сопоставлении по таблице полученных соотношении хим. элементов состава металла, материал стали 2-х образцов соответствует:
Простой углеродистой конструкционной стали марки (Ст35~Ст40). Присутствие фосфора.
Так…так…так…
Кому интересно покажу фото после спектрального анализа "стиллоскопом" путём искрового метода с разложением искры на раздельные спектры свечения элементов материала и их интенсивности от количества выраженных в "%" соотношении, видны остаточные следы на поверхности болта от контактов прибора.
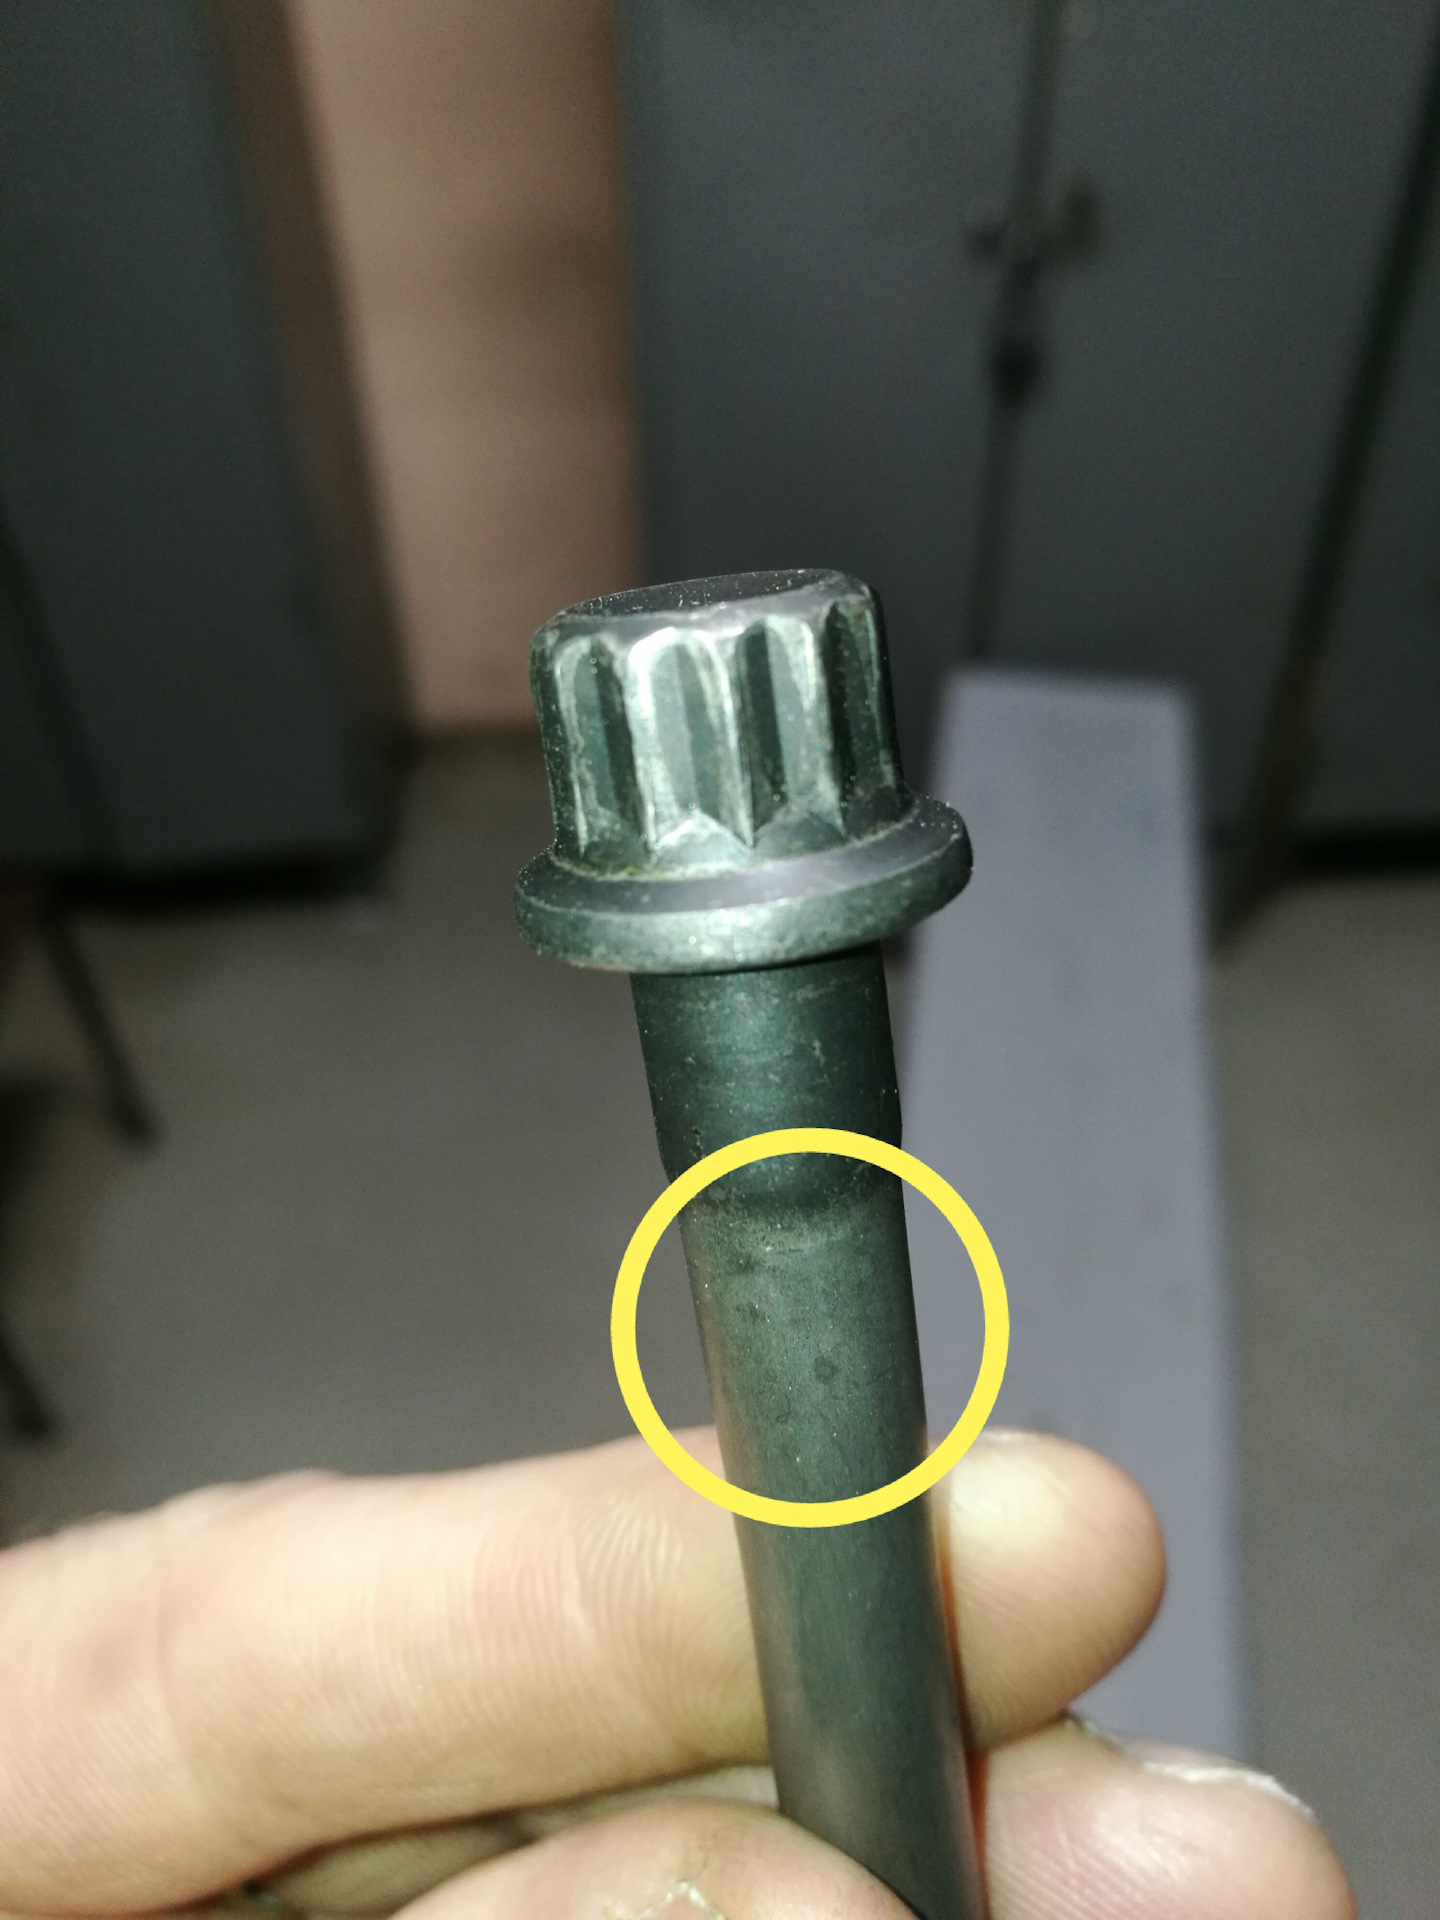
Идём дальше. Проверка твердости образцов на стационарном твердомере в 2-х местах на каждом образце. Определяем твердость по Роквеллу(HRC). Используется индентор с алмазным наконечником:
Пробы сделаны в обеих образцах в рабочей зоне "тела" болта
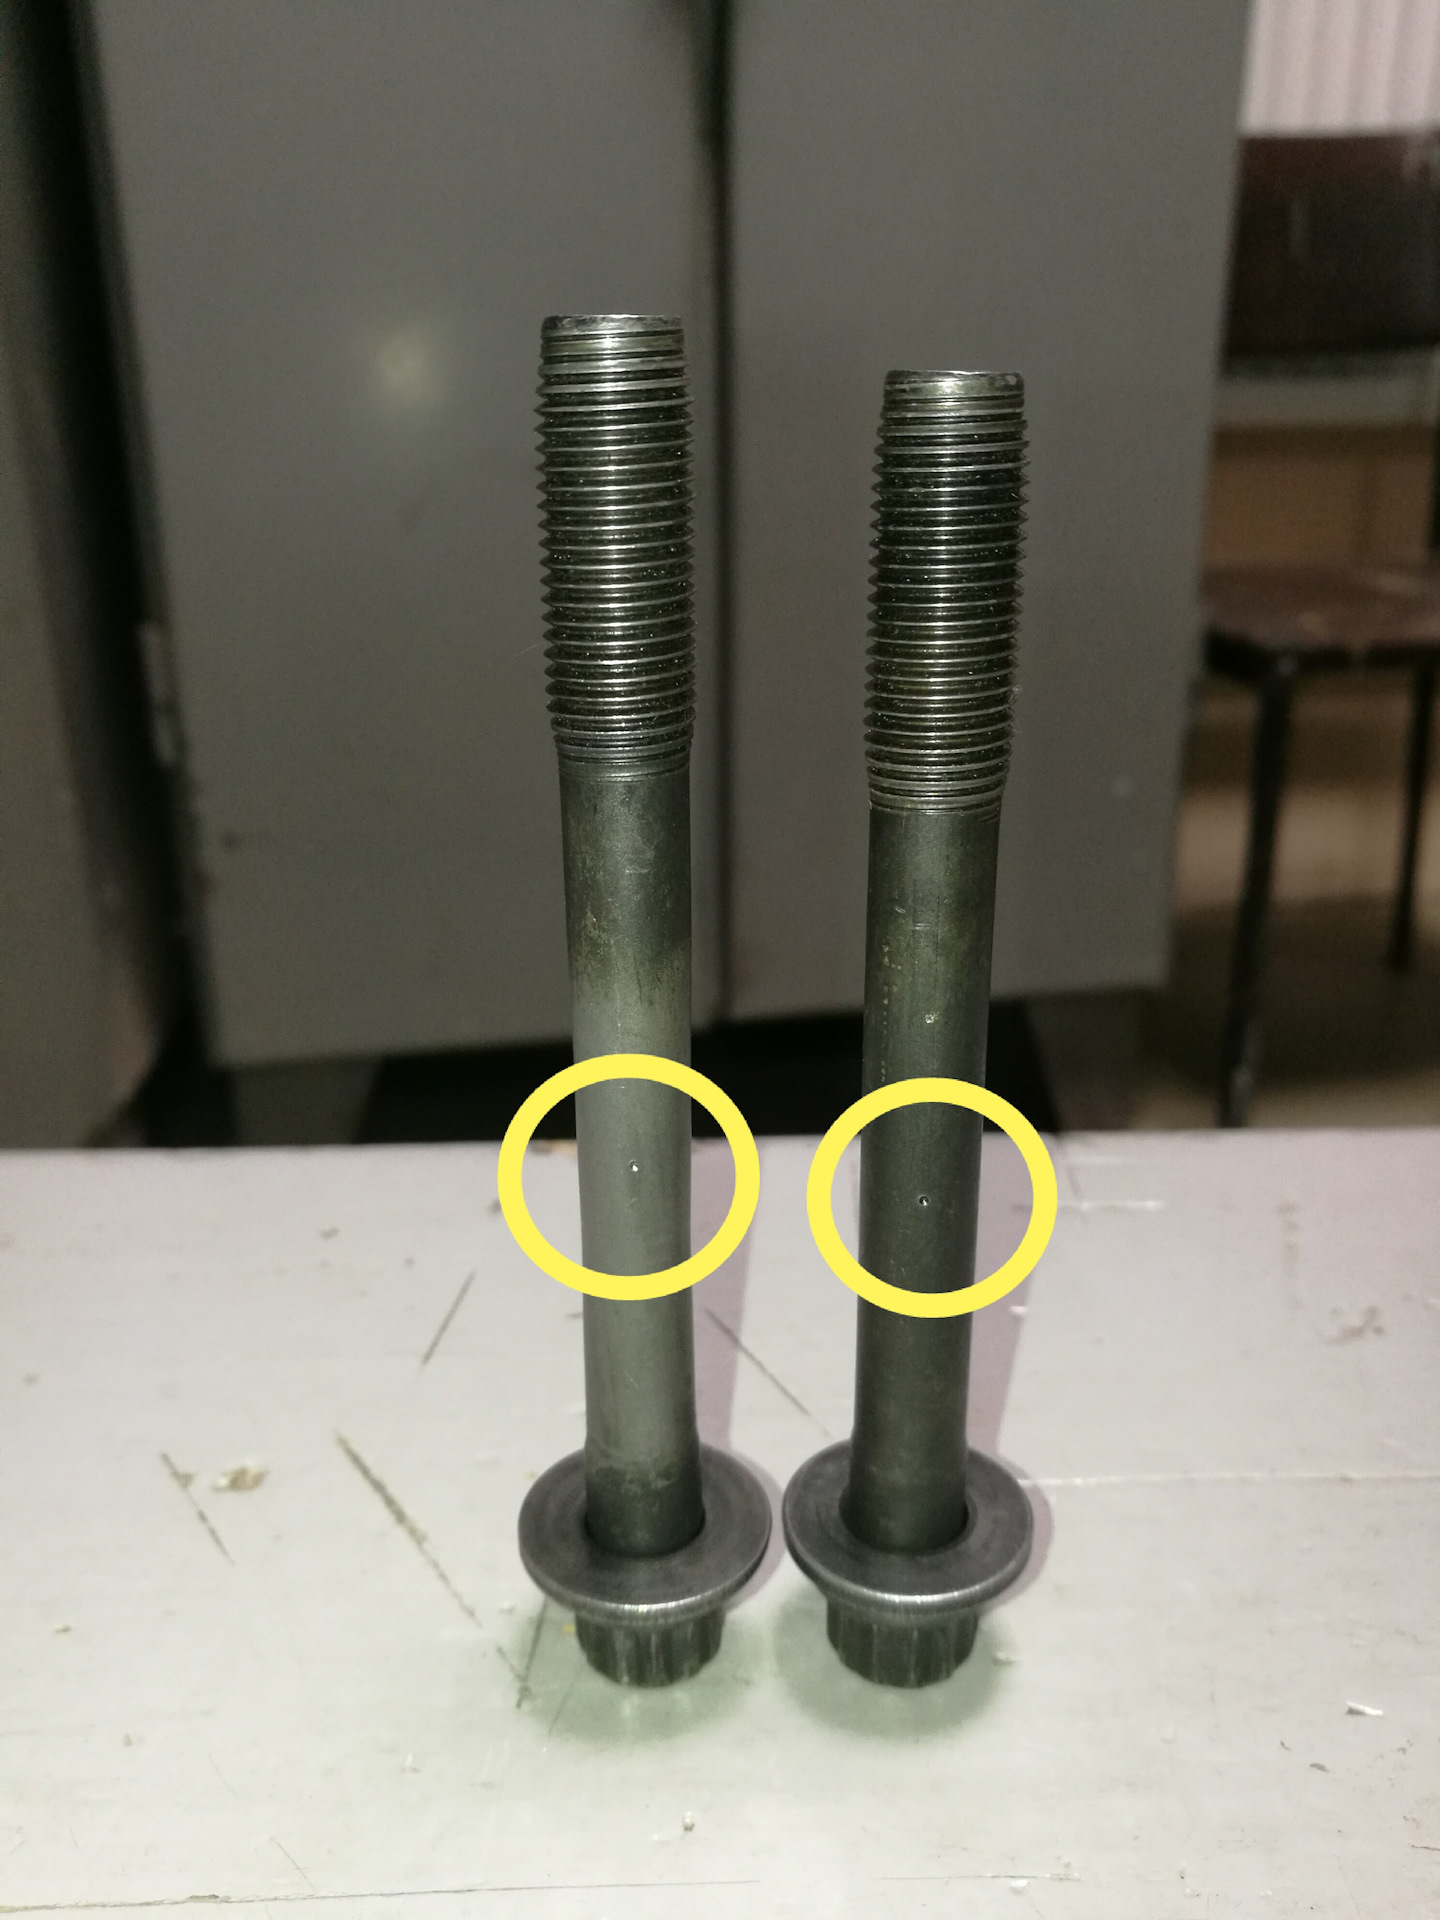
Результат: Твердость тела у обоих образцов равна 20 единицам(HRC)!
О как, разницы нет между ними…
Пробы на твердость торцов с резьбовой части
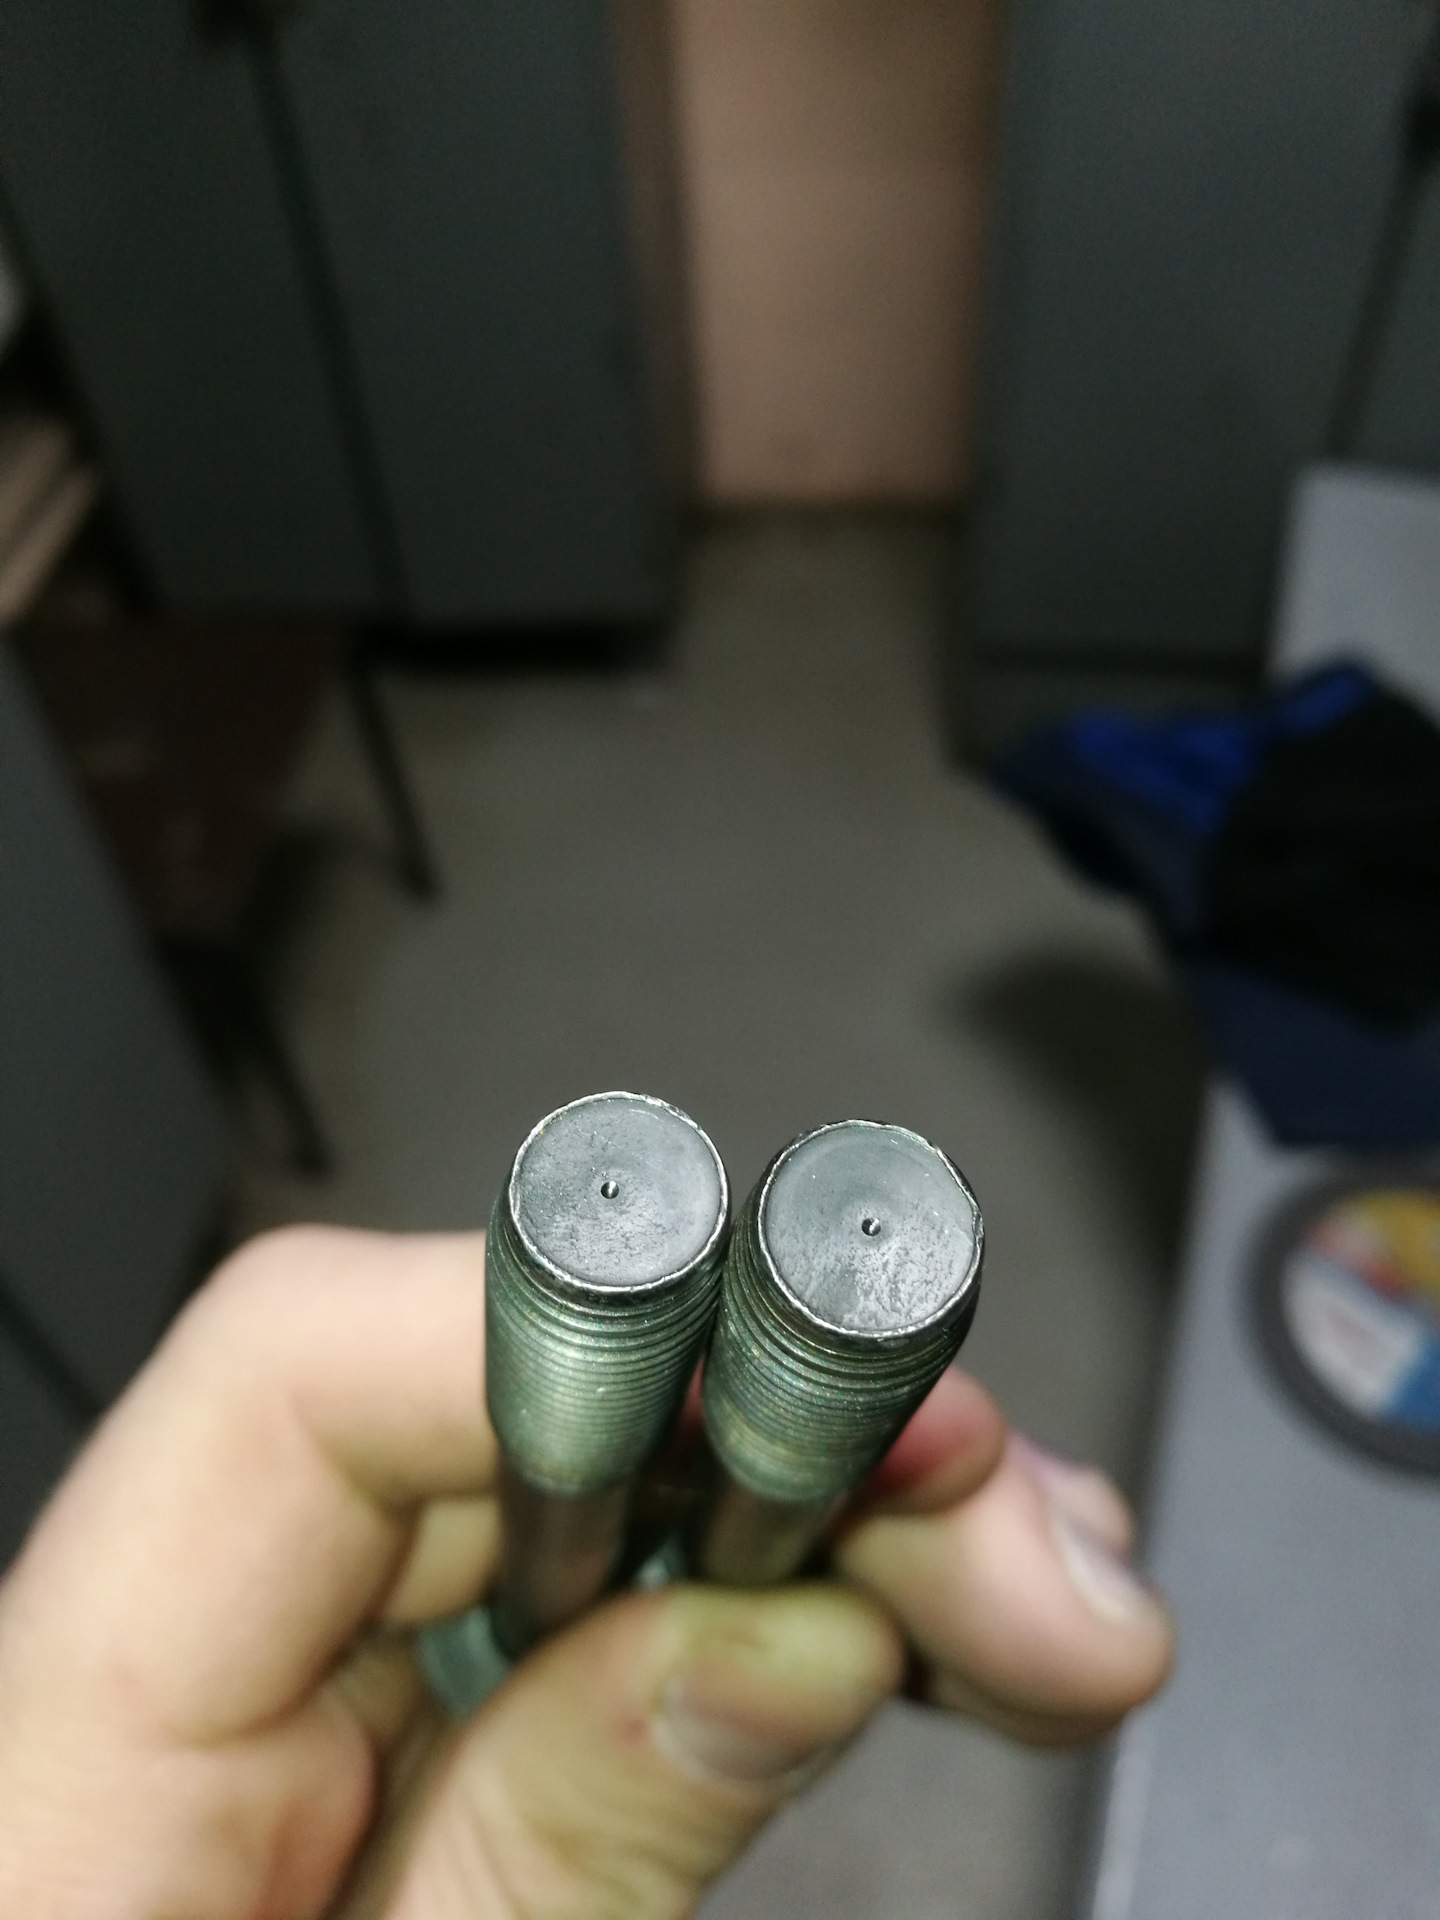
Результат:Твердость резьбовой части у обоих образцов одинакова и равна 28 единицам(HRC)
Так что же мы имеем в итоге:
По внешнему виду можно сказать, что болты выполнены по технологии "штамповки". Резьба выполнена методом "накатки".
Сделаны болты из простой углеродистой конструкционной стали (Сталь 35~40) . Вы спросите, почему не конкретно это сталь 35 или сталь 40? Всё потому, что по ГОСТУ к сталям 35 относятся металлы содержащие количество углерода в % соотношении от 0,32 до 0,4%, а к сталям 40 также относятся металлы по ГОСТУ содержащие углерод в соотношении от 0,37 до 0,45%. А вот хим анализ как раз показал количество углерода в образцах 0,38%. Нечто среднее, но будем считать на твердую оценку что это сталь 35! Пусть будет так. Главное что такие стали, начиная от Ст35 и выше уже имеют хорошие способности к "закалке". То что был на хим. анализе обнаружен фосфор, то это его на поверхности его покрытия и этот элемент в данном случае выполняет роль в качестве защиты от коррозии.
Я то думал, что материал болтов будет куда более интереснее с содержанием "хрома" для придания твердости! На работе все тоже удивились, что это за болты такие для ГБЦ с закаленной только резьбой из простой углеродистой стали, которые так тянутся словно "сосиски". Народ был шоке! Сразу пошли ржаки про машину "китайскую"(((…
Как оказалось несмотря на разность удлинения (поплывший и живой еще болт) имеют "абсолютно" одинаковую твердость тела(20HRC) и резьбы(28HRC). Тут я тоже ожидал увидеть разницу, что поплывший болт по телу будет мягче и что его отпустило из-за перегрева при пробое прокладки в той части где ОЖ уже кипела во всю и не циркулировала, поэтому он такой мягкий и стал…
По технологии что-бы отпустить закалку, нужно болт разогреть до 800*С(t*отжига)…Разогреться до такой температуры болты не могли…Это безумие! Да и остальные болты были хорошо затянуты. Значит дело всё-таки не в перегреве самого болта…
И вот тут то главное, что по полученному значению твердости "тела" болта в 20 единиц (HRC) для данного материала соответствует твердости этого материала вообще без закалки! А вот резьба уже имеет закалку(28HRC)! Опять вошла мысль в голову- ну как так-то? Что за дела то? Неужели весь болт не могли закалить одинаково? Почему только местная закалка на резьбе, а "тело" сырое оставили? Экономия чтоль? Да ну на… Хм… Странно…
И вот, начинаю "копать" под болты глубже и начинается самое интересное в поиске истины!
Изучив внешнее строение наших болтов вот что я выяснил:
Рассмотрим болт более детально. Наш болт имеет зауженное поперечное сечение тела болта с некоторым отступом от шляпки "галтель" для усиления перехода головки болта к телу. Она также является и "центровкой" на посадочном месте в отверстии ГБЦ.
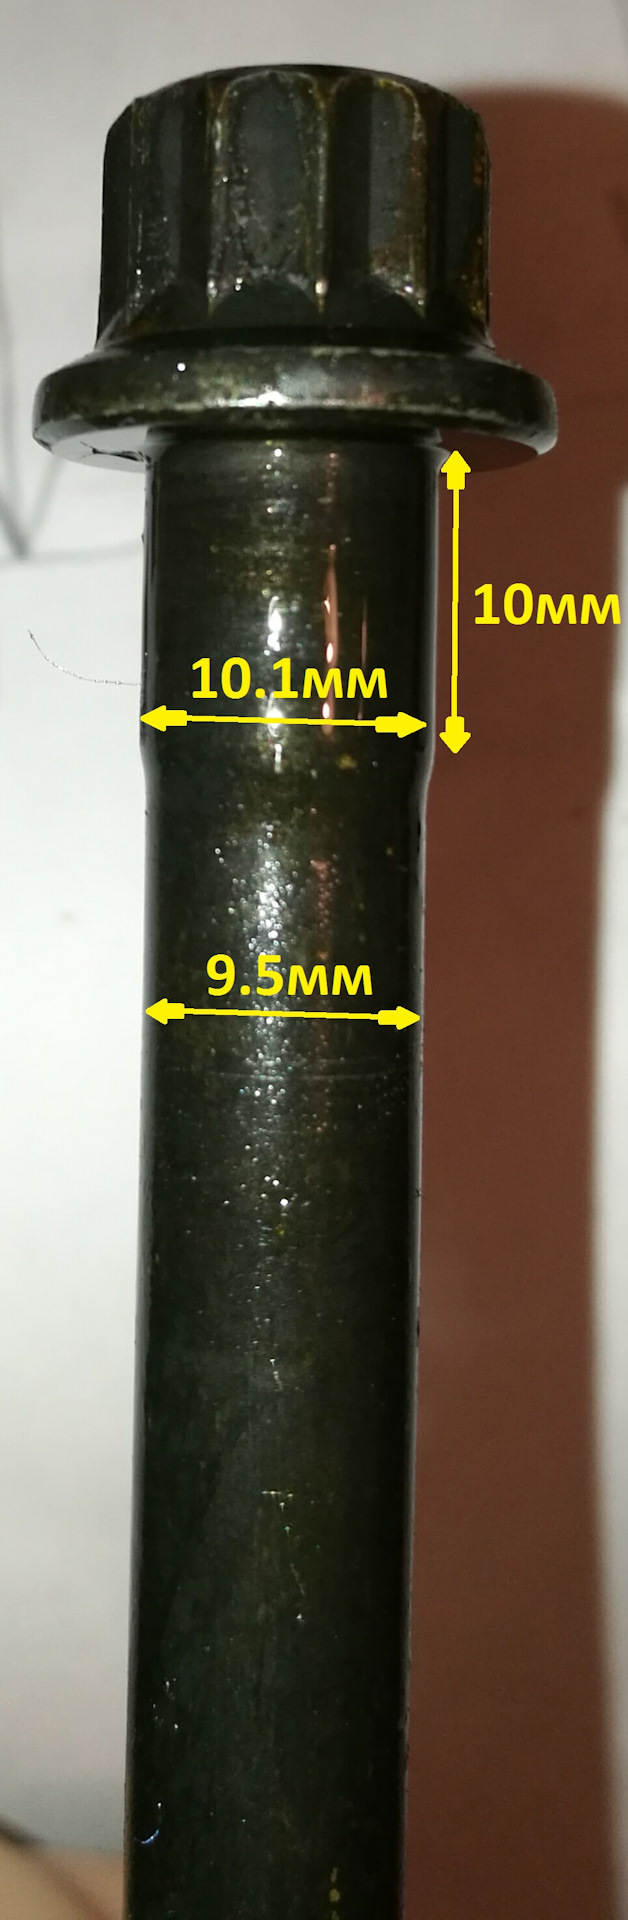
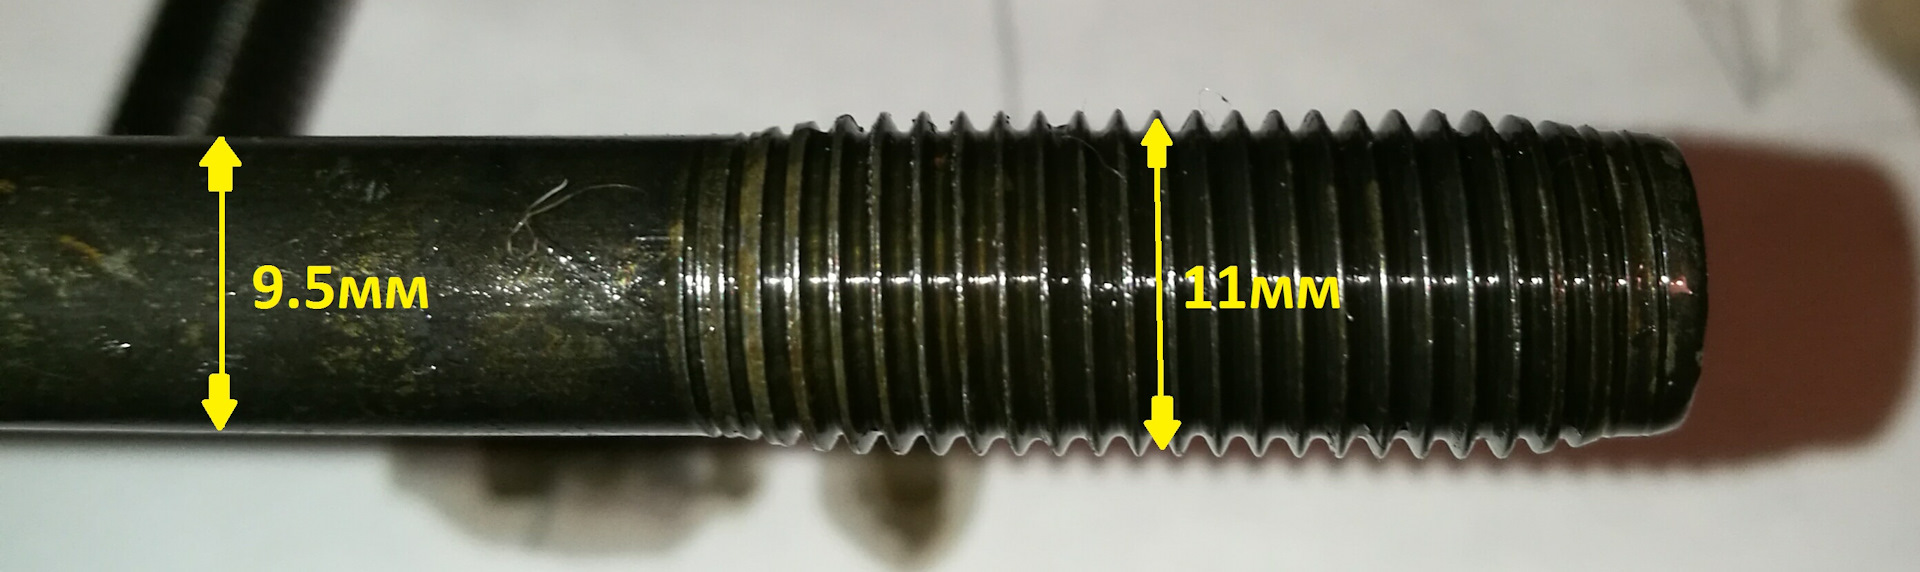
Резьба выступает над телом. Резьба имеет больший диаметр(М11), чем тело(9.5мм) и глубина канавки резьбы соответствует наружному диаметру тела.
Болт имеет зауженную форму тела(поперечного сечения/поперечника, кому как больше нравится), начиная от галтели и заканчивая до начала резьбы. Забегая вперед скажу, что сделано это специально для того, чтобы деформация начиналась в теле болта, а не на резьбе или у шляпки. И в случае его перегрузок допустим при неправильной затяжке он лопнул на своём "зауженном" поперечнике, а не в резьбовом соединении. Так же он порвется гораздо раньше, чем сорвет свою резьбу и резьбу блока!
А вот теперь момент истины!
Ничего не напоминает наш болтик?
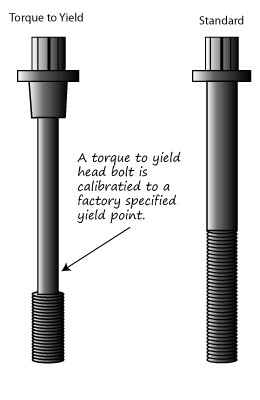
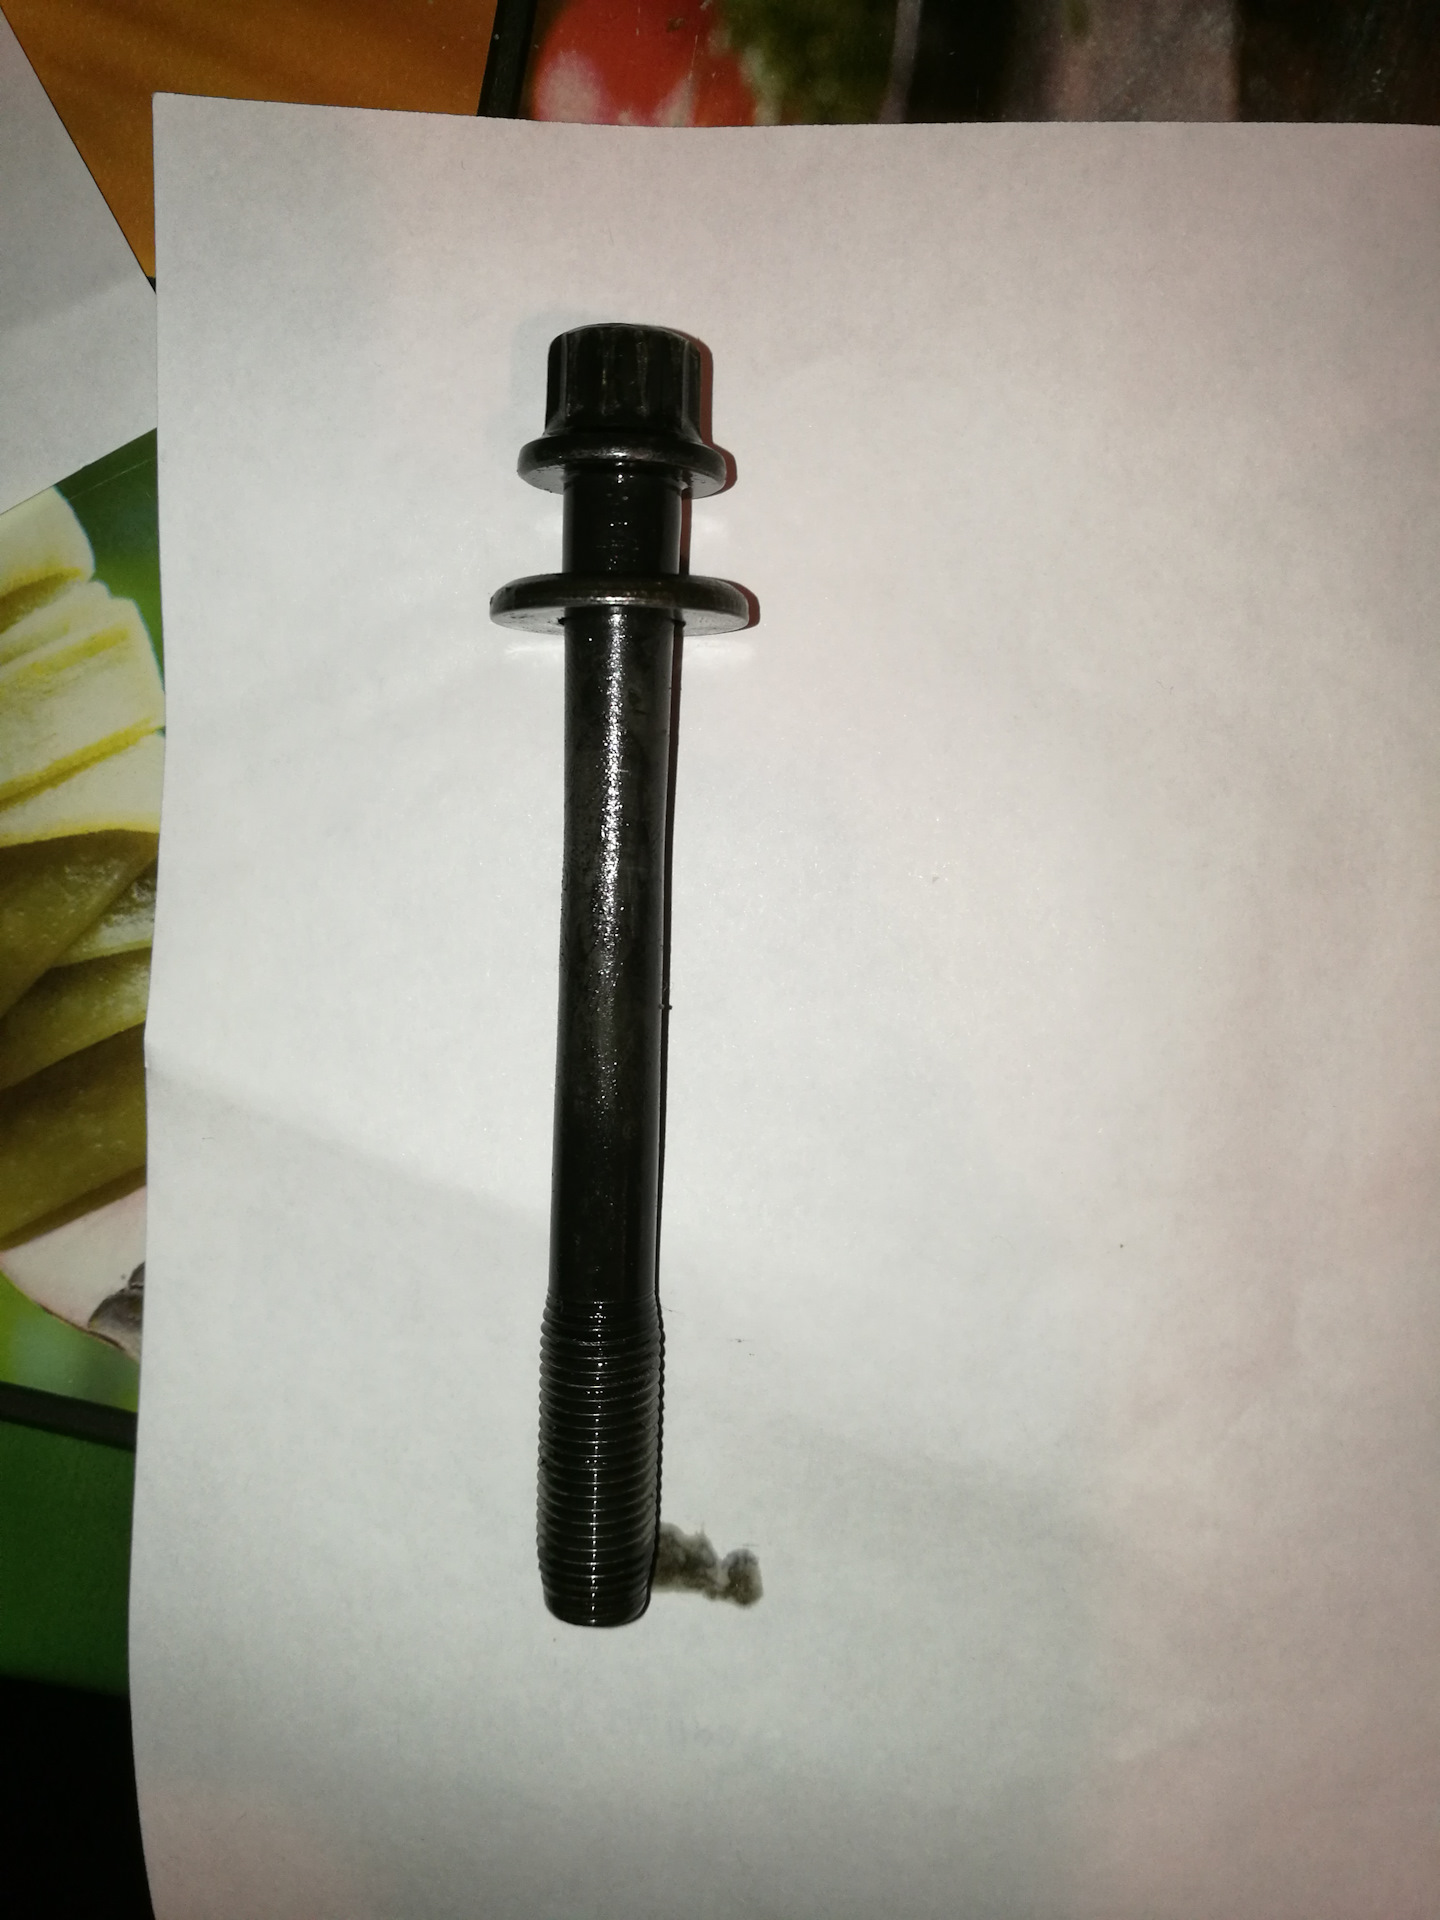
Основываясь даже на этих всех вышеуказанных фактах уже можно смело с уверенностью сказать, что наши болты — это именно болты TTY!
Так что-же за болт такой TTY, в чем его преимущество от обычного высокопрочного болта?
Немного удалось найти про него информации в сети, то что:
TTY это аббревиатура Torque To Yield и переводится с английского как — «крутящий момент до предела текучести», и это не просто обычный болт. Такие болты затягиваются не с тем или иным усилием, а строго на определенный угол доворота(установочный градус). Болт TTY при затяжке ДЕФОРМИРУЕТСЯ, достигая предела текучести, но при этом повышается его УСТАЛОСТНАЯ ДОЛГОВЕЧНОСТЬ(не нуждаются в постоянной подтяжке), что обеспечивает надежную фиксацию ГБЦ на блоке с постоянным усилием. Такие TTY болты давно повсеместно уже используются для авто с алюминиевыми ГБЦ. Так как температурный линейный коэффициент расширения ГБЦ из алюминия и БЛОКА из чугуна имеет разницу аж в 2 раза, то становится понятным зачем такие болты придумали. Они должны удлиняться вместе с ГБЦ при нагреве и возвращаться обратно к исходному размеру при остывании. Автомобили же нашего родного советского производства (Волга, Жигули, Москвич, УАЗ.) "растягивающимися болтами" ГБЦ ранее не оснащались. Тело TTY болта растягивается, и обеспечивает необходимую для уплотнения эластичность. После их установки, не следует производить "дотяжку" или "подтяжку" ГБЦ!
Тааак интересно…а как такое возможно то? Что за чудеса науки?
Так вот почему у нас так часто звучат отзывы про наши болты что-то вроде:
-Да что же за болты стали делать из мягкого дешевого "Г" и кругом обман, не фига не дотянуть до момента на ключе к которому я так привык тянуть на отечественном автопроме!
Оказывается мы их принимали за обычные болты. А зряяя. Их не надо их приравнивать к обычным болтам, которые невозможно довести до предела текучести, затяжка которых производилась только по моменту!
Вся суть TTY болта оказывается в его строении и материале, которое позволяет это сделать, т.е. достичь этого предела текучести. Задался вопросом : А почему же надо именно затягивать с углами доворота, а не на момент?
И тут вот мне пришлось постигнуть знания по такому предмету как "СОПРОМАТ". Иначе никак…
Получив все мне необходимые знания в этом предмете, я наконец-то получил ответы на мои вопросы.
Дело в том, что затягивая болт просто моментом затяжки, определить его точную точку "предела текучести" по динамометрическому ключу на наших болтах типа TTY не представляется вообще возможным из-за сил трения. Из-за этого невозможно контролировать его удлинение.
Трение- сила не совсем стабильная и она имеет разные коэффициенты. Самый большой коэффициент трения приходится на резьбу из-за её "профиля углового подъёма витка". Также большая сила трения и в месте контакта шляпки болта с шайбой, но немного меньше из-за ровной трущейся поверхности друг с другом, уже без угловых смещений как в случае с резьбой. На коэффициент силы трения также играет скорость выполнения затяжки (переход коэффициента между состоянием покоя и скольжением). Важную роль имеет значение состояние резьбы(новая/старая, грубая/острая, чистая/грязная, сухая/в смазке). А когда материал болта начинает "течь" эти погрешности являются неприемлемыми для его точной и правильной затяжки. Слишком маленький "коридор" чтобы уловить его по моменту затяжки. Даже если сделать "идеальный" расчет точного момента затяжки с поправкой на трение -щелчок на ключе может произойти либо раньше наступления предела текучести, либо за ним или же вовсе он не произойдет и болт начнет активно деформироваться вплоть до обрыва.
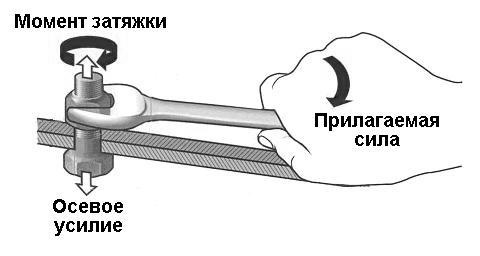
Для наглядности пояснение что такое болтовое соединение. Изображены на картинке эти две разные силы воздействующие при затяжке болта, либо гайки, не важно. Закрутив все болты с одинаковым моментом на ключе ГБЦ у нас прижата с равным усилием по всей плоскости… Но, не всё так однозначно. Есть одно ГЛАВНОЕ "НО"! Это сила опять трения! Чем большим моментом идет затяжка болта — тем сильнее действуют силы трения! А значит оно сильнее вносит погрешность и разброс по "осевому усилию" между всеми болтами. Сила трения при закручивании на момент затяжки ВСЕГДА вносит погрешность в точность нагрузки по осевому усилию.
.
Думаю теперь вы понимаете что в нашем соединении БЛОК-ГБЦ из этих сил важна и играет главную решающую роль именно "осевое усилие"! Но помимо этого еще наш болт обладает такими чудесными свойствами на подобие "пружины".
Давайте рассмотрим пример на моём рисунке физических свойств нашего болта, и что происходит с болтом когда мы его начинаем нагружать затяжкой:
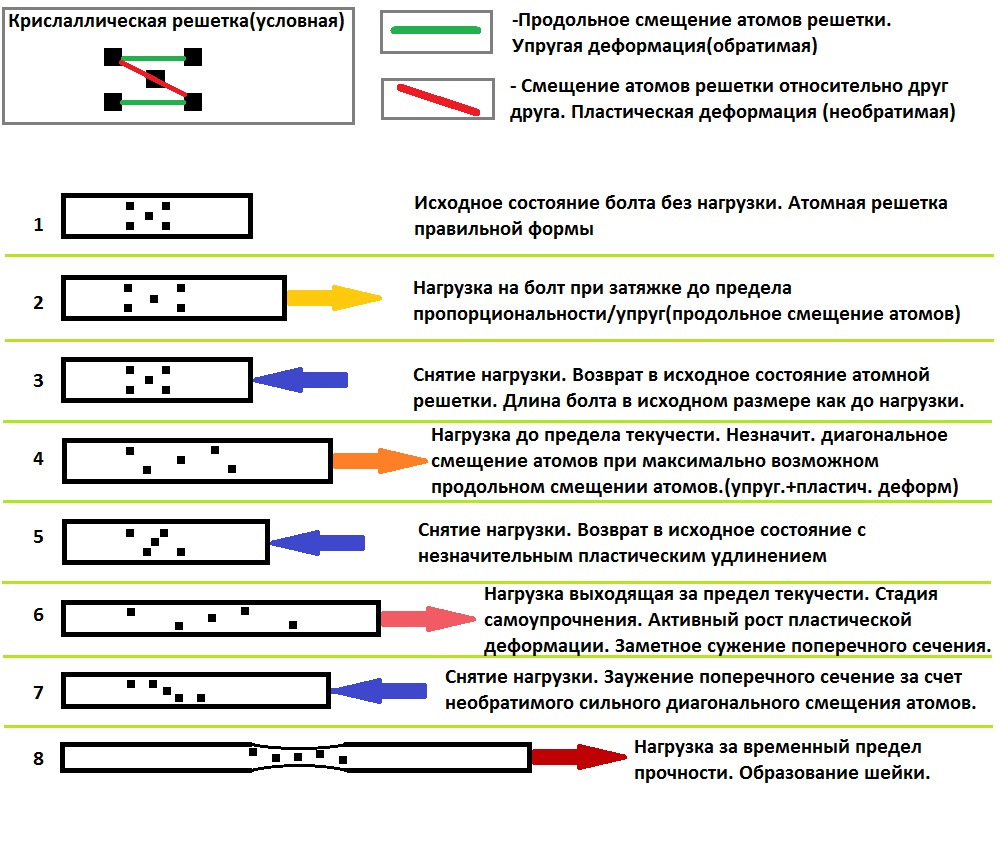
Надеюсь исходя по моему рисунку, картина происходящих процессов в болте при разных вариаций затяжек боле-менее ясна.
Наша цель вариант №4 -затянуть болт до предела текучести, чтобы получить максимальную "упругость"(пружинность) затяжки без существенной деформации и утончению поперечного сечения, как в следствии снижении его "эластичности" а также "предела прочности".
Зачем же нам эластичность?
ГБЦ нагреваясь и остывая как-бы "дышит" и наши болты это делают замечательно вместе с ней, держа всё время соединение под "упругим напряжением".
Во вторых, что на болт постоянно действуют динамические и ударные нагрузки и даже простому калёному болту будет не легко с постоянными циклами нагрев-охлаждение. Со временем в структуре болта может появится "изъян" в виде первой микротрещины, далее сами догадываетесь что будет. Наш же болт благодаря своей "эластичности" переживает такие нагрузки во много раз лучше.
И в третьих из-за в разы большей "упругости" в затянутом состоянии наших болтов, по сравнению с обычным высокопрочным болтом, мы имеем преимущество в низкой усталости от времени и циклов. Внутреннее напряжение в нашем TTY болте со временем не падает настолько быстро, как в обычном болте. Поэтому его не нужно подтягивать и этого напряжения хватает на весь срок эксплуатации двигателя.
Так собственно "итог" почему используются углы доворота при монтаже, а не просто момент затяжки?
Получить "абсолютно точные" характеристики материалов без погрешностей можно только при испытаниях на разрывной машине прилагая осевое усилие к образцу. В неё устанавливается образец в форме "гантельки" за специальные захваты и начинают нагружать(растягивать) материал, получая график характеристик проходя все точки его состояния при растяжении образца до его обрыва(полного разрушения). Такой метод совершенно исключает влияние трения при испытании и выявляет его "чистые" характеристики применяя к нему нагрузку. И самое для нас главное из этого всего при затяжке такого болта для нас точка наступления "предела текучести". То есть как я описывал выше, МАКСИМАЛЬНАЯ упругость с эластичностью(удлинение) при нагрузке с возвратом в исходную длину с МИНИМАЛЬНЫМ остаточным удлинением после снятия нагрузки. Говоря по простому на сколько он "спружинил".
Что же это такое предел текучести и когда он наступает?
Предел текучести обозначается как σт (сигма Т) следует сразу за площадкой текучести, ярко выражено наблюдается на графиках растяжения только в малоуглеродистых сталях. В углеродистых же сталях (с содержанием углерода 0,3% и выше) и в высоколегированных сталях площадка текучести и предел текучести отсутствуют, если вдаваться в подробности металлургии, тут прослойки между зернами феррита настолько значительны, что они затормаживают пластические деформации вплоть до достижения предела прочности ( временного сопротивления разрыву).
Предел текучести на диаграммах растяжения получается при испытании не всех материалов. В нашем же случае с нашими болтами и содержанием в их составе материала 0,38% углерода при помощи особых построений на диаграмме растяжения определяется так называемый —"условный" предел текучести по остаточному удлинению образца после нагрузки равному "СИГМА 0.2"
Возьму на примере нашего болта:
Его длина испытывающая именно нагрузку на удлинение(от низа шляпки до начала первого острого витка резьбы) равно 72мм. Прикладываем нагрузку до такой величины, чтобы образец растянулся на "n" длину под нагрузкой и после снятия которой длина образца увеличилась(растянулся) только на величину "сигма 0.2" т.е. 72мм. Х 0,2% = 0,144(~0,15)мм. Новый болт с упаковки имеет длину 97мм, то достигнув предела текучести, и снятии с него нагрузки он будет иметь уже длину 97.15мм. Это значит, что наш болт "чётко" достиг предела текучести и был выкручен. Но перед тем как снимать нагрузку с болта, замеряется его длина находящегося под нагрузкой, чтобы узнать при каком удлинении мы получили именно остаточное удлинение сигма 0.2. Если еще короче, то нужно узнать с какой длины находясь под нагрузкой он "спружинил" при снятии с него нагрузки, до своего остаточного удлинения на коэффициент равному сигма 0.2.
И так, то что мы видим в мануале по затяжке наших болтов, это результат того, что инженеры уже вычислили точное удлинение "тела" болта под нагрузкой для его гарантированного достижения предела текучести. Теперь зная эту величину(длину под нагрузкой) ничего сложного не стоит её перевести на расчет в градусах поворота в резьбовом соединении учитывая шаг резьбы на абсолютно точное количество градусов при монтаже, отталкиваясь от "стартовой" точки в 20Н*м с минимальной погрешностью на трение! Таким способом ВСЕ болты четко достигнут своего предела текучести, будут иметь абсолютно одинаковое удлинение и самое главное ОСЕВОЕ УСИЛИЕ!
Давайте немного пробежимся по пунктам в мануале к болтам/прокладке.
Момент затяжки 63-78н*м нужен для того, чтобы прокладка "набилась"(сейчас прокладки идут безасбестовые "малоусадочные" не требующие протяжки).
Далее следует полное снятие нагрузки со всех болов.
Момент затяжки 20н*м. Этот пункт является стартовой точкой отсчета, при которой все имеющиеся зазоры "выбираются" полностью. Эта точка преднатяга максимально будет точна как по "моменту", так и по "осевому усилию" среди всех болтов из-за столь низкой силы трения. Далее болт готов принимать всю нагрузку на себя полностью с усилием с последующем его незначительным удлинением дойдя до точки предела текучести по формуле 90*+90*.
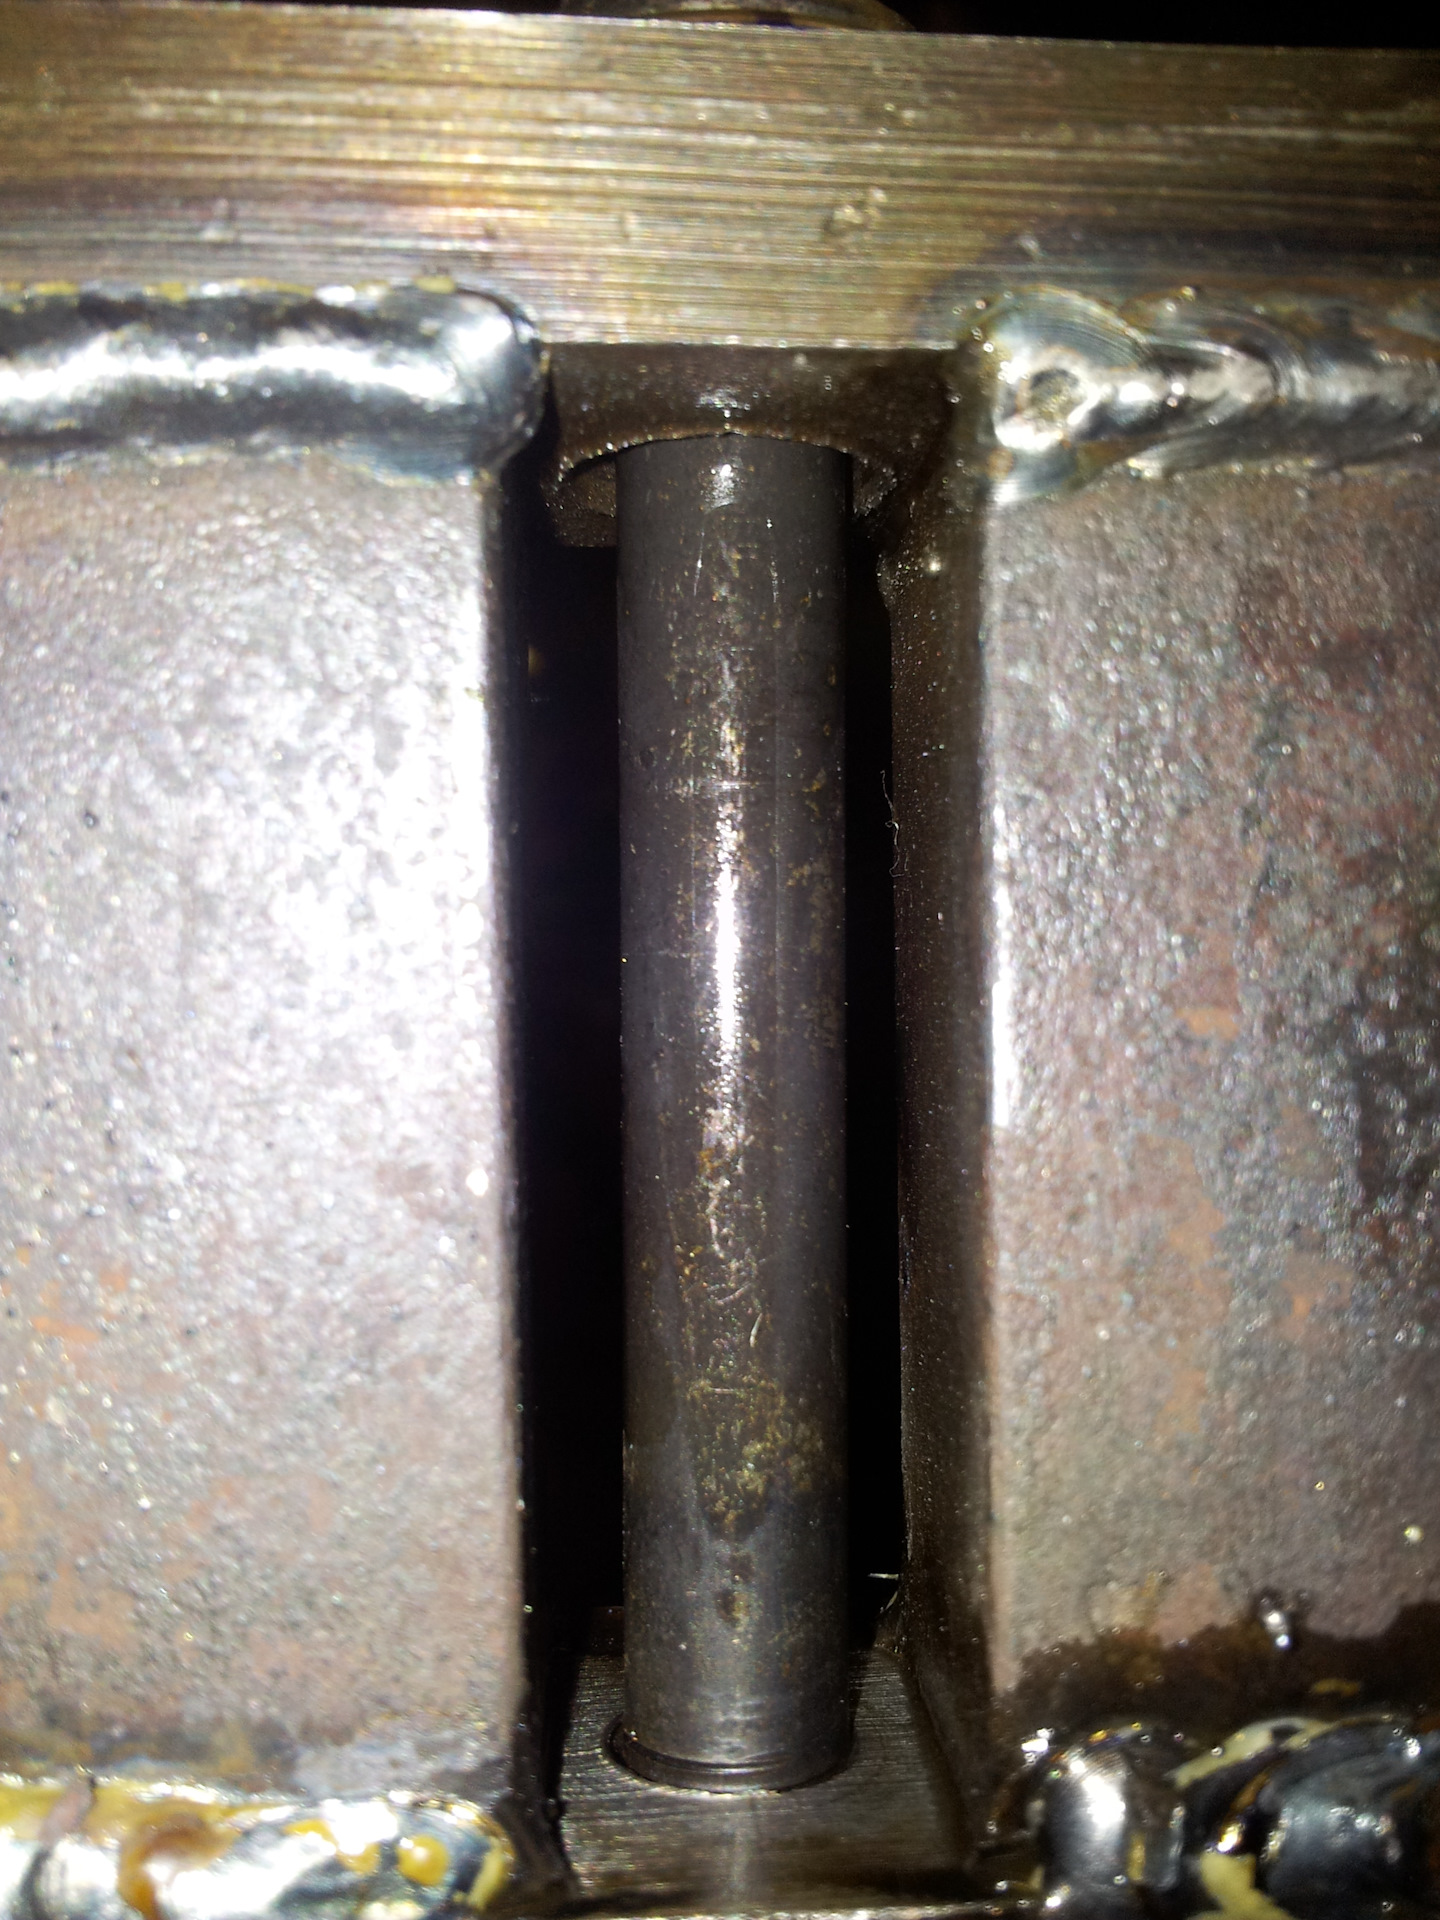
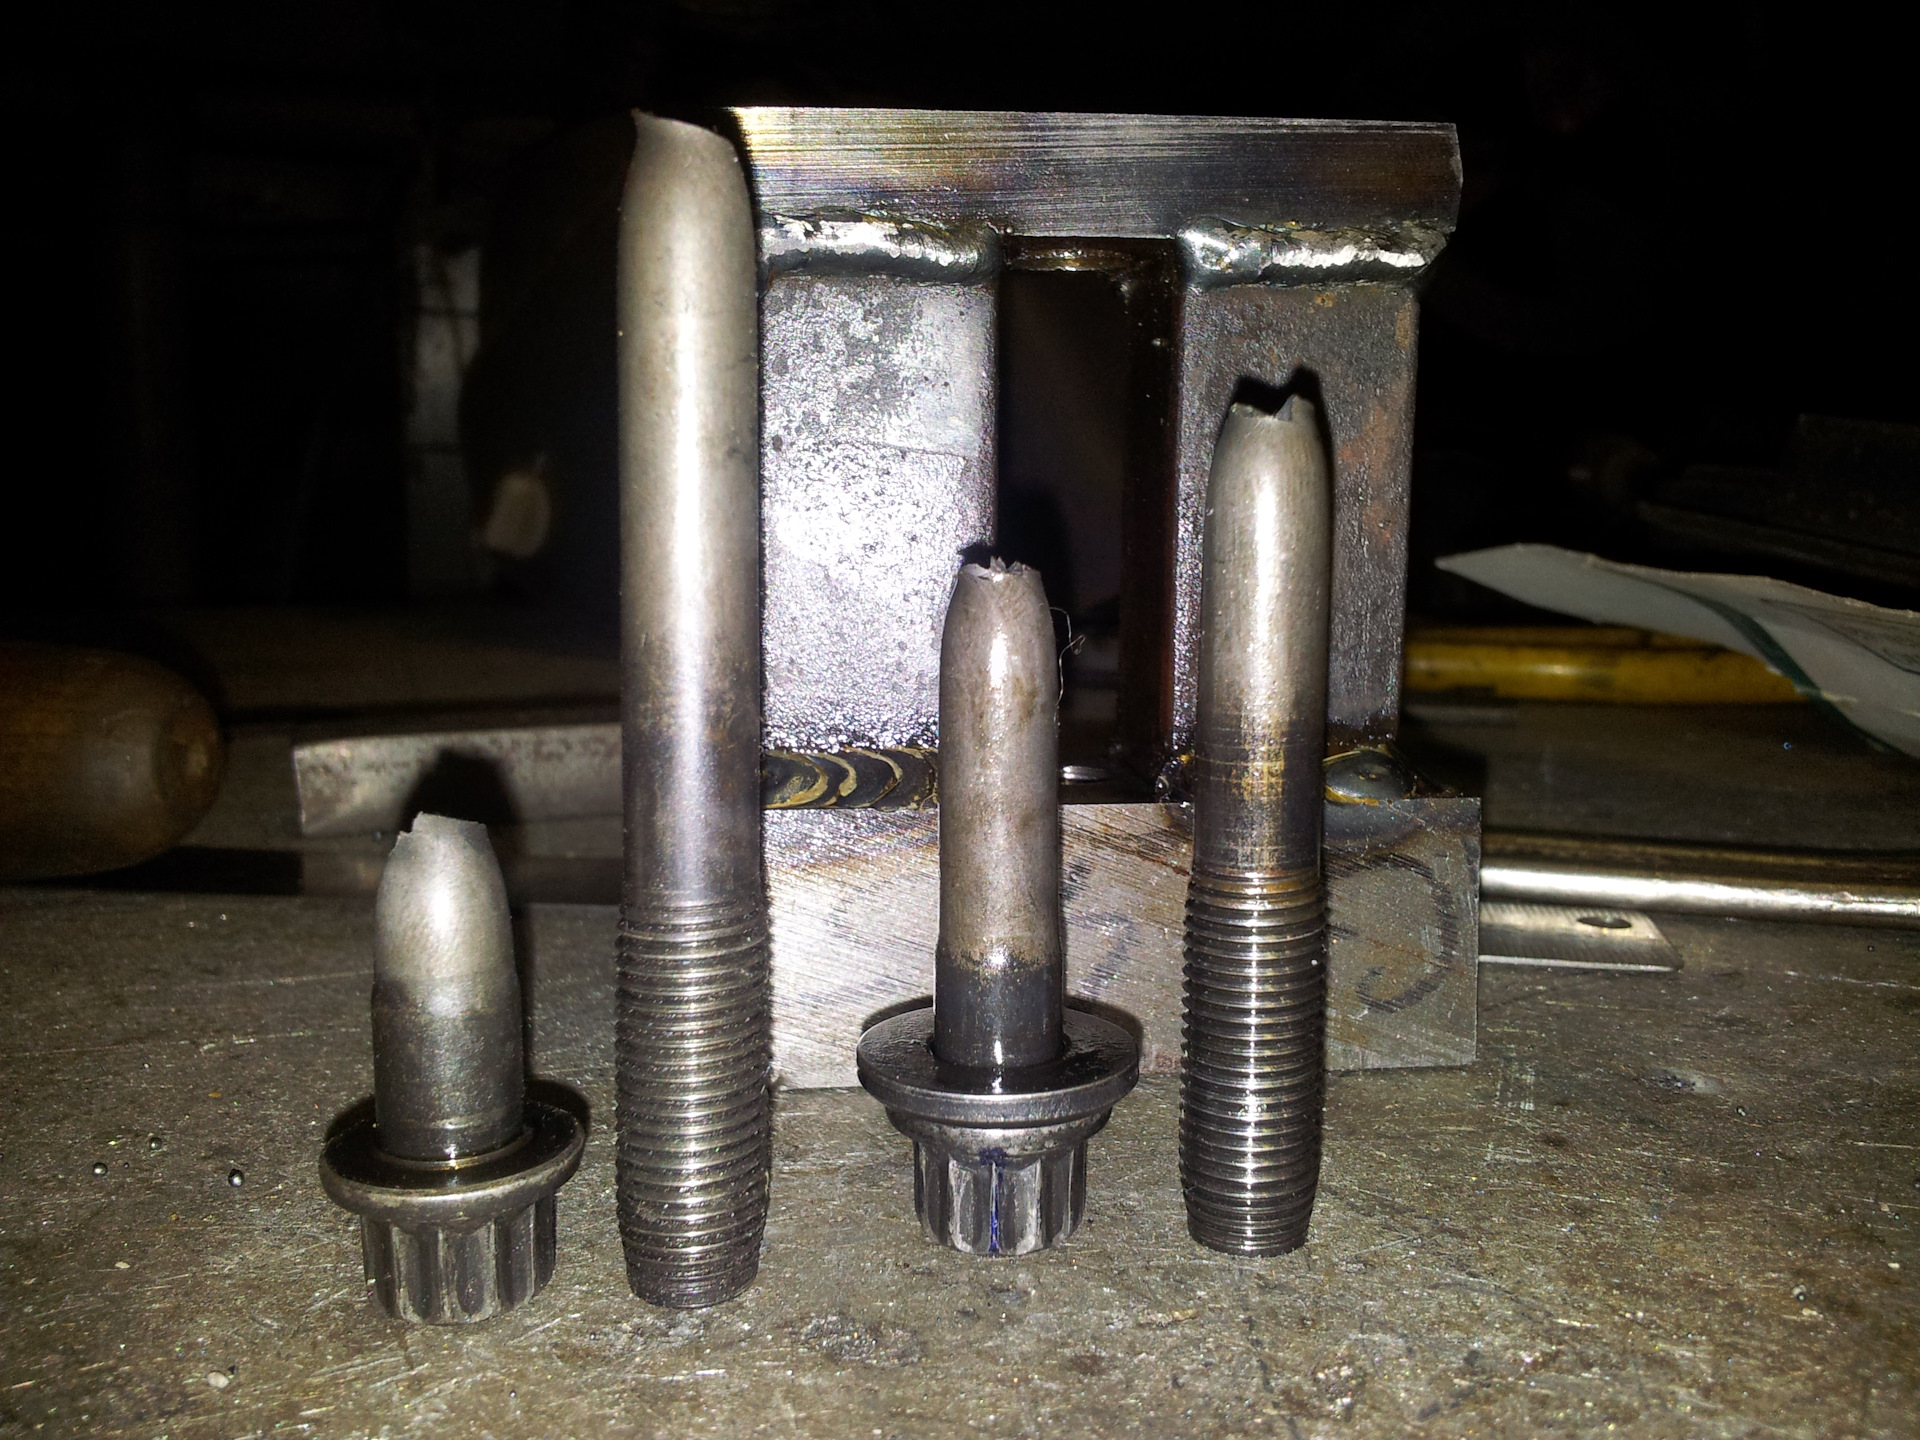
Соорудил на работе испытательный стапель. Очень жесткий и прочный из 45-й стали для максимальной нагрузки на болт с визуальным контролем происходящих процессов и возможностью замеров удлинения в нагруженном состоянии в плоть до его полного разрушения:
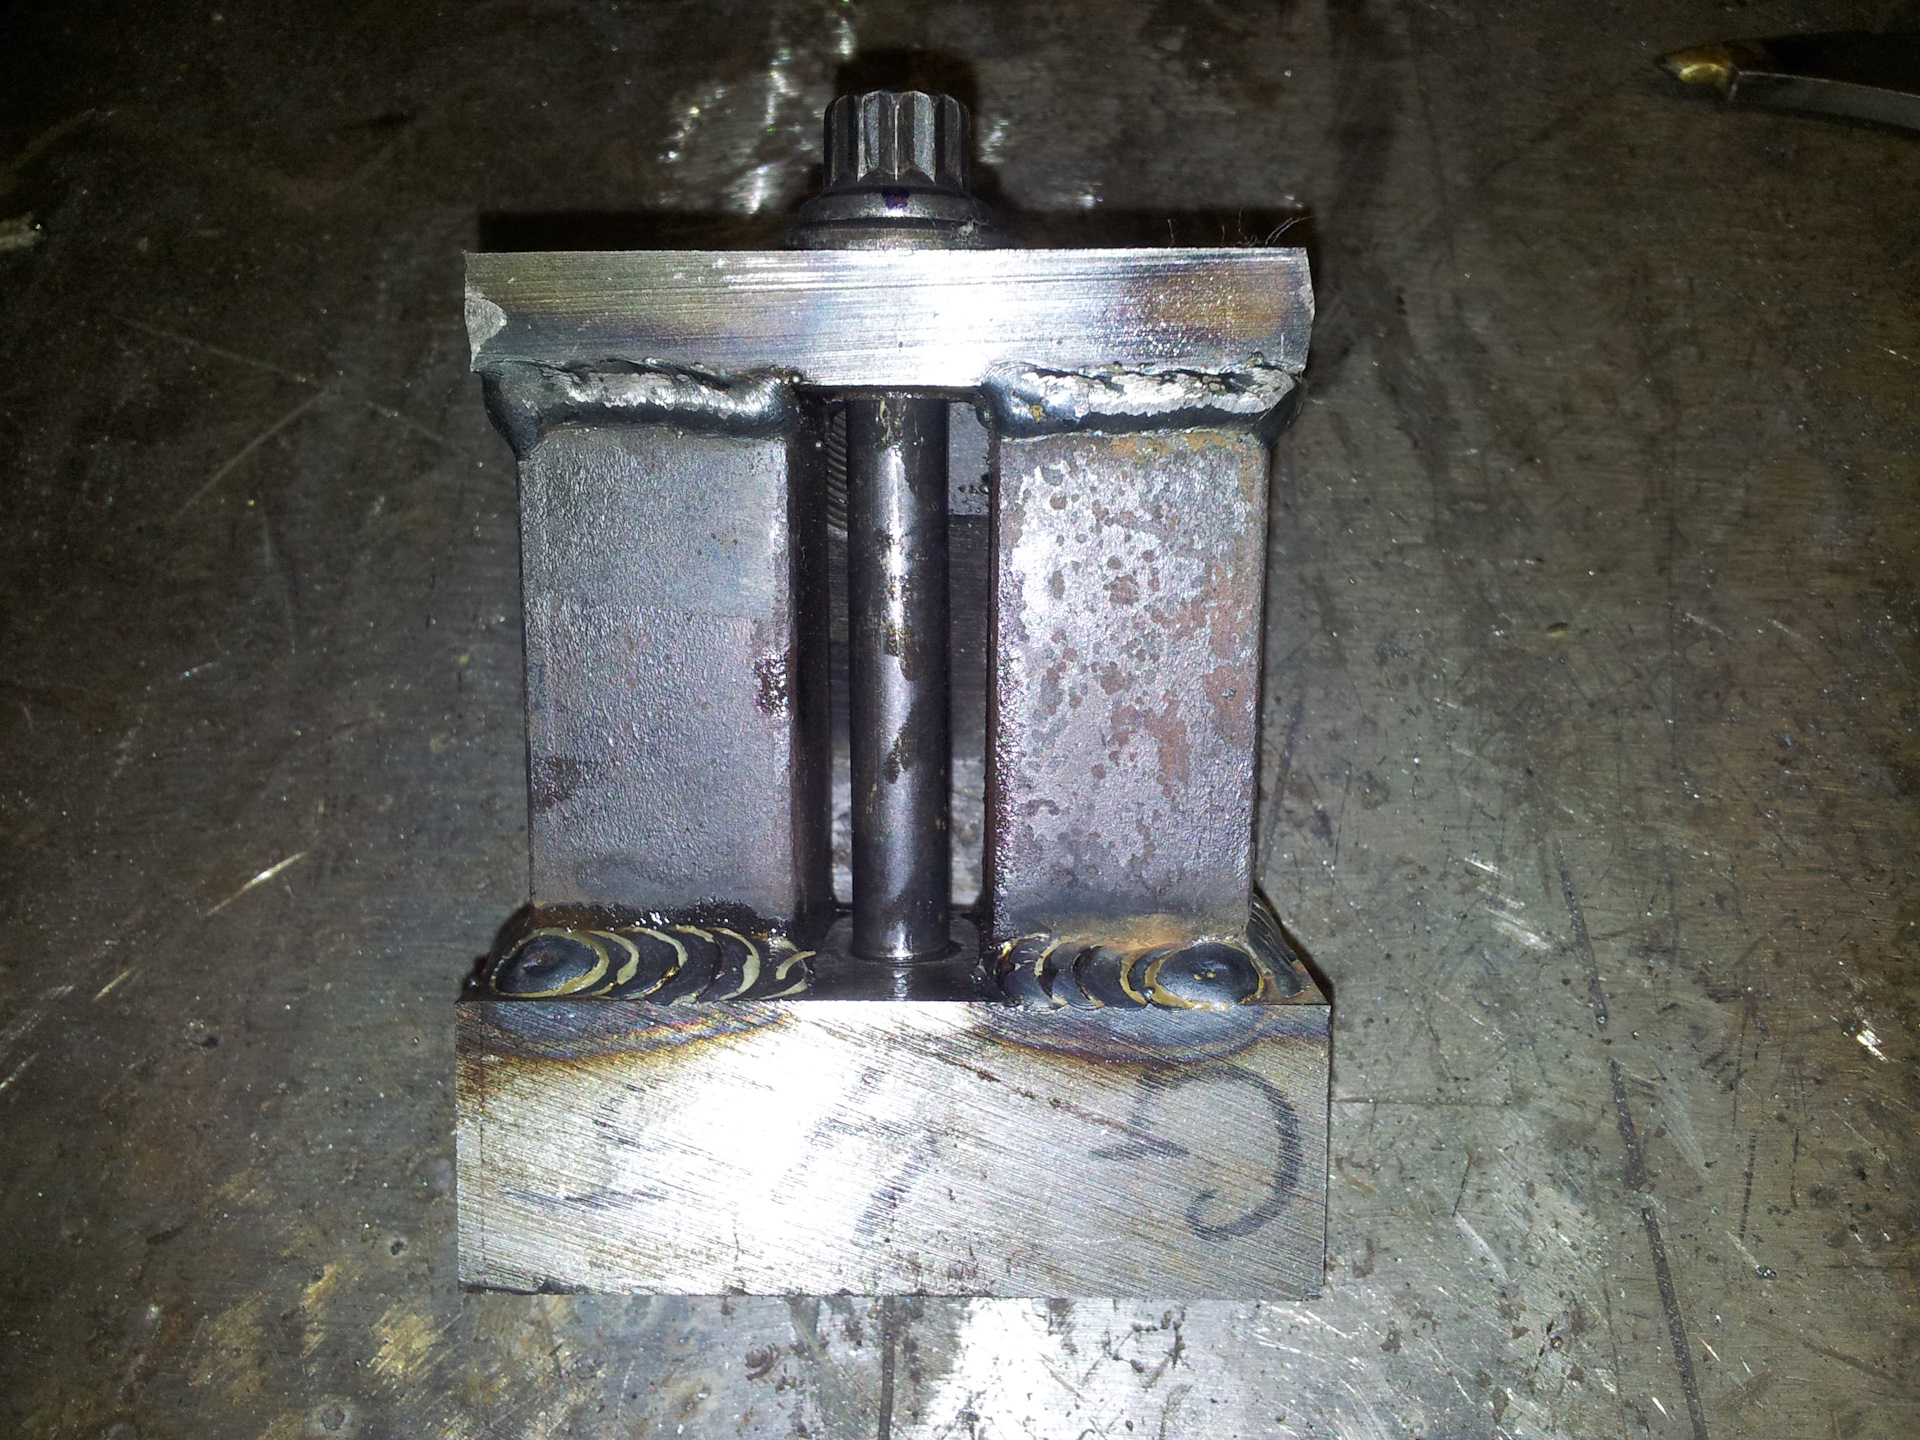
На протяжении 4-х попыток начинал производить затяжку на градусы после предварительной затяжки в 20Н*м. Явно визуальных отклонений в истончении поперечного сечения тела болта замечено не было. Таким способом я каждый раз его выводил на предел текучести материала:
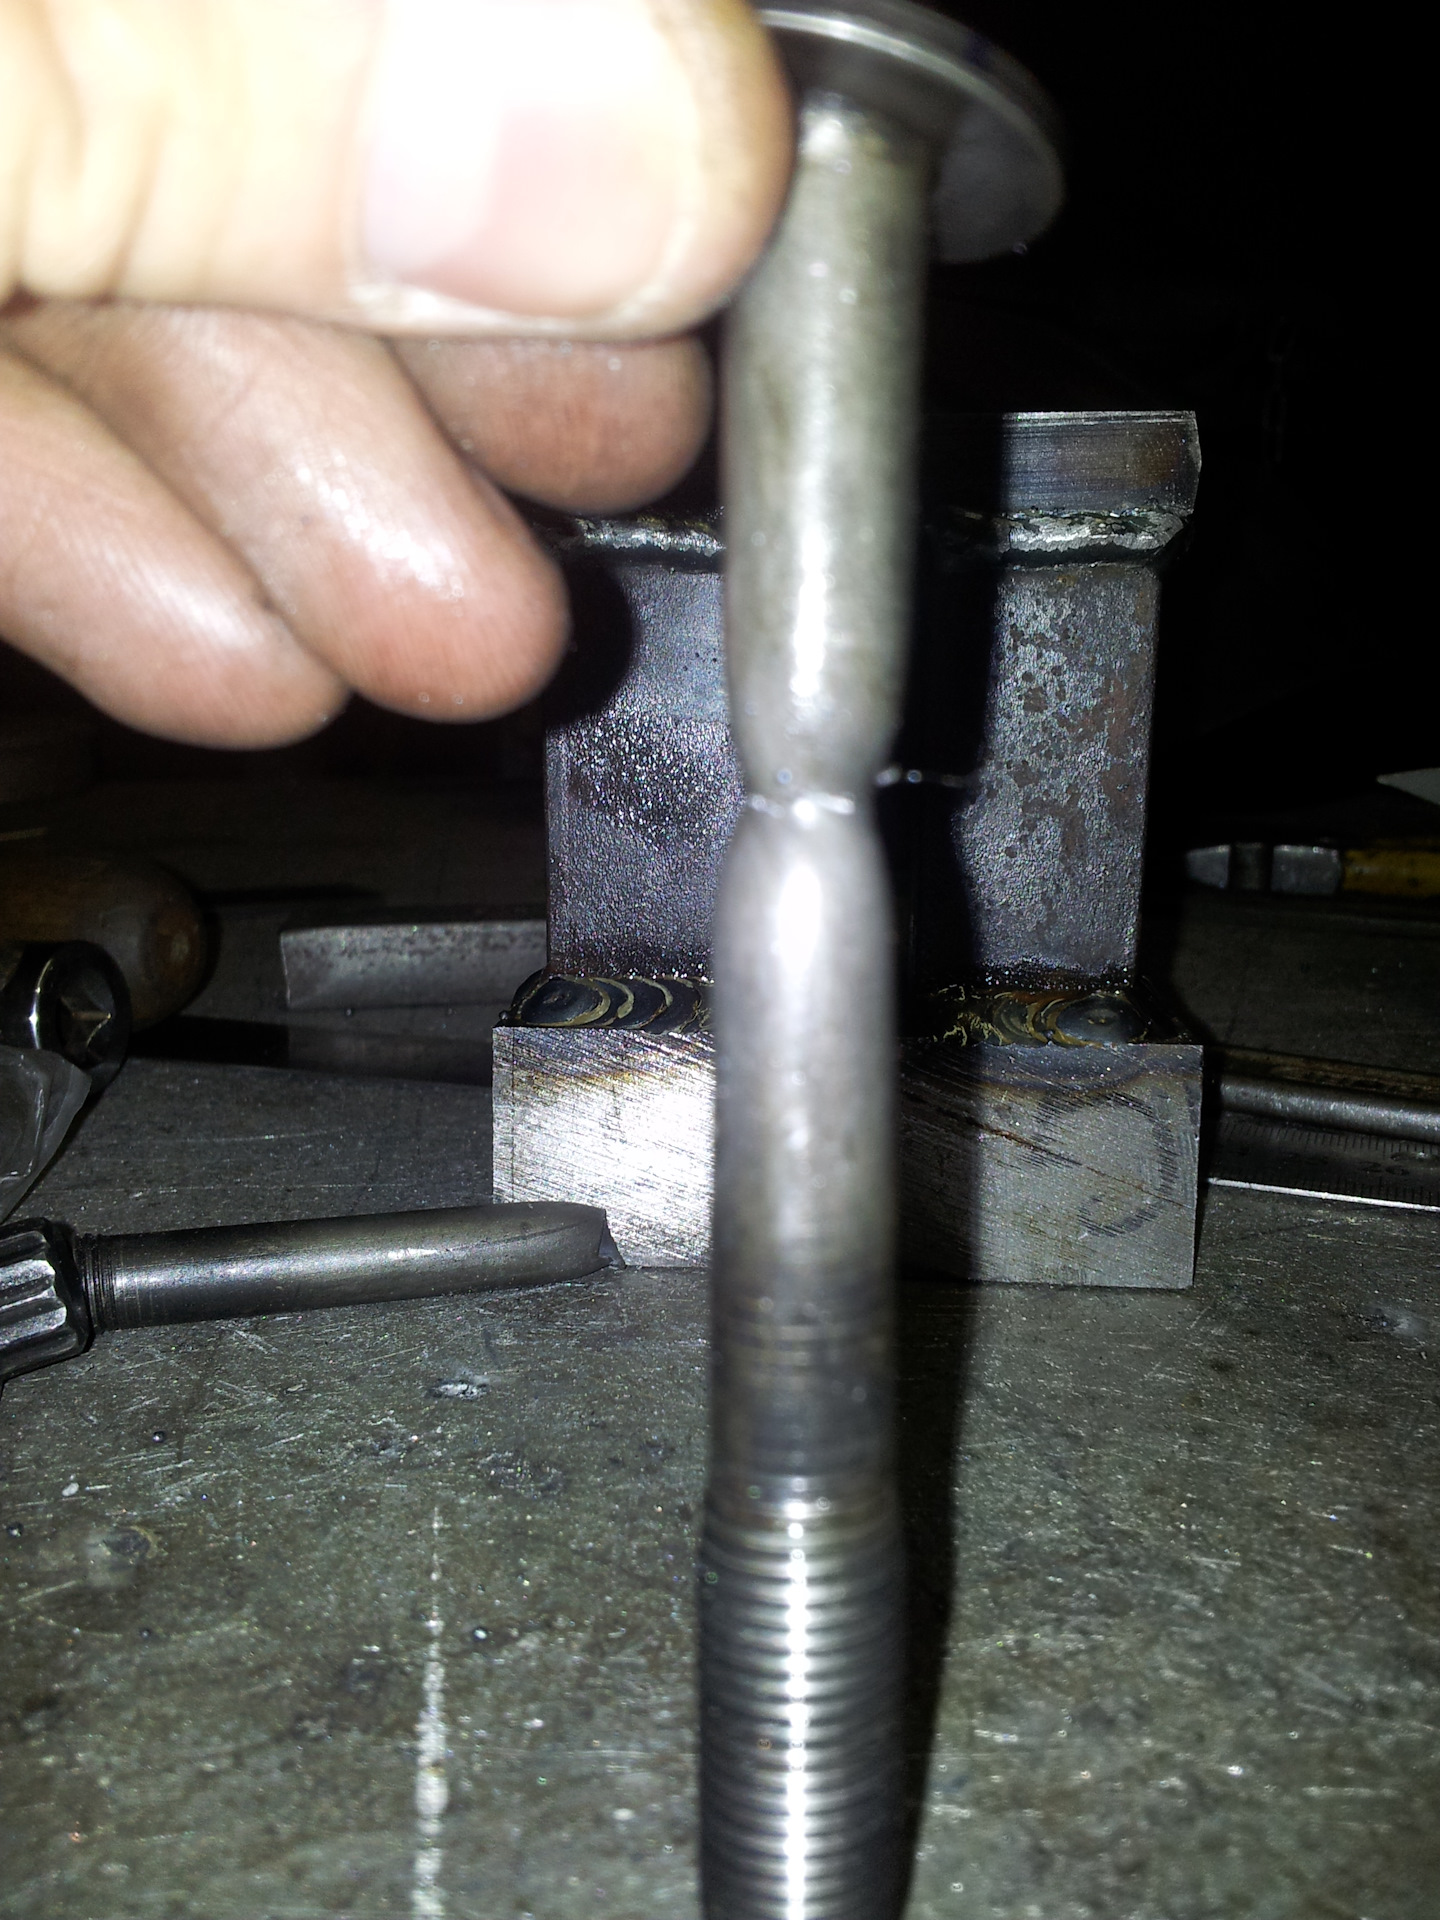
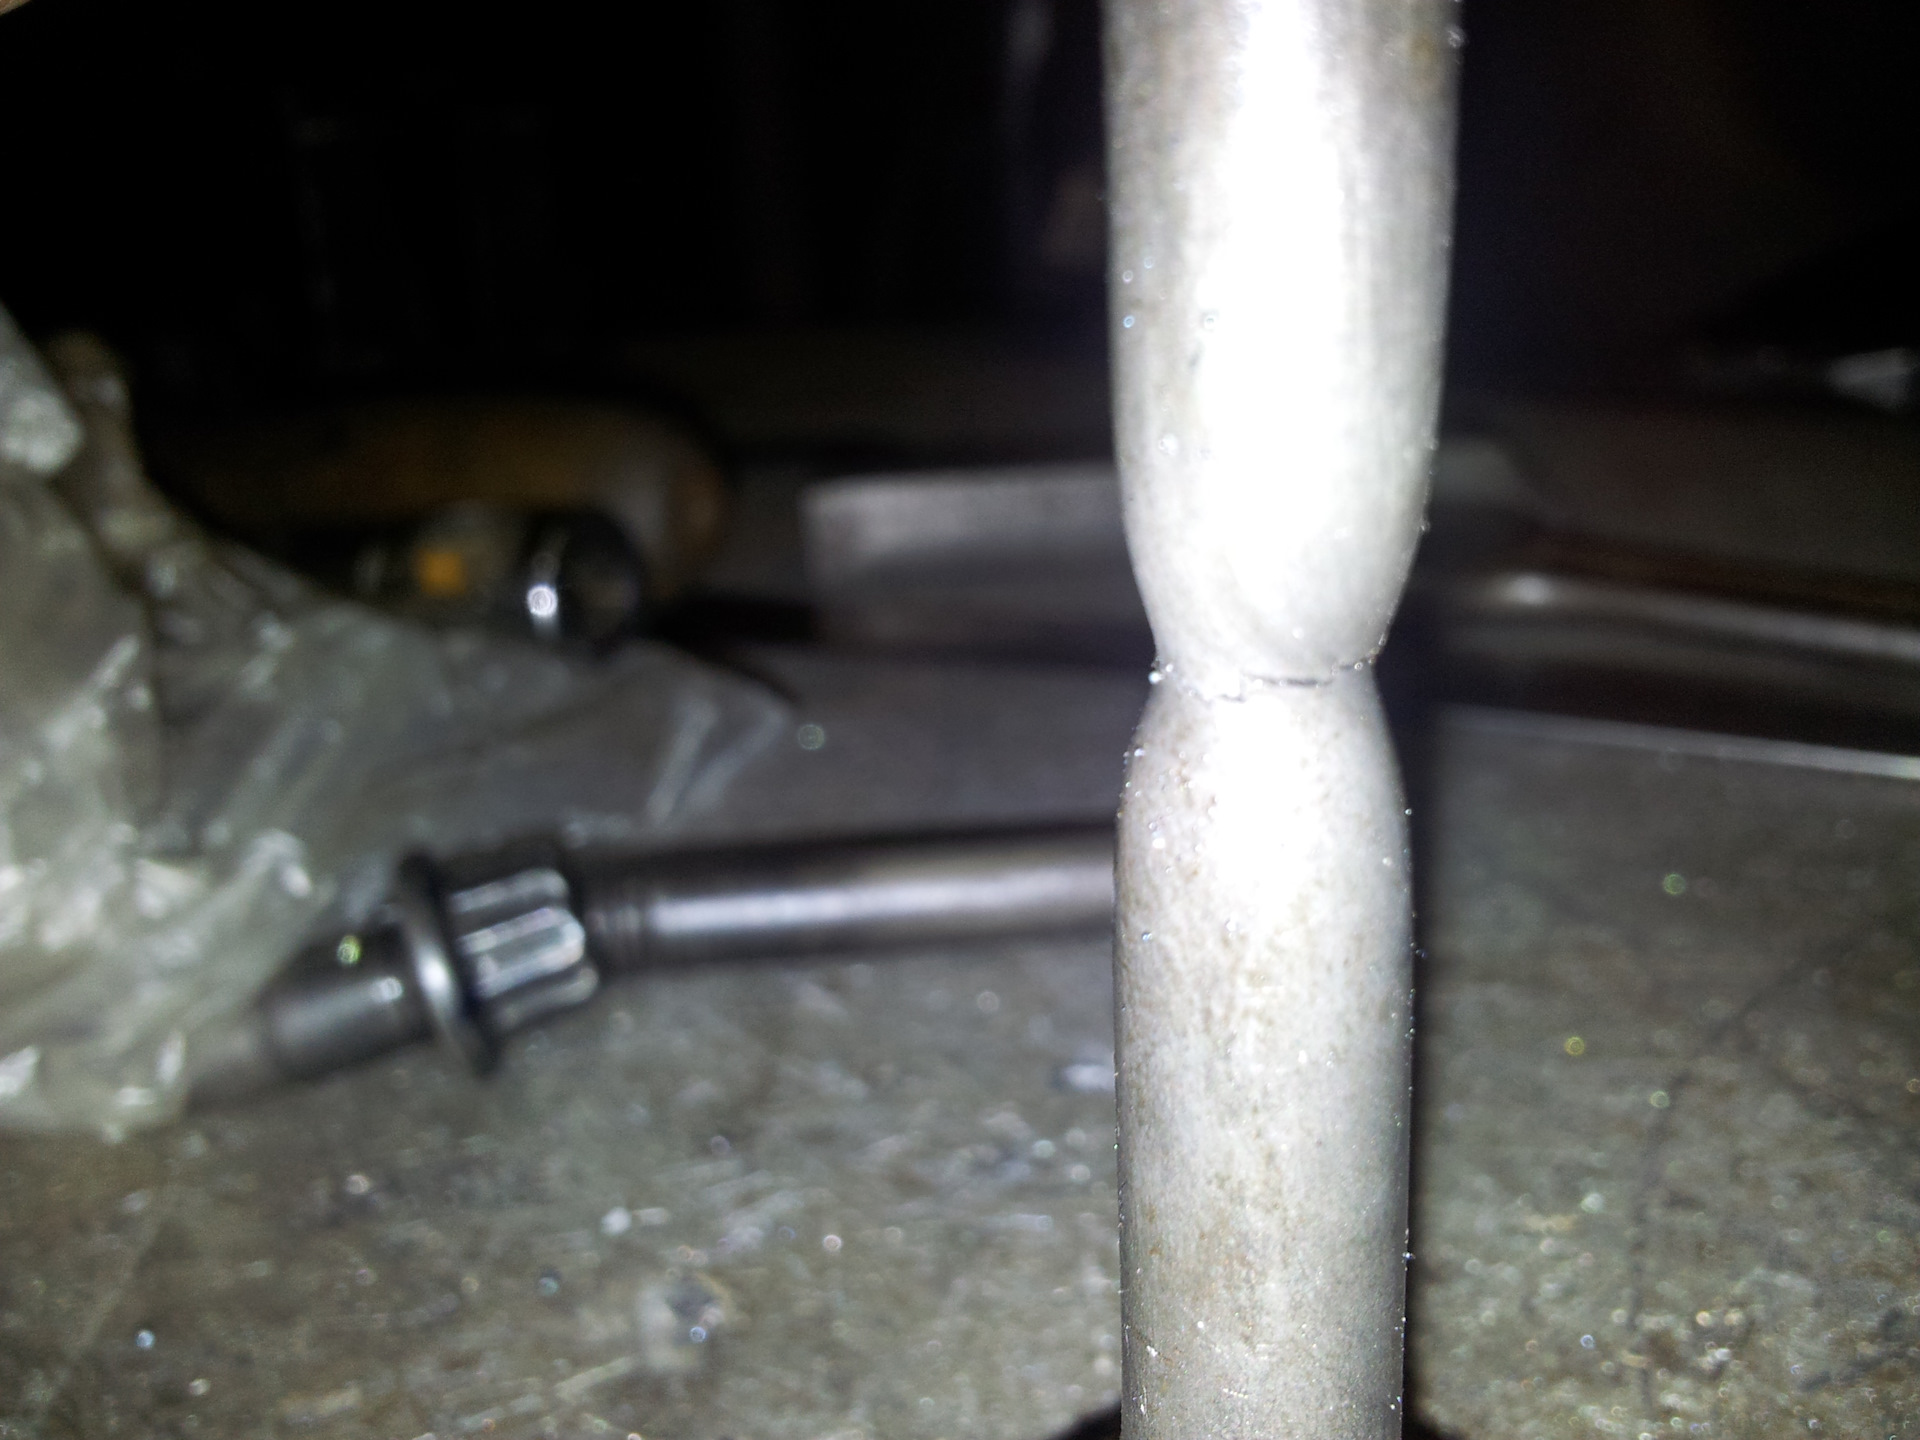
Далее доведение до полного разрушения:
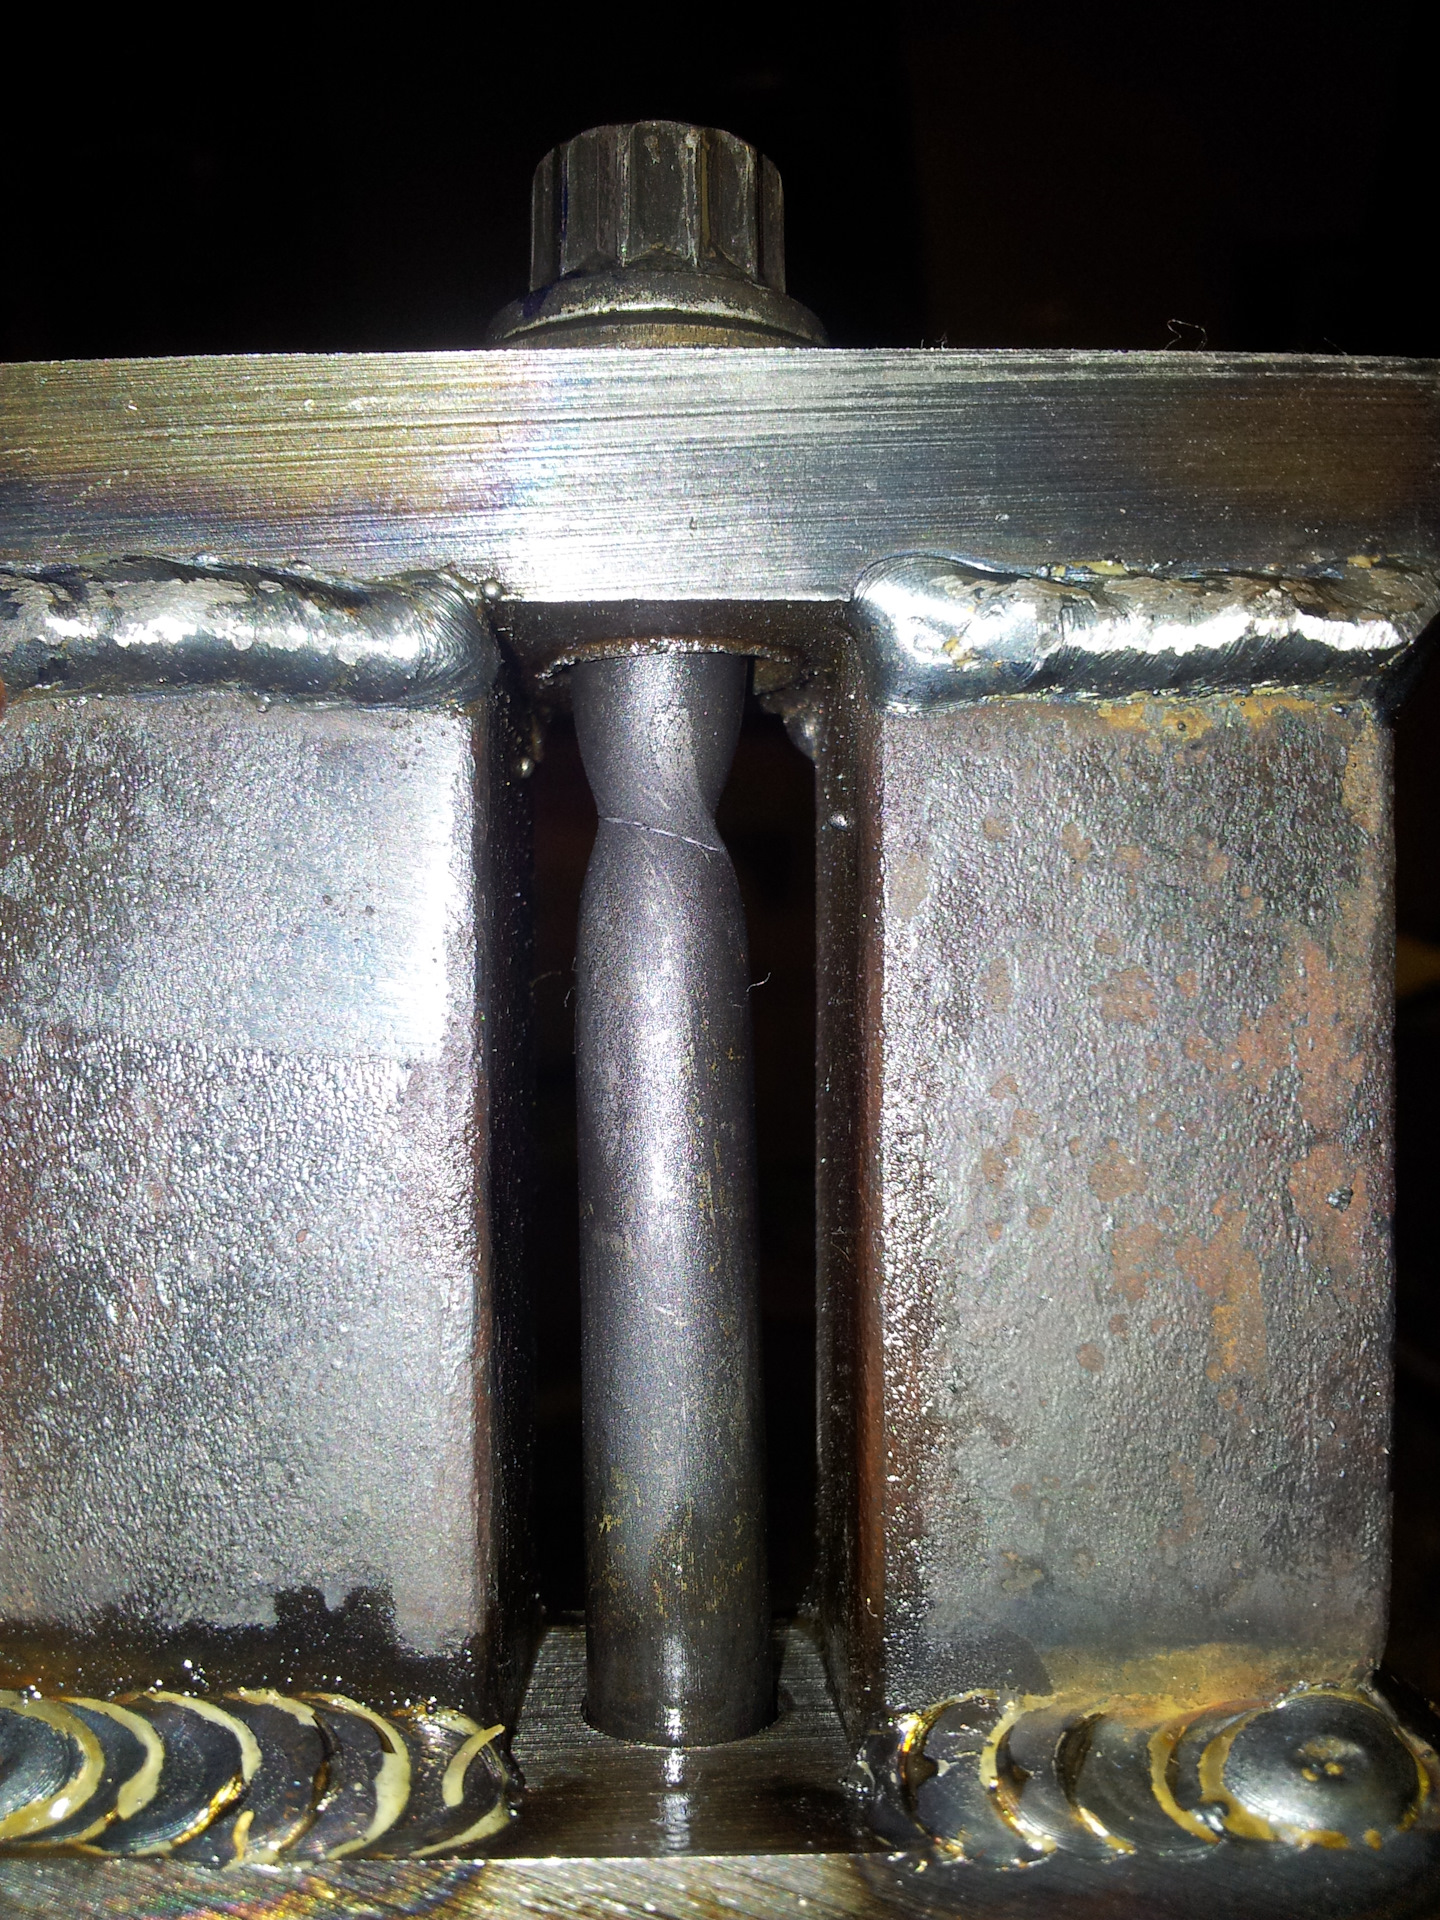
После проделанных испытаний нескольких болтов на сооруженном мною стапеле я получил все интересующие меня результаты, визуальные процессы, на каком удлинении и усилием. Все испытуемые болты пружинили на одинаковую длину и давали совершенно одинаковые показатели, до тех пор пока не образовывалась уже чёткая шейка на теле болта после которой следовал небольшой спад нагрузки при дальнейшей затяжке и постепенным его уменьшением до самого наступления момента разрыва болта. На основании всех результатов создал график показывающий его характеристики при нагрузке.
(При попытках затяжки образцов по моменту до 100н*м — в итоге имел совершенно разное, непредсказуемое и неконтролируемое удлинение болтов. Мог дойти до одной точки поворота на угол и щелкнуть, то до другой или вовсе без остановки продолжал удлиняться без остановки…а удлинение у всех разное получилось)
Вот так это выглядит на диаграмме растяжения материала нашего болта:
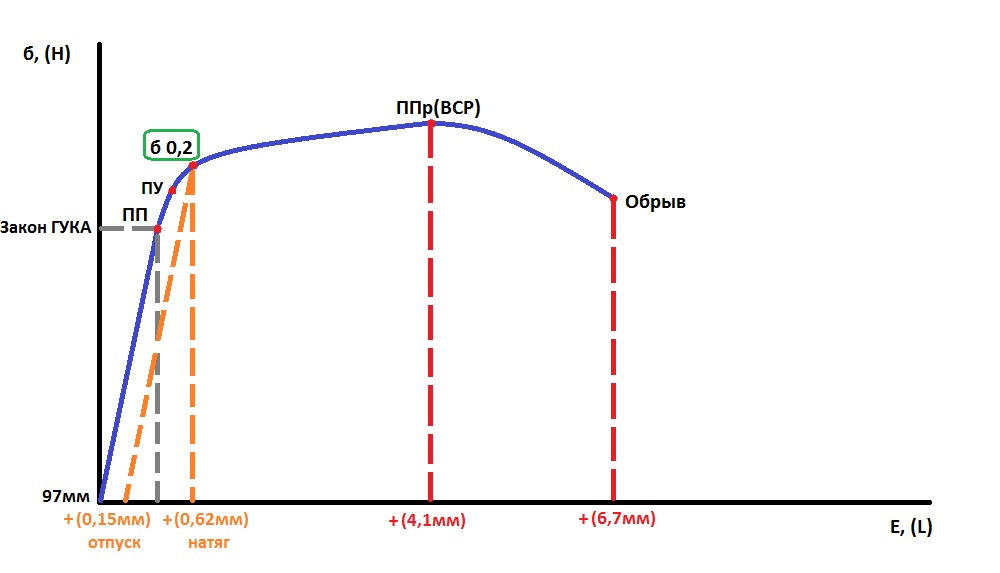
Пояснения:
ПП(предел пропорциональности) он же закон Гука -Максимальная величина напряжения, при котором ещё выполняется закон Гука, то есть деформация тела прямо пропорциональна приложенной нагрузке (силе). Вызывает обратимые деформации без остаточного удлинения.(обычная пружина)
ПУ-Предел упругости — свойство вещества, максимальная нагрузка, после снятия которой не возникает остаточных (пластических) деформаций.
ППр(Вср)— Предел прочности оно же временное сопротивление разрыву.
Как видно на графике тест на затяжку по мануалу под нагрузкой с замером удлинения при затяжке по схеме 20н*м+90*+90* точно совпал с арифметическим вычислением удлинения согласно мануалу! И равен удлинению "L1" 97мм+0,62мм. После снятия с него нагрузки он "спружинил" до "L2" 97+0,15мм. Т.е. упругость болта старается удержать осевое усилие при разгрузке на протяжении аж L1-L2=0,47мм! А это не мало как кажется. Давайте пересчитаем сколько же он будет сопротивляться полной разгрузке в перещете на угол поворота в градусах. Для начала вычислим на сколько он растянется при повороте на 1*градус:
1.25(шаг резьбы, удлинение "за полный оборот")/360*=0.00347мм, т.е. 1*=0.00347мм
Теперь исходя из этого берем 0.47мм чистого упругого удлинения в нагруженном состоянии и делим на 0.00347мм, и получаем 135,5*. Т.е. чтобы выкрутить и полностью снять осевое усилие ("напряжение") с болта после его затяжки до предела текучести потребуется обратное вращение на 135 градусов!
Все кому приходилось откручивать болты с наших ГБЦ думаю чувствовали как он сопротивляется своему откручиванию продолжительное время. В то время как например взять высокопрочный хорошо затянутый болт в смазке, достаточно его только немного стронуть от затянутого усилия и дальше хоть руками откручивай. Вот это вам живой пример обычного болта и болта TTY закрученного до предела текучести.
135*градусов хорошо, но есть еще один не учтенный и не маловажный момент, такой как разность коэффициента "линейного температурного расширения материалов", а именно стали и алюминия. У стали он равен 0,000012, а у алюминия 0,000024 на 1м длины. Разница коэффициентов в 2 раза! Как известно из физики, что твердые тела нагреваясь увеличиваются в объеме. Это происходит из-за того, что при увеличении температуры увеличивается кинетическая энергия движения частиц, которые находятся в узлах кристаллической решётки. Увеличение кинетической энергии, в свою очередь, приводит к увеличению амплитуды колебаний этих частиц около положения равновесия. В результате увеличения амплитуды колебаний увеличивается среднее расстояние между частицами в кристаллической решётке, что приводит к увеличению линейных размеров всего тела.
Давайте рассчитаем на сколько "беспощадно" вытянет болт при первом нагреве ОЖ до 100*с после затяжки ГБЦ :
Для отсчета нам нужно знать высоту посадочного места для болта на ГБЦ. Высота этих мест от нижней привалочной плоскости ГБЦ до верха посадочной плоскости для болта составляет ровно 55мм! Остальная высота от посадочного места до верхней плоскости ГБЦ равна 65мм, чему и ровняется собственно
общая высота ГБЦ 120мм.
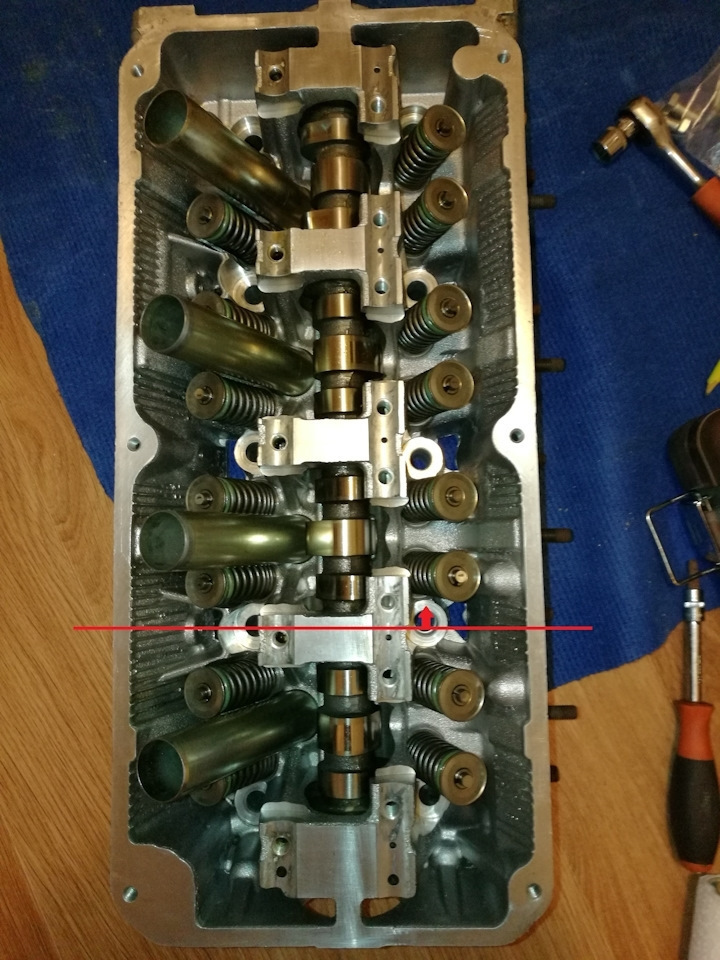
Делаем расчет на сколько увеличится по высоте этот участок под болтом при входе в рабочую температуру ОЖ:
Все переводим в СИ и далее 0,000024t*коэф. Х 75*C(разница температур хол25*с.-гор. гбц100*с) Х 0,055м.Х 1000(переводим обратно метры в мм.)=0,099мм. Смело на целую десятку "дышит" наша ГБЦ. Но не забываем про сам болт, нагреваясь, он также удлиняется, как и любое другое тело при нагреве, но уже со своим коэффициентом к металлу 0,000012.
Далее 0,000012 Х 75* Х 0,072мм Х 1000=0,0648мм теплового удлинения болта.
Болт как бы получается в догонку ГБЦ при нагреве не много компенсирует своё временное естественное растяжение. Поэтому чтобы вычислить "чистое" удлинение нагружаенного болта нужно из "ГБЦ(t*коэф) вычесть болт(t*коэф)"
0.099(гбц) — 0.065(болт)=0.035мм. Именно на эту длину у нас еще растянутся все болты при первом выходе двигателя на его рабочую температуру. Если перевести это в градусы затяжки, то получим, что 0,035мм / 0,00347=10*гр.
При остывании на эти 10*гр затяжки болт ослабнет, т.е. как я писал выше на опытах мы имели чистую упругость от затяжки 135*гр, но по факту от линейного расширения после нагрева уже получится, что остается 125*градусов угла обратного поворота для полной разгрузки болта…7,41% потери удлинения при остывании! Страшно? Нисколько! На то он и болт TTY!
Как видно из моего графика растяжения не очень то это и страшно. Как вы заметили этот 'переход' от точки "предела упругости" до точки "предела текучести" идет в сторону с большей пластической деформацией, нежели "увеличение-уменьшение" осевого усилия на болте. Болт удлиняясь и сужаясь в моменты нагрева и остывания не сильно теряет в осевом усилии. Ведь мы болт и специально доводим до точки предела текучести, чтобы он и работал в этой зоне. Двигатель выйдя опять на свою рабочую температуру, нагреет болты до температуры при которой все болты снова будут иметь своё 100% осевое усилие равное как при "холодной затяжке" с "побочным" плюсом на температурное растяжение 0,035мм.
Тут уже можно и сделать вывод о том, что-же случилось с 2-мя болтами, которые стали длиннее остальных имея длину 97,4мм против 97,2мм?
Да их просто "растянула" опять сама же ГБЦ от своего местного перегрева из-за критической нехватки уровня ОЖ для должной циркуляции с последующем отводом от нее тепла. Не трудно посчитать по остаточному удлинению этих 2-х болтов, что локальный критический нагрев составил в той зоне составил в 4-ре раза выше нормы:
т.е при нормальной рабочей температуре ОЖ двигателя 90-100*с, местная температура у зоны болтов возможно достигала точки порядка 400*с!, но может и чуть меньше конечно за счет отличной теплопроводности алюминия и ГБЦ перегрелась в разы быстрее, чем успел нагреться сам болт.
Заключение такое:
Затяжку производить строго по мануалу. Финальный момент на ключе вообще не имеет значения, взводя болт на предел текучести, он фактически работает уже по максимально точным и оптимальным физическим свойствам материала болта. Проверено и доказано на личных опытах, что мануал 100% точен! Явление удлинения болтов в зоне 4-го цилиндра и его потеря его усилия является следствием плохой\неправильной циркуляции в штатной системе ОЖ в ГБЦ.
Специально посчитал шпаргалку на основе своих опытов, для тех кто всё-же производит затяжку на не понятно откуда взятые из какого поверенного источника в 100н*м, на скольки градусах от стартовой точки нового болта в 20н*м будут точки "предел прочности"(падение усилия) и "обрыв" болта :
Предел прочности = 1181*гр.(3,28 полных оборота)
Обрыв = 1930*гр.(5,3 полных оборота)
Так еще для справки по моим подсчетам осевое усилие наших болтов ГБЦ затянутых до предела текучести составляет порядка 22682.29888 Ньютон = 2312.95кГc на каждый болт.
Надеюсь я поставил точку в непонятках наших болтов для ГБЦ.
UPD
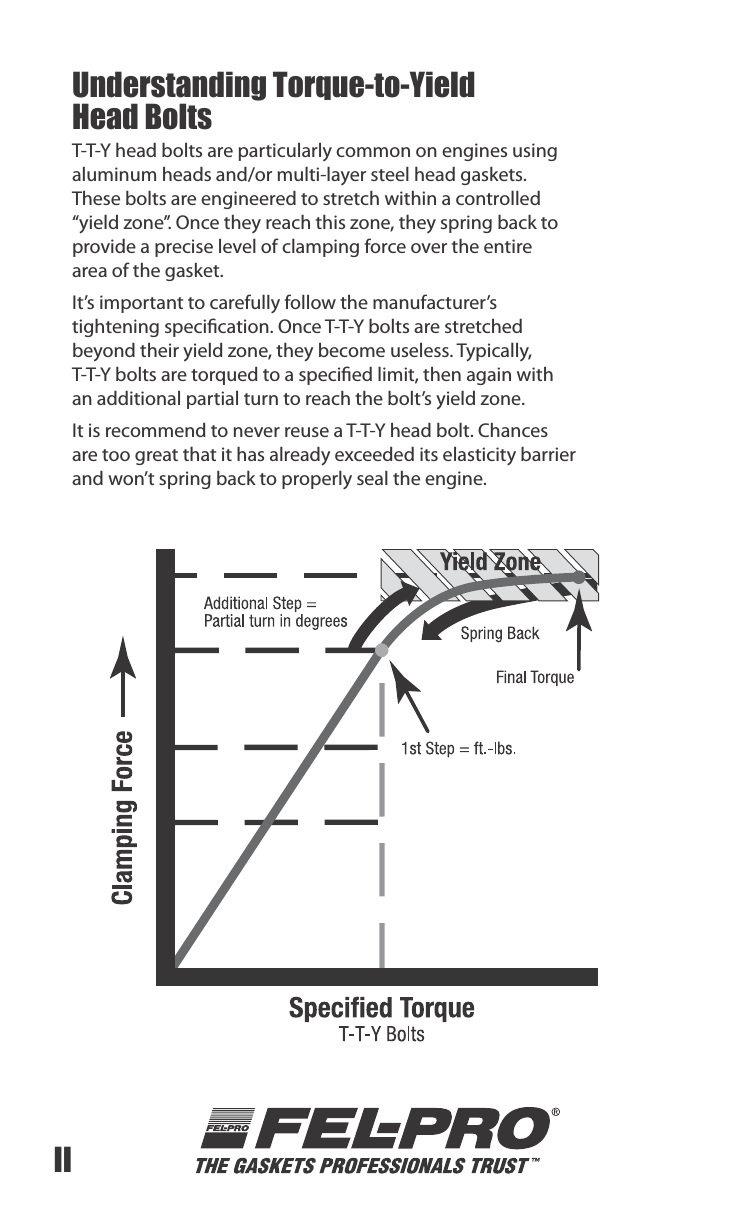
Вот еще наткнулся на забугорную картинку с диаграммой работы TTY болта в зоне его предела текучести(yeld zone). Это полностью подтверждает полученные мною данные в результате анализа материала болта и проведенных опытов.
Далее продолжение темы изучения болта оригинал Mitsubishi с расчетом нагрузок www.drive2.ru/l/514082435076457396/


Комментарии 354
Вот правду говорят: "Век живи, век учись и дураком помрешь". Жаль этот труд не был закончен до первой моей замены прокладки ГБЦ.
А теперь хотелось уточнить некоторые моменты.
97 — это от головки болта, без шайбы, до конца резьбы? У меня весь болт, с головкой, 109 мм.
Заводскую прокладку протягивал на 10т.к. Пробило на 91т.к. Лопнула, зараза. Теперь понимаю, что скорей всего, из-за протяжки. По замерам заводские болты потянулись +0,5мм, 3 шт +1мм. Есно под замену. Поставил такие a.d-cd.net/ed432ads-1920.jpg Прокладка такая a.d-cd.net/8c7b2ads-1920.jpg Тянул на момент 100Нм. Целый день с перекурами. Через 1,5т.к протягивал. Как менял, что ставил подробней здесь www.drive2.ru/l/497458643898204674/ .
Через 30т.к. пошла ОЖ в 4-й цилиндр. Вина не прокладки и не болтов. Машина прошла 2т.к. без меня, а когда я ее получил и завел повалил пар из выхлопа. Похоже была не большая утечка ОЖ и ДВС перегрели. Так вот я к чему так подробно: ГБЦ не повело, блок в норме и болты потянуты +0,2, мах +0,3. Получается они крепче? Или более упругие? Я нумеровал болты. Нет никакой зависимости, больше потянулись ближе к 4му, или к выпуску.
Из статьи и манумал (до+0,4 болты пригодны для установки) получается их можно снова ставить. Или это не так?
Одно уяснил точно: такие болты тянуть ТОЛЬКО по мануалу на градусы.
Сергей, спасибо за проделанную работу и подробную статью.
P.S. Все-таки интересно, что в обоих случаях, трещина в первой и утечка ОЖ в цилиндр, произошли из одного и того же отверстия. Со стороны выпуска между 3м и 4м максимально близкого к ним.
Доброго времени суток Константин, спасибо за отзыв! Да, 97мм это размер от низа шляпки до торца, это длина нового болта с упаковки.
По всем фактам сводится к тому, что проблема пробоя прокладки в районе 4-го цилиндра обусловлена её возможностями «стойкости» к повышенным температурам, вследствии конфигурации штатной системы охлаждения с выходом ОЖ у первого цилиндра. Пока что теоритически полагаю в любом варианте с дренажными отверстиями для ОЖ в ГБЦ с одним выходом обратно в «условно холодную» точку через первый цилиндр, —4-й цилиндр будет самый «термонагруженный». Китайцы сделали прокладку с дросселированными отверстиями по горячей секции(выпуск) с большими отверстиями у 4-го с последующим уменьшением диаметра в сторону 1-го к выходу из ГБЦ. Стоит признать это самый наилучший вариант в данной компоновке схемы движения ОЖ и отводом тепла в сторону первого цилиндра без доработок, не прибегая к методу так называемой «разгрузки», т.е. в штатной системе. Но тут уже как я писал выше на сколько прокладки хватит, качество используемого материала в «запчастях» у всех производителей разное. Для полноты картины в скором времени буду производить тесты с постройкой «макета» "блок-гбц" близкого к полноценному для эмуляции и визуализации скорости, объёма и направления циркулирующих потоков ОЖ в разных вариациях контуров охлаждения, таких как:
1) Простая штатная система
2) Штатная+разгрузка 4-го
3) Оригинал митсу прокладка (др.отв.под термостат в 4-ом) на штатной системе.
4)Митсу + разгрузка
3)Раздельная 2-х контурная с аннулированием штатной магистрали печи из термостата. На штатной и митсу прокладке.
4)По возможности, если получится раздобыть эл.помпу—работа с доп. помпой с с включенной/выключенной циркуляцией штатной помпой. Работа предстоит мягко сказать «не лёгкая».
Что касаемо болтов, то при большой температурной разнице выходящих за пределы допусков работы в паре линейных температурных расширений алюм. и стали действует тянущая молекулярная сила материала посадочных мест под болты в ГБЦ на каждый болт порядка многих сотен тонн. Это беспощадная сила. Чем больше нагрев ГБЦ, тем больше её линейное расширение растягивает болт и ко всему «жарит» высушивая и разрушая прокладку. Что касаемо затяжки наших болтов на момент или используя углы доворота скажу однозначно—только на установочный градус! Забегая вперёд скажу- Интерес превзошел лень и был приобретен оригинальный болт OEM Mitsubishi MD191470 для анализов, опытов и сравнения с нашими штатными заводскими GW болтами. Итог: Правильный 100% нужный результат даёт только затяжка по мануалу. Всё будет в следующем отчете. Удачи!
Сергей, спасибо за столь развернутый ответ.
На один вопрос нет в нем ответа: Можно использовать второй раз болты, если они не вытянулись больше +0,4. Например как у меня +0,2, +0,3.
Да Константин, извиняюсь упустил вопрос из виду. Тут очень коротко в 2-х словах ответить не получится, поэтому чтобы было хотя бы немного понятнее придется описать суть происходящих процессов немного по подробнее. После первого использования болта, в результате достижения им предела текучести, и с последующим новым монтажом на ГБЦ кристаллическая решетка материала болта испытывает еще больше пластические необратимые сдвиги в зёрнах феррита. Пластичность стали снижается, с чем появляется риск хрупкого разрушения в результате «механического старения». Напряжение в теле болта еще больше сдвигается ближе к временному сопротивлению разрыву, тем самым уменьшается "резерв" прочности. Продольные и поперечные деформации всё больше и больше локализуются в наиболее слабом месте, где будет зарождаться «шейка». В этих местах из-за большей деформации нарушаются силы межатомного сцепления в кристаллической решетке. К общей картине тело болта вытягиваясь в доль оси неизбежно «худеет» в площади осевого поперечного сечения, что обуславливает снижение максимальной нагрузки и податливости краткосрочным сверх нагрузкам, например таких как «детонация». По технологии крепежа в конструкциях испытывающих динамические, ударные и вибро нагрузки, всегда должен быть минимальный запас прочности в 2, а то и в 3 раза от напряжения временного сопротивления разрыву при расчете рабочих нагрузок. В данной модификации эластичного болта TTY в отличие от обычного высокопрочного болта классом 10.9/12.9 используется «метод» запаса прочности выраженный модулем по удлинению. Если же подвести в общих чертах, то в принципе использовать то можно хоть в плоть почти до начала разрушения(перед образованием шейки), но это будет не совсем правильно и надёжно. Даже замечу, что некоторые производители указывают на то, что болты TTY являются одноразовыми и подвергаются обязательной замене при демонтаже, и это не маркетинговый ход в плане заработка на «вечных» покупателях выбрасывающих еще с виду хорошие болты, а обусловлена именно рабочими характеристиками этого вида крепежа. На сколько мог кратко рассказал, в целом думаю суть понятна. Удачи!
AleshaAleksey
Болт мы затягиваем в рабочий диапазон температурной работы от максимального нагрева до грубо 110гр. в летний периуд и -40гр. зимний, который называется полкой тякучести где физические свойства болта на прочность соединения не влияют.
В топку димагогия о тякучести, она есть всегда и разнится от свойст металла. Тем не менее ответ я не получил. Ладно задам ещё проще вопрос. Кто нибудь, когда нибудь, после капиталки ДВС хотя бы заикался о том что бы подтягивать шатунные болты, которые то же закручиваются моментом?
Леша, кстати изучая вопрос о затяжке болтов ГБЦ, наткнулся на мануал по ДВС 4G64 www.chinamobil.ru/doc/4g64/4G64.pdf
Внизу в табличке прочитал: "Болт крышки коренного подшипника 25 Нм+90º оборота".
Сам офигел.
Да ну их, они уже везде свои болты тупорылые суют.))))
Нуууу от этого никуда не денешься. Остается понять и принять.
Не, не. Все требо заменить.)
Ну тады проще заменить одну весчъ: мафыну. И пересесть на ГАЗ, ВАЗ, УАЗ… ;-) И так это годов 80х.
Зачем? От Опеля болты взять 10,9 и затянуть как положено.) Хотя ГАЗ то же пока делается. этак к пенсии может выкачу)
Это из новых который я забраковал.
Класс прочности 10.9-12.9 изготавливается из углеросдистых легированых сталей, например 40Х, 30ХГСА и имеют твердость 32-38HRC. Как вы описали что он тянется, значит надпись на болте не является заявленной правдой изготовителя. Настоящий высокопрочный болт просто сделает «бздзынь» при затяжке с перегрузкой.
Ты был прав насчёт маркировки.
Огромное спасибо за проделанную работу и ещё большее за то что всё расписал. На вопрос почему никто до этого момента об этом не писал отвечу просто, те кто в теме очень нелюбят доказывать свою правоту. Устанеш отвечать на вопросы. За то время пока обьясниш и докажеш можно самому два раза сделать. В конце концов каждый должен заниматся своим делом.
Расскажу про свои наблюдения по этому вопросу. Прокладок поменял много, затягивал и по мануалу и по моменту. Боты ставил новые и оставлял старые. Всегда протягивал. С разгрузкой 4-целиндра были не все моторы, но пока не одна прокладка не стрельнула. Прокладки ставлю предпочтительно оригинал. Отверстия категорически не рассверливаю, не считаю себя умней митцубовских проотцов. Разгрузку рекомендую потому что на мецубах она есть, кстати на Н3 турбовом она идёт с завода.
А теперь про болты и затяжку. Болты предпочитаю старые, если до меня их не трогали, у новых, даже оригинал, почемуто начало пластической диформации наступает раньше чем у тех которые стоят с завода. Это я заметил когда ко мне на ремонт пригнали дизеля на котором в дизель сервисе за три недели поменяли две прокладки. Там ставили не оригинальные прокладки которые стреляли практически сразу. На старых болтах была твёрдость 10.5 а на новых 12.5 так вот у новых пластическая деформация начиналась уже при 90Нм. А старые уверенно держали 110Нм. По моментам: бензин 88-90Нм. Дизель 110-115Нм. Протяжка только на бензинках через 1-2т.км. Протяжку делаю в томже порядке что и затяжку. По одному болту.
Про динамо метрический ключ. Пользуюсь исключительно стрелочным потому что по нему видно начало пластической деформации болта. Но доверяю при этом только собственной интуиции.
С Уважением Ваш "мастер Лёня"
Спасибо большое за отзыв!
А откуда такие цифры 10.5 и 12.5? На каких болтах ГБЦ они были указаны(модели авто)?
Н5 дизель.
Может ошиблись со второй цифрой? Что-то совсем не реальное получается. Попахивает «китайской» маркировкой. Физически не может быть текучесть 50% с временным пределом прочности в 1000 ньютон на квадрат, не может быть таким сверх твердым и при этом настолько эластичным, из роду фантастики. Есть классификация 10.9 и 12.9, это уже болты повышенной прочности, у них предел текучести очень близок к пределу прочности. Такие болты на предел текучести не закручиваются. Если на наш бензиновый поставить такой болт классом 10.9, то при затяжке по мануалу 20н'м +90°+90°, момент на ключе уже взлетит при первом довороте на 90°. Если сразу не разрушится, то уже после 2 доворота в 90° точно либо болт-либо блок пополам. Это уже обычные высокопрочные болты и для затяжки до предела текучести по формуле они не годятся, тянутся на момент затяжки оставляя по осевому усилию как минимум 2-х кратный запас до предела прочности.
Если найду фото болтов скину если интересно.
Lusparon
Огромное спасибо за проделанную работу и ещё большее за то что всё расписал. На вопрос почему никто до этого момента об этом не писал отвечу просто, те кто в теме очень нелюбят доказывать свою правоту. Устанеш отвечать на вопросы. За то время пока обьясниш и докажеш можно самому два раза сделать. В конце концов каждый должен заниматся своим делом.
Расскажу про свои наблюдения по этому вопросу. Прокладок поменял много, затягивал и по мануалу и по моменту. Боты ставил новые и оставлял старые. Всегда протягивал. С разгрузкой 4-целиндра были не все моторы, но пока не одна прокладка не стрельнула. Прокладки ставлю предпочтительно оригинал. Отверстия категорически не рассверливаю, не считаю себя умней митцубовских проотцов. Разгрузку рекомендую потому что на мецубах она есть, кстати на Н3 турбовом она идёт с завода.
А теперь про болты и затяжку. Болты предпочитаю старые, если до меня их не трогали, у новых, даже оригинал, почемуто начало пластической диформации наступает раньше чем у тех которые стоят с завода. Это я заметил когда ко мне на ремонт пригнали дизеля на котором в дизель сервисе за три недели поменяли две прокладки. Там ставили не оригинальные прокладки которые стреляли практически сразу. На старых болтах была твёрдость 10.5 а на новых 12.5 так вот у новых пластическая деформация начиналась уже при 90Нм. А старые уверенно держали 110Нм. По моментам: бензин 88-90Нм. Дизель 110-115Нм. Протяжка только на бензинках через 1-2т.км. Протяжку делаю в томже порядке что и затяжку. По одному болту.
Про динамо метрический ключ. Пользуюсь исключительно стрелочным потому что по нему видно начало пластической деформации болта. Но доверяю при этом только собственной интуиции.
С Уважением Ваш "мастер Лёня"
Можно уточнить? Что имеется ввиду под "Прокладки ставлю предпочтительно оригинал"? Китай, как на фото, или Митсу?
Да. Невижу смысла переплачивать. Но выбираю из нескольких, имею такую возможность.
По каким признакам идет отбор? У меня есть прокладка с полого набора прокладок и РТИ для двигателя HotParts. В прошлый раз не решился ставить. А сейчас кручу в руках… Вроде нормальная?..
Кинь мне её фото с двух сторон
Это вместе с первой, заводской. Герметик и завальцовка в разные стороны от завода.
Lusparon
Кинь мне её фото с двух сторон
С другой стороны. Отверстия под направляющие в блоке больше диаметра направляющих на 2 мм.
Если я тебя правильно понял, она как в зеркальном отображениии. Мне такие в наборах попадались. Её ставить нельзя . эта прокладка на мецубовский мотор у которого колектора наоборот стоят. Герметик должен к головке прилегать, а завольцовка к блоку. Основное на что я обращаю внимание это чтобы развольцовка колец целиндров неимела трещин образовавшихся изза растяжения металла в процессе вольцовки.
Это не меня, это китаяцев нужно понять. Зачем они в коплект к нашему мотору кладут не ту прокладку.
Спасибо за ответ.
Lusparon
Если я тебя правильно понял, она как в зеркальном отображениии. Мне такие в наборах попадались. Её ставить нельзя . эта прокладка на мецубовский мотор у которого колектора наоборот стоят. Герметик должен к головке прилегать, а завольцовка к блоку. Основное на что я обращаю внимание это чтобы развольцовка колец целиндров неимела трещин образовавшихся изза растяжения металла в процессе вольцовки.
Можно еще вопросик: в прошлый раз менял болты, т.к. родные вытянулись +0,5 +1мм. Поставил такие a.d-cd.net/ed432ads-1920.jpg Эти потянулись +0,2 +0,3 мм. Можно их ставить повторно?
По мануалу, вроде как, допускается увеличение длинны до +, 04
Я думаю можно. Но в запасе иметь чтото надо, на случай если какой потянется.
Lusparon
Кинь мне её фото с двух сторон
Вот, пришла проклалка в наборе. Герметик и завальцовка к блоку.
Lusparon
Кинь мне её фото с двух сторон
Что про неё скажешь? Можно такую ставить?
Хороший научно и экспериментально обоснованный труд. В закладки!
И кстати, очень хорошие критические комментарии. В споре рождается истина!
Спасибо! Действительно очень долго и много ходили споры как правильно выполнять затяжку по "мануалу" или по "народному рецепту до 100н*м". Решил положить этому конец. А результат опытов и изучения и в прямь оказался очень даже интересным.
Нормально. Так мы скоро профессорами станем. Удачи!
Имея в собственности Ховра это точно))
Короче Склифасовкий))
Какого хрена ты при таких познаниях на ховере ездишь))
Ну а мне думается эти болты разработали для сборки на конвеере роботом
Раеньше никогда бы и не подумал, что буду проделывать такую работу…Пока не появился Ховер, со своими загадками…🕵
Все прочитал, не понял удивление полемике, все современные болты гбц устроены на растягивание, и они одноразовые, плывущие новые по мануалу затяжки просто выкидыаешь, собираешь и ездишь до следующего ремонта )
Я надеюсь поставил в своем посте с изучением все точки над "и". Многие не знали почему болты такие "жидкие", в т.ч. и я.
Я удивляюсь, почему если кто-то знал об этом, то молчал и не одного поста об этом не было здесь, а у людей не понятки были?🤔
В том то и вся фишка, их нужно в оконцовке не моментом тянут а доворотами, такие болты моментом никогда не затянешь окончательно, да по незнанию и без динамометрического инструмента такие болты можно затянуть не правильно и получить последствия.
P.S.В Энциклопедию определите.
Читал от А до Я, Спасибо! Теперь за разгрузки 4-го такое же однозначно исследование и 😁 счастье.
Спасибо! Но с циркуляцией ож внутри гбц сложнее проводить опыты. Был бы стеклянный макет🙂 чтобы посмотреть на внутреннюю циркуляцию используя красители где интенсивнее идет поток, а где не очень. А так пока из теоретически возможно эффективного метода, только так называемая "разгрузка" 4-го усилит поток ож по стороне выпуска.
И как уже писали противоположное сторона 4 цилиндра неохлаждается. Я 2 часа читал +и- разгрузки. Всё в стоке пока и норм(ттт). Даже штуцер с тройник ом лежат. Советовали и болты дотянуть, но пока все на месте.
Тема с разгрузкой еще сырая и не набрала четкого факта по улучшению ситуации, чтобы сказать -да, эта доработка реально работает и нужно обязательно это делать.
А так статистика пробоев пгбц разнится, у кого-то прокладка до 60-70т.км живет, а кто-то далеко за сотню еше ходит. Но это вопрос только времени…
Пока у меня не пробило пгбц, даже не стал и заморачиваться с разгрузкой. Сколько проходит и ладно, может и за 100т.км. бы прошла и то хорошо. Но вот на 60т схватил пробой и решил собрать уже с разгрузкой. Пока испытываем, нарабатываем статистику, так сказать обкатывем "бета версию улучшенной циркуляции"
А до пробоя ты голову дотягивал?, вот может у "дотягивальщиков" её чаще рвёт? Надо бы глобальный опрос провести-когда, на скольких, манера раскрутки тазом., да даже климат учесть ну и т. д.
Нет не протягивал. 60тыс на заводской сборке
StreetRacer2007
Тема с разгрузкой еще сырая и не набрала четкого факта по улучшению ситуации, чтобы сказать -да, эта доработка реально работает и нужно обязательно это делать.
А так статистика пробоев пгбц разнится, у кого-то прокладка до 60-70т.км живет, а кто-то далеко за сотню еше ходит. Но это вопрос только времени…
Пока у меня не пробило пгбц, даже не стал и заморачиваться с разгрузкой. Сколько проходит и ладно, может и за 100т.км. бы прошла и то хорошо. Но вот на 60т схватил пробой и решил собрать уже с разгрузкой. Пока испытываем, нарабатываем статистику, так сказать обкатывем "бета версию улучшенной циркуляции"
Тахометра
Anton2004ws3
Я в восхищении.
Спасибо!
Kurd19
Очень приятно с какой педантичностью подошли к этому вопросу, и качественно разжевали для масс. Огромное спасибо за проделанную работу.
Хотел в результате какие болты поставили, на чём остановились, многие сейчас ставят неоригинал Kia либо Mitsubishi. Скорее всего это связано с отсутствием оригинальных запчастей на складах Ирито, появлениях других китайских продуктов похожих на наш Фабричный Китай
Спасибо!
Установил болты payen trade mark( концерн federal-mogul u.s.a.).
Да, оригинальные з/ч по каталожному GW номеру которые присылают, кустарная низкосортная китайщина. Получить оригинальные запчасти, которые шли на конвеер GW, через магазины автозапчастей шансов очень мало. Единственный был поставщик ИРИТО, но контора "сдулась"
то есть получается сначала 20 плюс 90 плюс 90 затем дальше по мануалу с до воротами по пол витка?
В общем надо производить так, как указано в мануале, к болтам или же прокладке. Мои испытания это доказали. Предварительная затяжка для набивки прокладки иногда может быть по разному моменту, но основная формула самой затяжки болтов с выходом на предел текучести имеет формулу 20н.м.»90°»90°.
ок короче говоря с дотяжкой в 90 градусов
Все надо делать точно по инструкции как указано в брошюре к прокладке, болтам.
Да это то понятно, а если в сервисе хер углядиш как они суки крутят
По идеи по мануалу должны, смотря тоже какой сервис…
должны но не обязанв поэтому мы с тобою и списывались если помнишь
Помню, помню. По сути слесарь-ремонтник должен осуществлять работу согласно техническому регламенту указанному к устанавливаемой запчастью. Если он вдруг захочет сделать по своему- типа "так лучше", то при неудачно выполненой работе с него будет и спрос. Но вот с болтами в "гараже у дяди Васи" могут и на уши навешать, что мол болты которые вы купили полное г почти половина бракованные, мы тут не причем- покупайте новые.
Два вот ведь поэтому я с кпп и мучаюсь
Это — просто ШЕДЕВРАЛЬНО! Спасибо огромное за статью. Очень познавательно и грамотно написано!
Удачи!
Спасибо!
то есть получается сначала 20 плюс 90 плюс 90 затем дальше по мануалу с до воротами по пол витка?
Первая протяжка 78нм с 1 по 10й желательно чуть постоять дать минут 20 этоя вычитал в англоязычном мануале в нашеминет про отстой на 78нм…затем отпуск с 10 по первый и никак иначе…затем с 1 по 10 подтяг до 20нм, далее ставим ориентирные метки на болтах и гбц…затем с 1 по 10й 90° перекур, молитва и ещё раз с 1 по 10й 90° я так тянул. Это по мануалу в точности. Англоязычный я смотрел по-моему от Аутлендера, то ли от ещё какой но там то же что и в нашем только про паузы в протяжке есть и про строгий отпуск в обратном порядке.
епать калотить это нужно точно как ты с головой в это залезть у меня в голове сейчас проблем полным полно, даже уже не обращаю на сопливость коробки внимания
Огромная благодарность за огромную работу! У меня недавно стрельнула прокладка и тоже стоял выбор как тянуть…по моменту или по углу. Сначала думал по моменту тянуть но подняв ещё раз мануалы (переводные и англоязычные) засомневался. Тоже много работаю с металлами…делаем лабораторные ёмкости для воссоздания пластовых условий. Но я не инженер, я слесарь. Интуиция подсказывала, примерно то что и изложено в этом замечательном посте, когда осмотрел болты, и сопоставил с указанием обязательной установки нового комплекта болтов. Для проверки своей догадки взял большой динамометрический ключ, выставил его не 125Нм и тянул им но не по усилию а по углу 90+90 как в мануале…резьбы и шайбы болтов предварительно смазал маслом…и так ключь щелкнул практически на всех болтах по-разному, где то близко к конечному положению где то намного раньше а на 4м горшке так и не щелкнул вообще. Но я тянул именно по углу не ориентируясь по щелчкам момента. Примерный разброс сработки ключа по моменту примерно 30-40градусов между собой а относительно итогового положения болта и того больше. Ещеив англоязычном мануале указано, чтотпосле первого прохода 78Нм болты ослаблять необходимо строго в обратном порядке от 10 к 1.
Исходя из того что написано вами и мною выше, попробую подытожить:
-Затяжка по мануалу по углу — ДА.
— Затяжка по моменту -НЕТ!
— Разгрузка 4 цилиндра -ДА.
— Повторная протяжка через дцать км -НЕТ!
Ещё осмелюсь предположить, что бытующее мнение неэффективности разгрузки 4 цилиндра сложилось в массах по причине невилирования её положительного эффекта, за счёт наложения и совпадения с резко отрицательным эффектом от протяжки по моменту и доп протяжки. В общем ЕСЛИ ТЯНЕШЬ ПО МОМНЕТУ И ПОТОМ ЕЩЕ РЕШИЛ ДОТЯНУТЬ ТО НИКАКАЯ РАЗГРУЗКА ТЕБЕ НЕ ПОМОЖЕТ, Т.К. БОЛТЫ ТЫ ВСЕ РАВНО УХАЙДОКАЛ!
Всё верно! Совершенно нечего добавить.
StreetRacer2007
Спасибо за отзыв!
В этом то и вся прелесть болта отличая его от обычного который невозможно довести до предела текучести. У обычного при всем желании либо резьба сорвется, либо шляпка. Обычный стандартный болт позволяет сделать затяжку максимум только до предела упругости и то при обычном соединении деталей конструкции стандартным болтом делается расчет нагрузки на болт таким образом, чтобы он при затяжке не выходил за предел пропорциональности с запасом по осевому усилию. Это и отличает TTY болт от обычного. Затяжка до предела текучести как раз означает его максимальную упругость(пружинность), но с незначительным остаточным удлинением. Болт при остывании и нагреве будет всегда держаться именно в зоне предела текучести, где при потере температурного удлинения после нагрева и остывания усилие почти не падает. Обратите внимание на моем графике ось эксилан L., сигма 0.2 переходная точка в удлинение практически без роста осевого усилия, как если взять до точки предела упругости рост нагрузки шел паралельно удлинению. Вот эта и цель этого болта держать все время практически одно и тоже осевое усилие, не взирая на температурные удлинения-сужения.
Стапель изготавливал специально такой длины, чтобы при наживлении болта снизу показывался хвост. Далее замер микрометром от верха шляпки до хвоста без нагрузки берем за "0", затягиваем по мануалу, опять замер, отпускаем и смотрим на сколько он спружинил.
Максимальный эффект "пружины" достигался только с затяжкой по мануалу и равен 0.47мм. Не доходя до последнего угла в 90° и отпуская его этот эффект не был значительным. Если после затяжки по мануалу 20н.м.»90°+90° сделать еще лишний оборот, а потом отпустить- то всеравно более 0.47мм упругости я не получил. Смысла тянуть более чем по мануалу нету, всё лишнее действия сверх затяжки ведут только к растяжению тела болта и соответственно заужению поперечного сечения. Вот картинку даже нашел забугорную, там указана эта зона работы болта, о которой я говорил выше. По ней видно что удлинение и сужение при работе болта не сильно влияет на его способность держать практически одно напряжение.
Не могу понять одного, для чего нужны такие болты? В таком случае болт работает на пределе, к тому же с минимальным запасом прочности… Видимо это как раз и приводит к его недолговечности не говоря уже про повторное использование. Что нам даст равное напряжение в не зависимости от температуры и работы ДВС, кроме геморроя? :)
StreetRacer2007
Спасибо за отзыв!
В этом то и вся прелесть болта отличая его от обычного который невозможно довести до предела текучести. У обычного при всем желании либо резьба сорвется, либо шляпка. Обычный стандартный болт позволяет сделать затяжку максимум только до предела упругости и то при обычном соединении деталей конструкции стандартным болтом делается расчет нагрузки на болт таким образом, чтобы он при затяжке не выходил за предел пропорциональности с запасом по осевому усилию. Это и отличает TTY болт от обычного. Затяжка до предела текучести как раз означает его максимальную упругость(пружинность), но с незначительным остаточным удлинением. Болт при остывании и нагреве будет всегда держаться именно в зоне предела текучести, где при потере температурного удлинения после нагрева и остывания усилие почти не падает. Обратите внимание на моем графике ось эксилан L., сигма 0.2 переходная точка в удлинение практически без роста осевого усилия, как если взять до точки предела упругости рост нагрузки шел паралельно удлинению. Вот эта и цель этого болта держать все время практически одно и тоже осевое усилие, не взирая на температурные удлинения-сужения.
Стапель изготавливал специально такой длины, чтобы при наживлении болта снизу показывался хвост. Далее замер микрометром от верха шляпки до хвоста без нагрузки берем за "0", затягиваем по мануалу, опять замер, отпускаем и смотрим на сколько он спружинил.
Максимальный эффект "пружины" достигался только с затяжкой по мануалу и равен 0.47мм. Не доходя до последнего угла в 90° и отпуская его этот эффект не был значительным. Если после затяжки по мануалу 20н.м.»90°+90° сделать еще лишний оборот, а потом отпустить- то всеравно более 0.47мм упругости я не получил. Смысла тянуть более чем по мануалу нету, всё лишнее действия сверх затяжки ведут только к растяжению тела болта и соответственно заужению поперечного сечения. Вот картинку даже нашел забугорную, там указана эта зона работы болта, о которой я говорил выше. По ней видно что удлинение и сужение при работе болта не сильно влияет на его способность держать практически одно напряжение.
огромное спасибо, очень познавательная статья. Хотел узнать, так понимаю болты одноразовые, но что ставите в замен? Болты ИРИТО заставляют сомневаться в качестве новых запчастей.
emmibox
Поставлена некая проблема.
Для решения проблемы проделано много работы.
На выходе работы были получены азбучные истины.
Проблема так и не была решена!
Явление удлинения болтов в зоне 4-го цилиндра и его потеря его усилия является следствием плохой\неправильной циркуляции в штатной системе ОЖ в ГБЦ.
Серьезно? Т.е. болты не виноватые… Ну окей — что теперь? регулярно менять прокладки?
Так тут проблема пробития прокладки и не решается. И не было даже такой цели.
Основной вопрос это правильность затяжки болтов ГБЦ. Так как основные разногласия идут о том, что одни говорят — «тянуть моментом и протягивать повторно», а другие — «тянуть на углы и больше не протягивать».
Здесь освещаются «азбучные истины», которых многие не знают и, возможно, не понимают.
А болты — «виноватые», но только частично. И то, только потому, что затягивались не правильно. Правильная затяжка нисколько не защищает от пробития прокладки, она только снижает вероятность этого.
Основная проблема — это «перекос» по температуре. И болты, как их не затягивай не могут повлиять на неё.
«регулярно менять прокладки?» — если хочется быть уверенным, то да. Но так никто не делает — игра не стоит свеч.
Другой варианты — это изменение схемы циркуляции ОЖ для более равномерного распределения температуры и/или установка дополнительного электрического циркуляционного насоса.
Данные доработки широко используются, но ещё нет конкретных данных и исследований насчёт того, насколько эти изменения помогают избежать пробоя.
А вам не кажется что сверление дырок в прокладке с целью изменения схемы циркуляции — на самом деле сложнейшая инженерная задача требующая очень серьезного количества экспериментов? а с болтами как раз просто все… и с затяжкой элементарно.
Опять же мануал работает, если у вас болты заведомо оригинальные и заведомо нормальные, если бы мануал работал всегда — народные методы не вырабатывались. Народный метод работает в реальных условиях когда в руках у вас непонятно что! Пытаясь затянуть непонятно что на финиш 100нм автор почти сломал его! Но правильных выводов из этого так и не сделал…
Купив новое "непонятно что" — он затянул его "по мануалу" — попутно объяснив почему при затяжке этого "непонятно чего" не то что предел упроугости но и сигма может оказаться превышена (а это конечно уже бредок и мы знаем чем такое кончается)…
Про сверление дырок в прокладке тоже никто не говорил.
Мануал должен работать всегда! На то он и мануал. Он не с потолка взят. Но наши люди(умельцы) очень не любят, когда их «учат». Так у нас принято. Кто читает инструкцию к чему-либо (будь то телефон, велосипед или, когда собирает шкаф из икеи)? Единицы.
Только, когда уже совсем ничего не получается мы ищем куда же мы её положили, если не выкинули сразу.
Мануал это своего рода юридический документ, который снимает ответственность с производителя в случае неполадок.
Никто не заставляет всё делать по нему. Но в нём говорится, как надо делать.
Про качество новых запчастей это отдельный разговор. Это очень удобный инструмент. На него всегда можно списать любые неполадки.
Опять же, запись не качестве запчастей. А о их физических свойствах и целесообразности действия по инструкции, а не по «народному».
«Народный» метод остался в прошлом. Технологии, которых многие и не понимают даже, шагнули далеко вперёд.
Многие не понимают почему у них в заводской машине прокладка прогорела и болт поплыл до 100нм… и даже думают что эти вещи не связанны… мало того — доказывают что "болты должны плыть"…
Любой дед из 70-х без мануала на бу-шную прокладку бы собрал — и все бы работало! Как собственно в СССР и делали.
Ох уж эти стереотипы…
Почему у меня в заводской машине бензин кончается? Что за фигня? Непорядок!
Почему у меня в заводской машине резина изнашивается ?
Я уж не говорю про перегорание лампочек… Это вообще ни в какие ворота…
Эти вещи называются — износ.
И кто это 48-ми летних мужиков в деды записал?))
В 70-х у этих «дедов» только ГБЦ от ЗИЛа и Жигулей были. Их можно было и с закрытыми глазами собрать. А сейчас разнообразия стало намного больше. А сложность и подавно. Я бы посмотрел как этот «дед» свечки будет менять на современной тачке. Он их даже не найдёт.
Почему у меня только в "китайской заводской машине" — прокладка изнашивается? ;)
а во французкой че то нифига не так…
Потому что, если бы китайцы были французами и делали во Франции французские машины, то и прокладка не изнашивалась бы.
Но мы имеем то, что имеем.
Ежели не нравится «китайская» машина (которую делают у нас), то не надо над собой издеваться. Есть много достойных вариантов. Палками никто не заставляет ездить на «китайском» автопроме.
Но почему-то, несмотря на все проблемы, данные автомобили пользуются популярностью. Почему люди их покупают? Чем их подкупает «китайское» качество? Наверно — ценой? И стоимостью обслуживания? Скорее всего так и есть.
Покупая смартфон за 1000₽ мы же не ждём от него характеристик флагманов. Так и тут.
Можно сказать — проблема с прокладкой это цена которую мы недоплатили.
Не хочется проблем — есть другие машины. Но и цены там уже тоже другие…
вопрос лишь в том — хотите ли вы менять прокладку регулярно или сделать так чтоб ее не надо было менять.
Лично мне без разницы. Сколько отходит — столько отходит. Если бы я заплатил 1.5 🍋, то меня бы это парило. А так…
Хочу конечно, но надо быть реалистом. На данный момент решения (проверенного и бюджетного) — нет.
Я, покупая, 4-летнюю машину на тот момент уже знал о этой проблеме. Но меня это не остановило.
У всех машин есть свои слабые места. Не бывает идеальных и неломающихся.
emmibox
Почему у меня только в "китайской заводской машине" — прокладка изнашивается? ;)
а во французкой че то нифига не так…
В автомобилях других марок тоже геммора хватает. У соседа по даче Прадо 120 из сто не вылазит, то мотор стуканул, то стаб лопнул, то троит, то заводится не хочет, на работе у шефа бмвХ5 дизель чек не гаснет более чем на день, недавно прогорел перепуск турбины немцы зачем то его резиновым сделали хотя по нему раскалённые выхлопные газы идут…замена масла у него в акпп вместе с поддоном, потому чтотподдон пластмассовый выполнен заодно с фильтром цена только поддона 6-7тыр. Ещё у одного Тойота Premio т.н. JDM правый руль…мотор 1ZZ пробег ещё 200 нет моторы хана и он одноразовый…и таких примеров масса…сейчас нет машин без слабых мест и болячек и GW Hover далеко не лидирует в этом анти рейтинге. У меня заводская прокладка чпокнула на более чем 180тык пробега…и я уверен что в этом моя заслуга есть: давно не меняный антифриз; забитый радиатор и забитый на это хер; не сделанная своевременно разгрузка; и пару раз по своей невнимательности забывал машину заведенной в 30градусную жару на солцепеке на пару часов… Есть у меня один знакомец у которого машины практически не ломаются. У него Альфард и Хайлендер оба довольно старенькие …но он имея на руках к примеру 700 тыр, машину брал за 500 а остальное вваливал в тотальное ТО у проверенных мастеров. И у них же он делает регулярное ТО по МАНУАЛУ.
emmibox
А вам не кажется что сверление дырок в прокладке с целью изменения схемы циркуляции — на самом деле сложнейшая инженерная задача требующая очень серьезного количества экспериментов? а с болтами как раз просто все… и с затяжкой элементарно.
Опять же мануал работает, если у вас болты заведомо оригинальные и заведомо нормальные, если бы мануал работал всегда — народные методы не вырабатывались. Народный метод работает в реальных условиях когда в руках у вас непонятно что! Пытаясь затянуть непонятно что на финиш 100нм автор почти сломал его! Но правильных выводов из этого так и не сделал…
Купив новое "непонятно что" — он затянул его "по мануалу" — попутно объяснив почему при затяжке этого "непонятно чего" не то что предел упроугости но и сигма может оказаться превышена (а это конечно уже бредок и мы знаем чем такое кончается)…
"Народные" методы ЗАЧАСТУЮ рождаются не от народной мудрости и многовекового опыта а от глупости, самоуверенность, лени читать документацию или страха показаться глупым или спешки…спорить бессмысленно… Риск купить говнопрокладку и говноболты есть всегда. Но вот эта вот наша вечная тяга тянуть не по мануалу, не читать инструкцию, ездить не по знакам, сказать и не сделать, не пойман не вор, стартовать на жёлтый, камер тут понаставили, недорого да подешевле, лучше новые чехлы из алькантары или магнитола, чем новые шаровые или рулевые, …вот поэтому говнопрокладки и говноболты в везде…из-за говноменталитета…
👍
Somsibiryak
"Народные" методы ЗАЧАСТУЮ рождаются не от народной мудрости и многовекового опыта а от глупости, самоуверенность, лени читать документацию или страха показаться глупым или спешки…спорить бессмысленно… Риск купить говнопрокладку и говноболты есть всегда. Но вот эта вот наша вечная тяга тянуть не по мануалу, не читать инструкцию, ездить не по знакам, сказать и не сделать, не пойман не вор, стартовать на жёлтый, камер тут понаставили, недорого да подешевле, лучше новые чехлы из алькантары или магнитола, чем новые шаровые или рулевые, …вот поэтому говнопрокладки и говноболты в везде…из-за говноменталитета…
Объясняю за данный конкретный случай:
1) Ты тянешь 100нм
2) если болты говно — они плывут на 90НМ если норм ты не знаешь горя!
3) ты выбрасываешь говно и покупаешь новое говно. goto 01
и так до тех пор пока не найдешь _нормальные болты_!
А по мануалу ты затянешь это левое говно и получишь пробой прокладки. потом плачешь какие все вокруг мудаки в сервисах — не могут в мануал… я же купил лучшие в мире новые левые болты какой нибудь там "виктор с малой арнаутской"… или еще хуже сырой китай стоковый…
Я тянул по углу по меткам…но трщетку на всякий случай выставил на 125 нм, и она срабатывала, на всех болтах по-разному.где то раньше где то позже где то вообще не сработала…при одинаковом шаге резьбы, головки, шайбы и резьба были смазаны…но все равно получается что трение головки болта и шайбы о поверхность гбц даёт очень серьёзную погрешность…и если ты даже и купил хорошие болты но затянул по моменту то головка будет протянуты неравномерно, т.к. момент снимается с вращения а не с осевого натяжения болта а именно оно должно быть на всех болтах одинаковым.
ЛЮДИ! Раскидайте эту запись по максимуму, это бесценная информация. По больше бы таких доебщиков было. Взял и разобрался с этими болтами, что и как. Теперь я смело буду мастерам рассказывать про "конченные" одноразовые болты. Спасибо! Уважаю!